قدرات صب إدراج RJCmold
ستساعدك هذه الإرشادات على تحسين إمكانية تصنيع الأجزاء، وتقليل وقت التسليم، وتحسين جماليات الأجزاء. يمكنك التحقق من اعتبارات التصميم القياسية التالية:
| المعايير | الوحدات المترية | وحدات القياس الملكية |
|---|---|---|
| الحد الأقصى لحجم الجزء | 800 × 1000 × 400mm | 31.50 × 39.37 × 15.75 بوصة. |
| الحد الأدنى لحجم الجزء | 2 × 2 × 2mm | 0.08 × 0.08 × 0.08 بوصة. |
| سمك جدار الركيزة | من 0.5 إلى 3 مم | من 0.20 إلى 0.12 بوصة. |
| تسامح | +/- 0.025 ملم | +/- 0.00098 بوصة. |
| إدراج | يمكن أن تكون الإدخالات من الإناث والذكور. كلاهما يمكن أن يحسن مظهر المنتج وفائدته. | |
| التحقق من صحة العفن | تقديم عينات T0 و T1 و T2 قبل الإنتاج الضخم | |
| خيارات الفحص والشهادة | فحص المادة الأولى ، ISO 9001 ، ISO 13485 | |
| مهلة | من صنع القوالب إلى تسليم العينة: 15-45 يوم عمل |
إدراج مواد صب
اختر من بين المواد البلاستيكية الهندسية والحشوات المعدنية الشائعة الاستخدام بناءً على متطلبات قوة الجزء ودرجة حرارته ومتطلباته الكهربائية ومتطلبات الأداء.
تطبيقات قولبة الإدخال الشائعة
فيما يلي بعض التطبيقات الشائعة لتقنية التشكيل بالحقن. أما بالنسبة للتطبيقات المخصصة الأخرى، فيرجى التواصل معنا لمناقشة مشروعك.
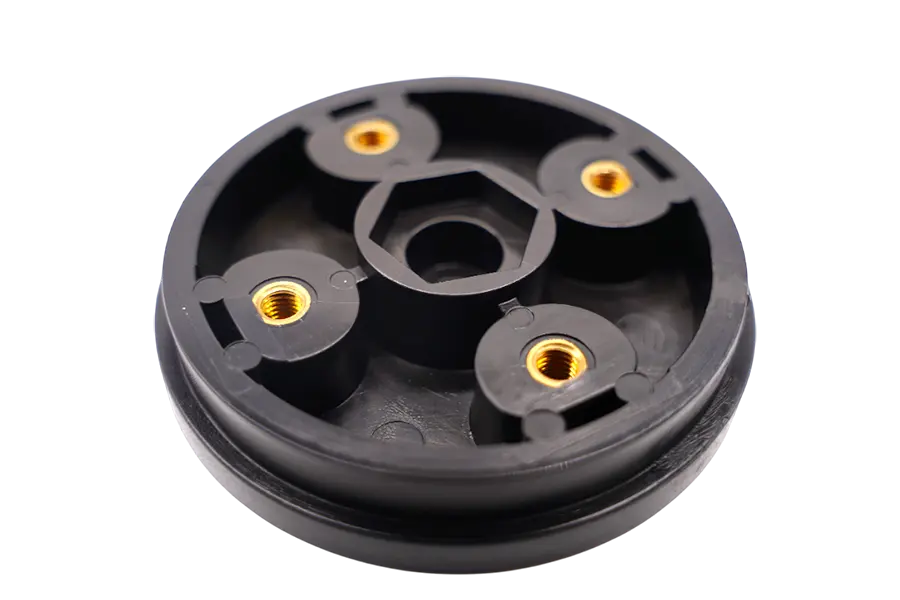 جزء مصبوب داخلي
إدراج مترابطة
خيوط معدنية متينة للتثبيت المتكرر وقوة سحب محسنة.
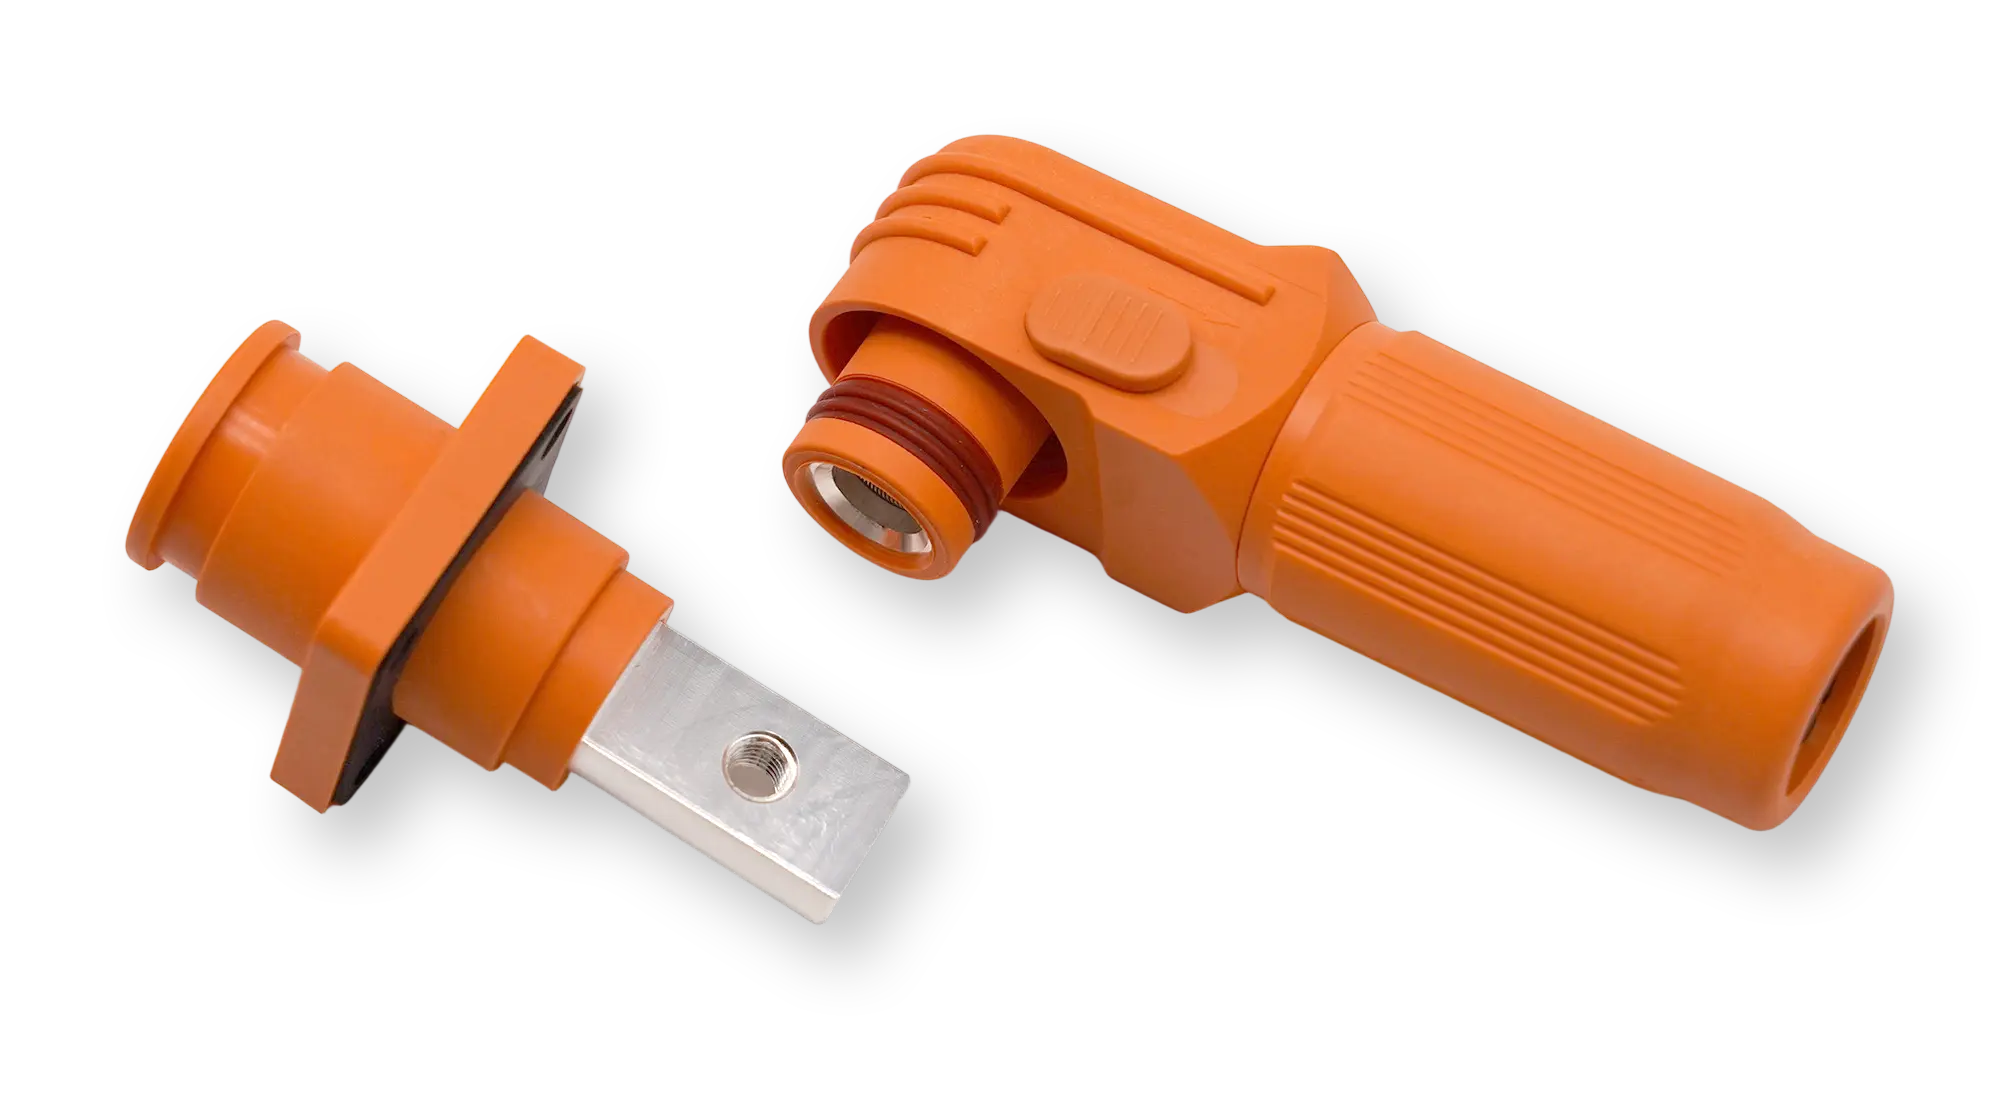
الموصلات والمحطات
موصلات وأطراف معدنية مدمجة في أغلفة معزولة كهربائياً.
البطانات والمحامل
حشوات معدنية مقاومة للتآكل مصبوبة في المفاصل البلاستيكية والمكونات المتحركة.
المسامير والأعمدة
عناصر معدنية موضوعة بدقة للمحاذاة والدوران ونقل الأحمال.
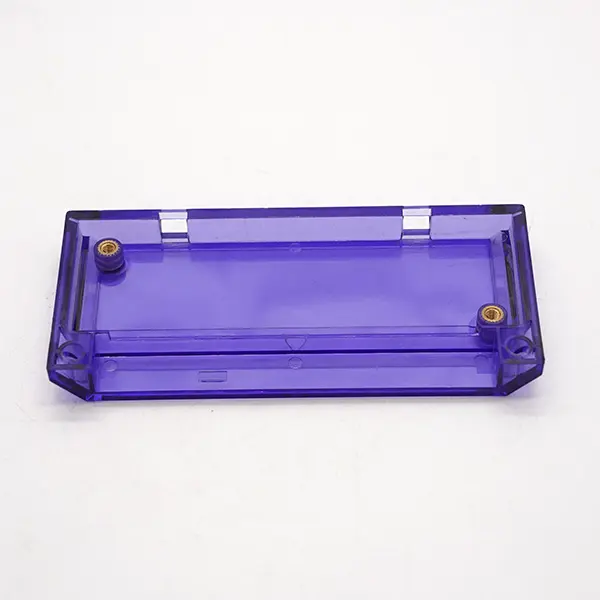
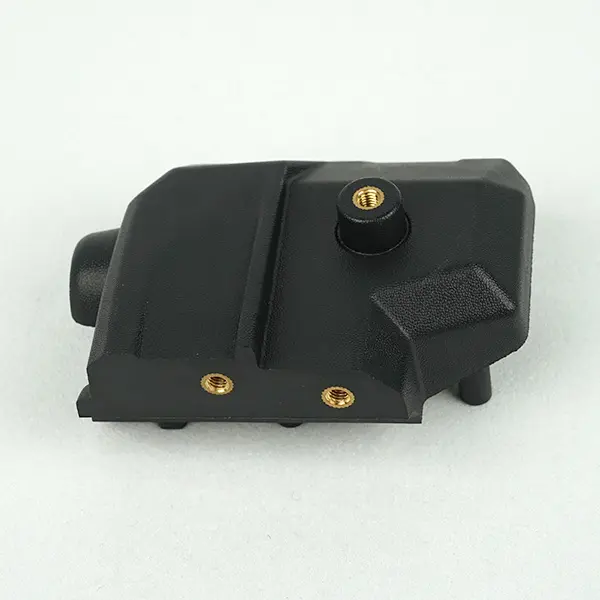
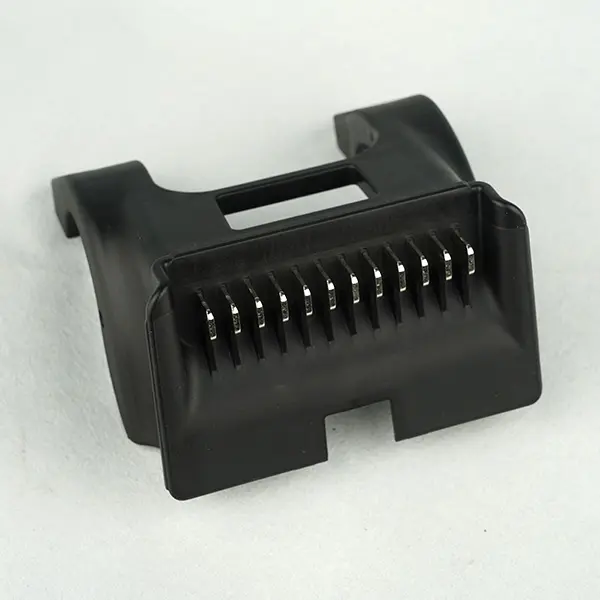
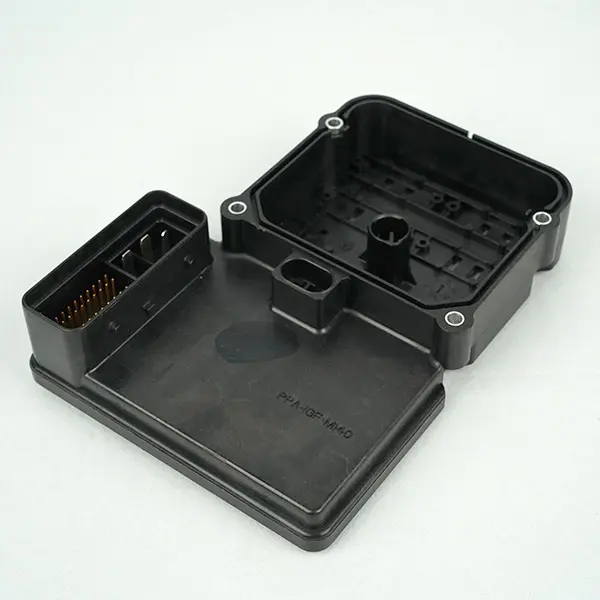
قطعة مصبوبة مميزة
نظرة فاحصة على كيفية تشكيل الحشوات المعدنية والبلاستيك المصبوب لمكون وظيفي واحد.
عملية التشكيل بالإدخال
التشكيل الآلي المخصص للإدخال
التشكيل اليدوي والآلي بالكامل، مدعومًا بالتشكيل الثانوي واختبار الضغط العالي والاستمرارية بنسبة 100٪.
مزايا إدراج صب
تدمج عملية التشكيل بالحقن المعدن والبلاستيك في مكون مصبوب واحد، مما يبسط عملية الإنتاج مع تحسين المتانة والأداء.
إلغاء التجميع الثانوي
يتم دمج الحشوات أثناء عملية التشكيل، مما يقلل من خطوات التجميع المنفصلة وعمليات التثبيت.
تقليل تكاليف الإنتاج
يمكن أن تعوض تكاليف العمالة والتجميع والتثبيت المنخفضة ارتفاع تكاليف الأدوات والإعداد في الإنتاج بكميات كبيرة.
تقليل الحجم والوزن
تساهم الحشوات المعدنية الموضوعة بشكل استراتيجي في إنتاج أجزاء أخف وزناً وأكثر إحكاماً من التصاميم المعدنية بالكامل المماثلة.
تحسين المتانة والموثوقية
توفر الحشوات المعدنية خيوطًا متينة ووصلات معززة مع تقليل التآكل أثناء الاستخدام المتكرر.
تعزيز المناطق المعرضة للتوتر الشديد
تعمل الحشوات المدمجة على تقوية نقاط تحمل الأحمال الحرجة دون الحاجة إلى تصنيع المكون بأكمله من المعدن.
إدراج صب مقابل الإفراط في صب
تجمع كلتا العمليتين بين مواد متعددة، لكنهما تختلفان في ما يتم وضعه في القالب وكيفية بناء الجزء النهائي.
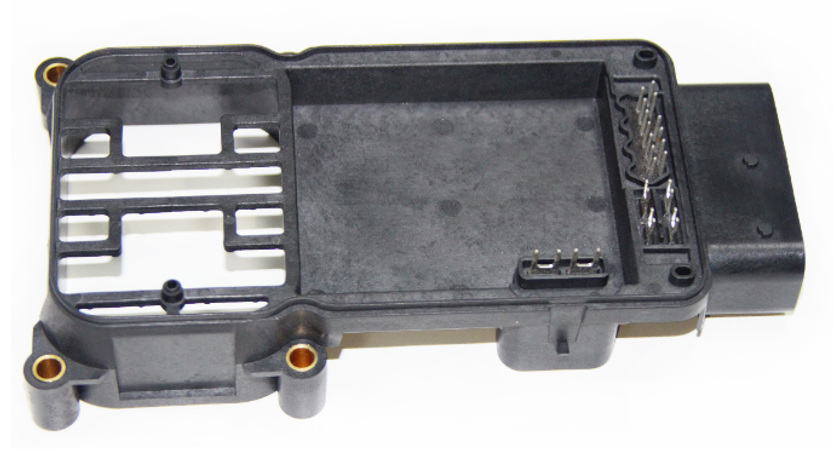
إدراج صب
يتم وضع مكون معدني أو صلب في مكانه مسبقًا داخل القالب، ويتم تشكيل البلاستيك حوله لإنشاء جزء متكامل واحد.
الاستخدامات الشائعة: الحشوات الملولبة، والوصلات الكهربائية، والمحطات الطرفية، ونقاط التوصيل المعززة.
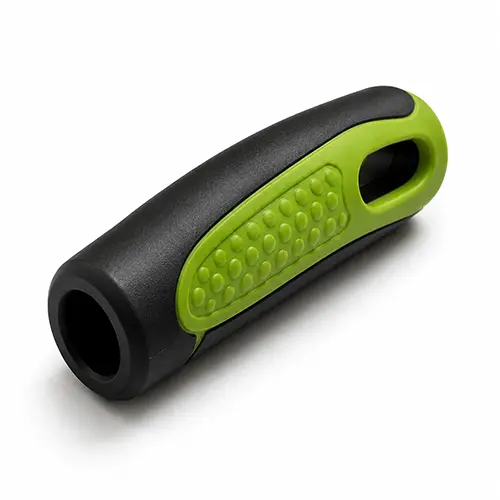
المبالغة
يتم تشكيل مادة بلاستيكية أو مطاطية ثانية فوق طبقة أساسية موجودة لإضافة طبقة خارجية وظيفية أو ملموسة.
الاستخدامات الشائعة: مقابض ناعمة الملمس، منع التسرب، التوسيد، العزل والحماية من الصدمات.
أسئلة و أجوبة
ابحث عن إجابات للأسئلة الشائعة حول عملية التشكيل بالحقن، والأتمتة، وأحجام الإنتاج، والتكاليف، والمهل الزمنية، واختلافاتها عن التشكيل بالحقن التقليدي.
التشكيل بالحقن هو عملية تصنيع يتم فيها وضع قطع معدنية أو غيرها من القطع المشكلة مسبقًا في قالب، ثم تُحاط بالبلاستيك المنصهر. تشمل القطع الشائعة جلبات ملولبة، وموصلات، ودبابيس، ومكونات إلكترونية. تجمع هذه العملية مواد مختلفة في قطعة واحدة، مما يقلل من خطوات التجميع مع تحسين المتانة والأداء.
تعتمد عملية التشكيل بالحقن التقليدية على حقن البلاستيك المنصهر في قالب فارغ لإنتاج قطعة بلاستيكية. أما عملية التشكيل بالإدخال، فتضع مكونًا معدنيًا أو مُشكَّلًا مسبقًا داخل القالب قبل حقن البلاستيك، مما يؤدي إلى دمج المكون المُدخل والبلاستيك بشكل دائم في قطعة واحدة. ويمكن لهذه العملية أن تقلل من عدد القطع وخطوات التجميع، مع تحسين قوة الوصلات وثبات الأبعاد.
نعم. في المشاريع ذات الإنتاج الضخم، يمكن للروبوتات وأنظمة التغذية الآلية تحميل وتحديد موضع الحشوات، وإزالة الأجزاء المُصنّعة، ودعم الإنتاج المستمر. هذا يُقلل من أوقات دورة الإنتاج ويُحسّن من اتساق النتائج. أما التحميل اليدوي للحشوات فهو غالبًا أكثر اقتصادية في المشاريع ذات الإنتاج المنخفض أو الأجزاء ذات الحشوات المعقدة.
نعم. يمكن للمشاريع ذات الإنتاج المنخفض استخدام أدوات مبسطة وتحميل يدوي للقطع المضافة لتقليل الاستثمار الأولي في الأتمتة. مع ذلك، لا يزال قولبة القطع المضافة تتطلب قالب حقن، لذا فإن جدواها الاقتصادية تعتمد على مدى تعقيد القطعة، وتكاليف الأدوات، وكمية الطلب، ومتطلبات الإنتاج المستقبلية.
تعتمد تكلفة قولبة الإدخال على تصميم القطعة، ومدى تعقيد القالب، ونوع البلاستيك المستخدم، ونوع الإدخال، وحجم الإنتاج، ومستوى الأتمتة. كما تؤثر دقة تحديد موضع الإدخال، وإعداد السطح، والمتطلبات البُعدية، وإجراءات الاختبار على السعر النهائي. وبشكل عام، يؤدي ارتفاع حجم الإنتاج إلى انخفاض تكلفة القطعة الواحدة.
تعتمد مدة التنفيذ على مدى تعقيد القطعة، وتصميم القالب، واختيار المواد، وتوفر الحشوات. تشمل المرحلة الأولية عادةً مراجعة التصميم، وتصنيع القالب، وتجارب القالب، والموافقة على العينات. يمكن بدء الإنتاج بمجرد الموافقة على الأدوات والعينات. عادةً ما تستغرق المشاريع البسيطة التي تستخدم حشوات متوفرة وقتاً أقل من القوالب المعقدة أو المشاريع التي تتطلب حشوات مصممة خصيصاً.