
يُعدّ تصنيع النماذج الأولية بتقنية الحقن فنًا وعلمًا في آنٍ واحد. ويتطلب ذلك مستوى عالٍ من الخبرة الفنية والدقة المتناهية لتجنب الأخطاء الصغيرة التي تُكلّف الشركة مبالغ طائلة عند إنتاج قطع جديدة بكميات صغيرة. قد يصعب أو يُكلّف إصلاح بعض عيوب القولبة الكثير. ومن خلال تعديل عملية القولبة، يُمكن تجنّب حالات أخرى دون الحاجة إلى إعادة تصميم القالب أو استبدال معدات الإنتاج الأخرى. غالبًا ما يُمكن تجنّب هذه العيوب بسهولة نسبية بمجرد تعديل معدل تدفق القالب أو درجة حرارته أو ضغطه.
تشمل العيوب السطحية للمنتجات التي ناقشناها ما يلي:
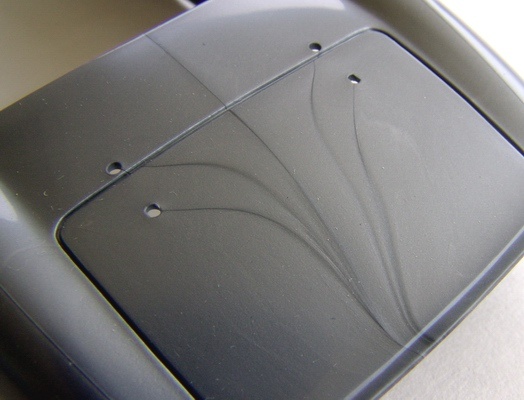
خط التدفق
خطوط الانسياب عبارة عن خطوط أو أنماط أو خطوط - تظهر عادةً بألوان عديمة اللون على أجزاء النموذج الأولي بسبب المسار المادي ومنحنى التبريد للبلاستيك المصهور المتدفق في تجويف القالب لقالب الحقن.
الأسباب والحلول
تحدث عيوب التبسيط بسبب التغيرات في معدل تدفق البلاستيك المصهور حيث يغير اتجاهه عبر المحيط وينحني داخل القالب. يمكن أن يحدث هذا أيضًا عندما يتدفق البلاستيك عبر أجزاء ذات سمك جدار مختلف ، أو عندما يكون معدل الحقن منخفضًا جدًا ويتصلب البلاستيك بسرعات مختلفة.
فيما يلي بعض الحلول الشائعة:
- قم بزيادة سرعة الحقن ، والضغط ، ودرجة حرارة المواد لضمان تعبئة القالب قبل التبريد
- قم بتغيير موقع بوابة القالب لترك مساحة أكبر بين بوابة القالب ومبرد القالب للمساعدة في منع المواد من التبريد قبل الأوان أثناء التدفق
- قم بزيادة قطر الفوهة لزيادة معدل التدفق ومنع التبريد المبكر
قناع الحروق
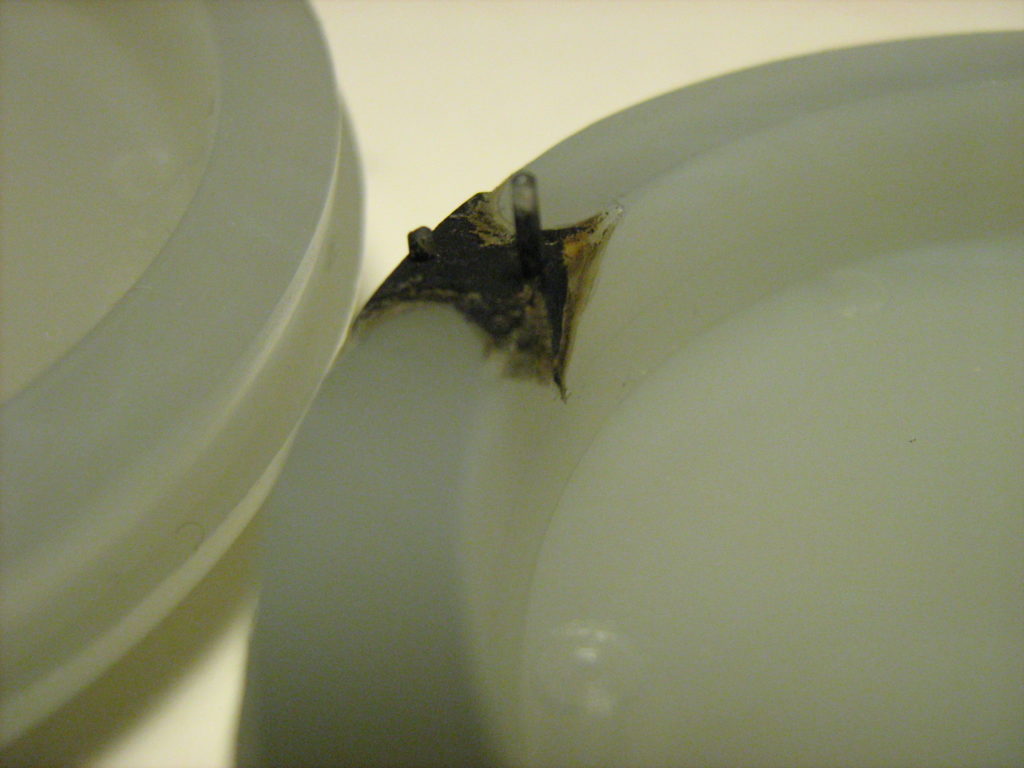
تظهر علامات الحروق عادةً باللون الأسود أو بلون الصدأ على حواف أو أسطح الأجزاء البلاستيكية المصبوبة. ما لم يتم حرق البلاستيك إلى درجة التحلل ، لا تؤثر علامات الاحتراق عادةً على سلامة الجزء.
الأسباب والحلول
سبب شائع لعلامات الاحتراق في الأجزاء المصبوبة بالحقن هو الهواء المتبقي أو الراتنجات نفسها التي ترتفع درجة حرارتها في تجويف القالب أثناء الحقن. غالبًا ما يؤدي الحقن أو تسخين المادة بسرعة كبيرة إلى ارتفاع درجة الحرارة ، مما قد يؤدي إلى الحروق. ضع في اعتبارك التدابير الوقائية التالية لتجنب علامات الحروق في المكونات المصبوبة:
- تقليل درجة حرارة الذوبان وتموت لمنع ارتفاع درجة الحرارة
- تقليل سرعة الحقن للحد من مخاطر دخول الهواء إلى القالب
- قم بتوسيع فتحة التهوية والبوابة للسماح للهواء المتبقي بالخروج من القالب
- تقصير وقت دورة القالب لتجنب أي الهواء المتبقي وارتفاع درجة حرارة الراتنج
النفث
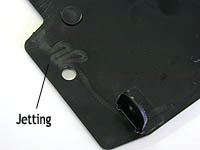
النفث هو تشوه في جزء مصبوب قد يحدث عندما يتم حقن "النفث" الأولي للمادة المنصهرة في تجويف القالب ثم يبدأ في التجمد قبل ملء تجويف القالب.
الأسباب والحلول
السبب الرئيسي وراء النفث هو ضغط الحقن المفرط. عندما يتم حقن البوليمر المصهور أو مادة أخرى من خلال بوابة صغيرة ذات ضغط عالٍ ، فإنه عادةً ما يتم إخراجها بسرعة من البوابة بدلاً من ملء تجويف القالب تدريجيًا. عندما يبرد خط المواد الأولي إلى جدار القالب ويبدأ في التصلب ، تندفع مادة القالب المتبقية ضده ، تاركة مسافة بادئة على سطح الجزء الأخير.
فيما يلي بعض الحلول الشائعة:
- تقليل ضغط الحقن لمنع الحقن السريع للمواد في التجويف
- قم بزيادة درجة حرارة المواد والقوالب لمنع التصلب المبكر لنفث المواد الأولية
- عند تصميم ملف قالب الحقن، يجب أن يسمح موضع البوابة للمادة بالمرور مباشرة عبر القالب بدلاً من الطول