
RJCmold-Insert-Molding-Funktionen
Diese Richtlinien tragen dazu bei, die Herstellbarkeit von Teilen zu verbessern, die Vorlaufzeit zu verkürzen und die Ästhetik der Teile zu verbessern. Sie können die folgenden standardmäßigen Designüberlegungen überprüfen:
| Grundsätze | Metrische Einheiten | Imperiale Einheiten |
|---|---|---|
| Maximale Teilegröße | 800 × 1000 × 400mm | 31.50 × 39.37 × 15.75 Zoll. |
| Minimale Teilegröße | 2 × 2 × 2mm | 0.08 × 0.08 × 0.08 Zoll. |
| Wandstärke des Untergrundes | Von 0.5 bis 3 mm | Von 0.20 bis 0.12 Zoll. |
| Toleranz | +/- 0.025 mm | +/- 0.00098 Zoll. |
| Einsätze | Einsätze können weiblich und männlich sein. Beide können das Aussehen und den Nutzen eines Produkts verbessern. | |
| Formvalidierung | Stellen Sie vor der Massenproduktion T0-, T1- und T2-Muster bereit | |
| Inspektions- und Zertifizierungsoptionen | Erstmusterprüfung, ISO 9001, ISO 13485 | |
| Vorlaufzeit | Vom Formenbau bis zur Musterlieferung: 15–45 Werktage |
Formmaterialien einfügen
Wählen Sie aus gängigen technischen Kunststoffen und Metalleinsätzen die passenden Materialien für Ihr Bauteil hinsichtlich Festigkeit, Temperatur, elektrischen Eigenschaften und Leistung.
Gängige Anwendungen für das Einlegeverfahren
Nachfolgend finden Sie einige gängige Anwendungsbereiche für das Einlegeverfahren. Für weitere kundenspezifische Anwendungen kontaktieren Sie uns bitte , um Ihr Projekt zu besprechen.
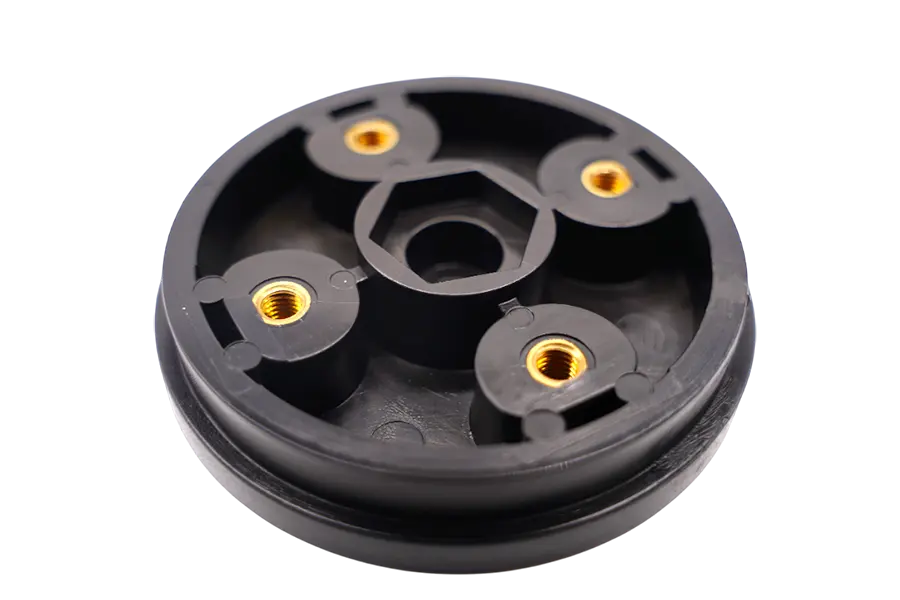 Formteil einsetzen
Gewindeeinsätze
Langlebige Metallgewinde für wiederholtes Verschrauben und verbesserte Auszugsfestigkeit.
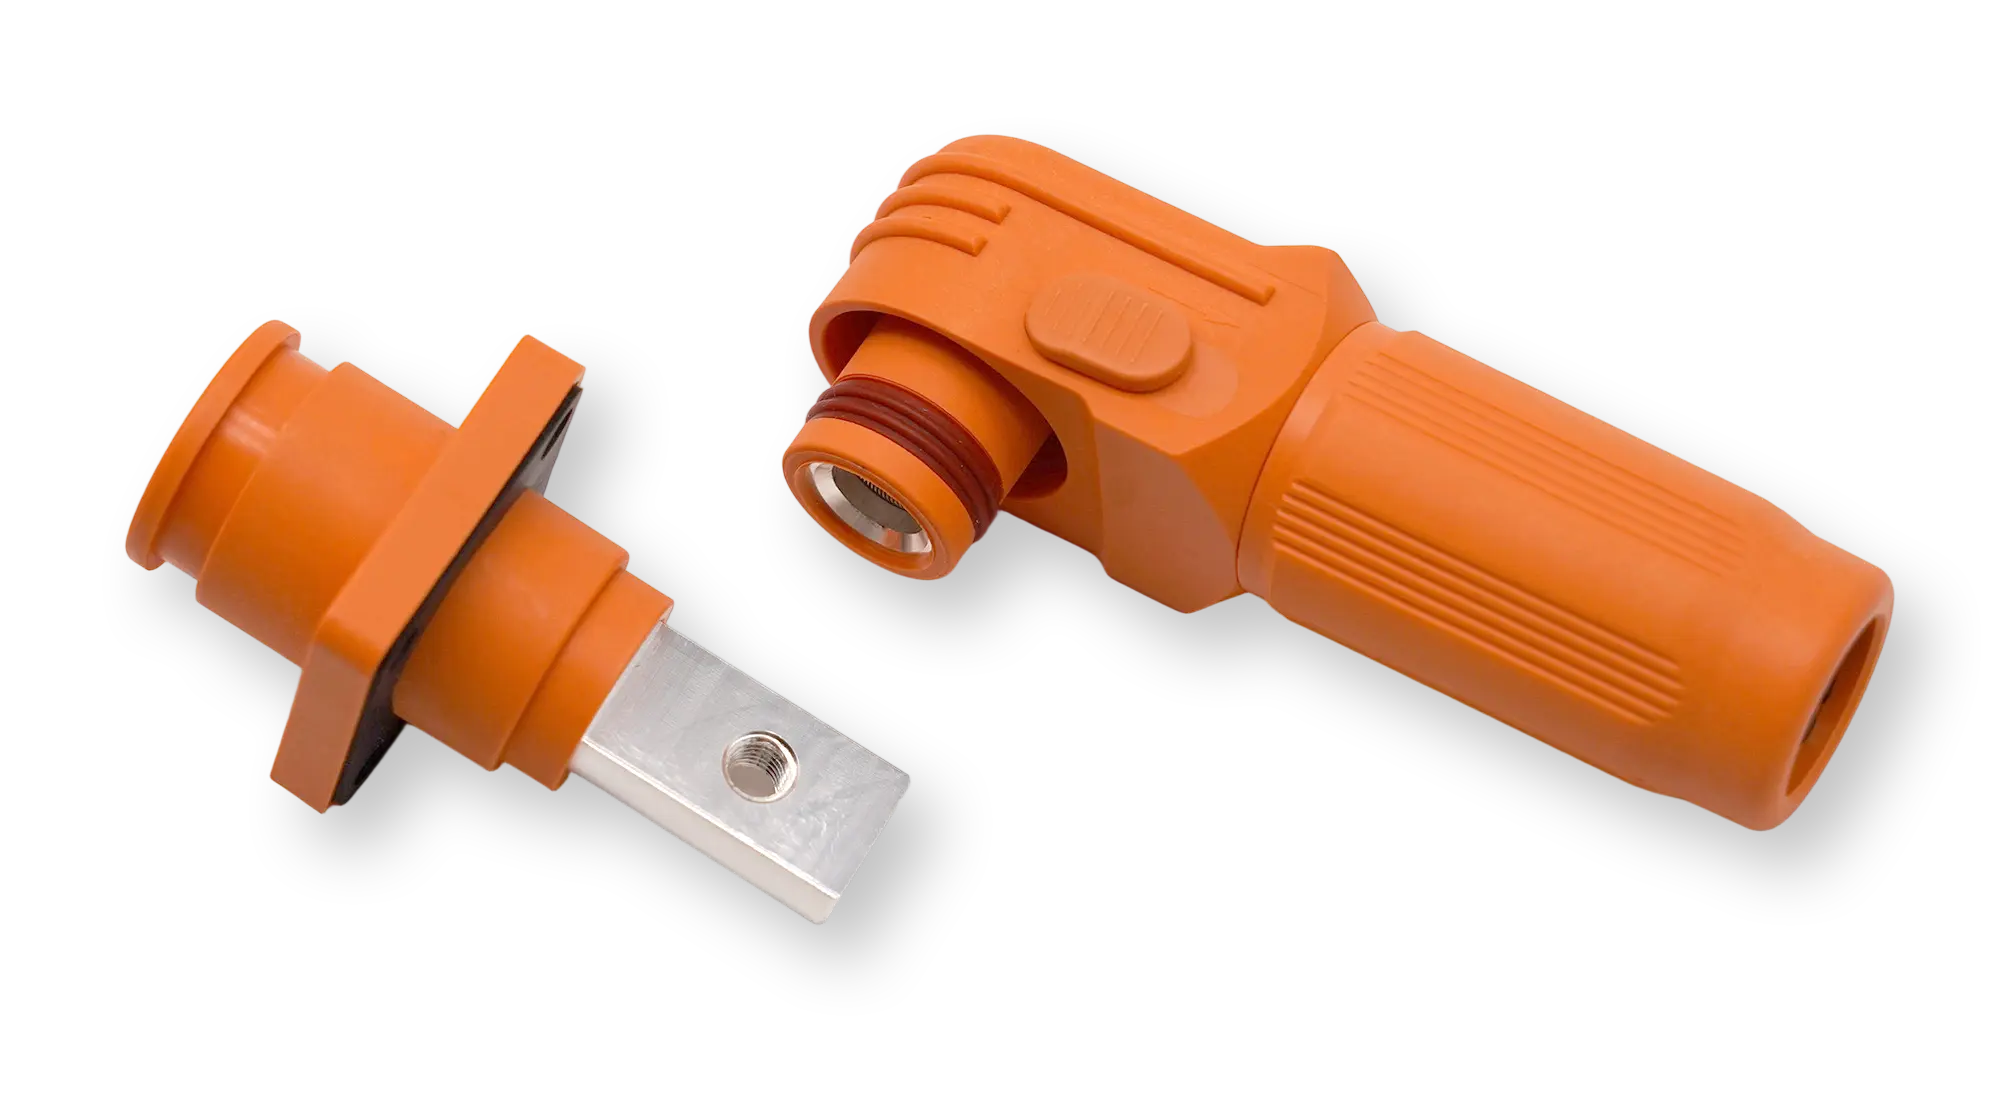
Anschlüsse und Klemmen
Metallkontakte und -anschlüsse sind in elektrisch isolierte Gehäuse integriert.
Buchsen und Lager
Verschleißfeste Metalleinsätze, die in Kunststoffgelenke und bewegliche Bauteile eingegossen sind.
Stifte und Wellen
Präzise positionierte Metallelemente zur Ausrichtung, Drehung und Lastübertragung.
Ausgewähltes, umspritztes Teil
Ein genauerer Blick darauf, wie Metalleinsätze und Formkunststoff ein funktionales Bauteil bilden.
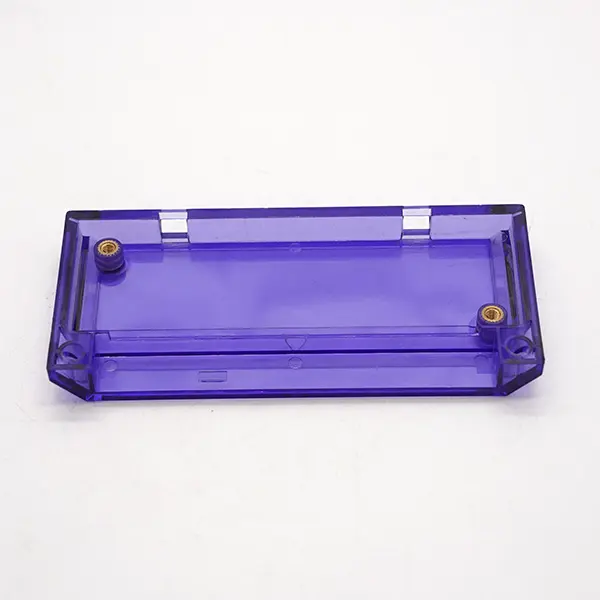
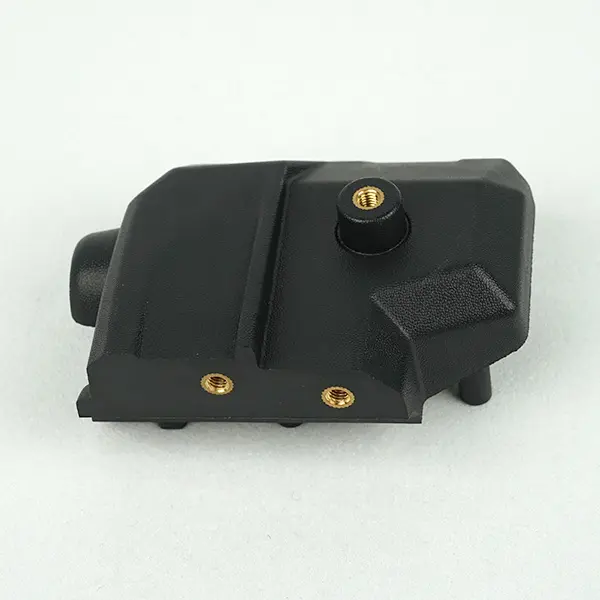
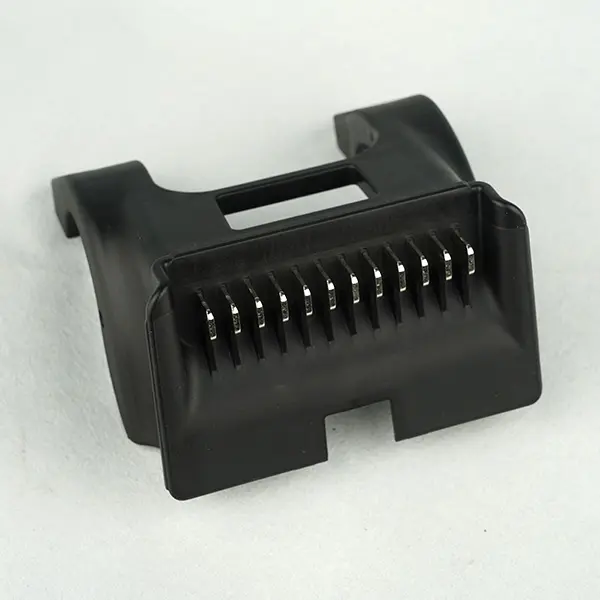
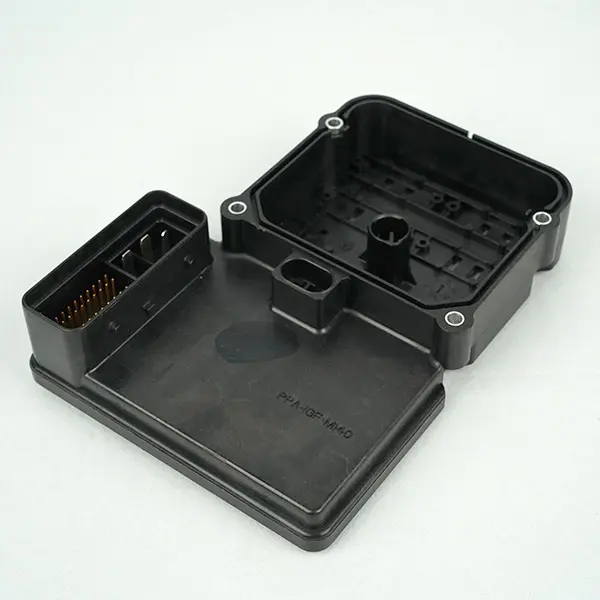
Einsteckformung im Einsatz
Kundenspezifisches automatisiertes Einlegeverfahren
Manuelles und vollautomatisches Einlegeverfahren, unterstützt durch Sekundärumformung und 100%ige Hochspannungs- und Durchgangsprüfung.
Vorteile des Insert Mouldings
Beim Insert Molding werden Metall und Kunststoff zu einem einzigen Formteil integriert, was die Produktion vereinfacht und gleichzeitig Haltbarkeit und Leistung verbessert.
Sekundärbaugruppe eliminieren
Die Einsätze werden bereits beim Formprozess integriert, wodurch sich separate Montage- und Befestigungsvorgänge reduzieren.
Reduzieren Sie die Produktionskosten
Geringere Lohn-, Montage- und Befestigungskosten können höhere Werkzeug- und Rüstkosten in der Serienproduktion ausgleichen.
Größe und Gewicht reduzieren
Durch strategisch platzierte Metalleinsätze entstehen leichtere und kompaktere Bauteile als bei vergleichbaren Ganzmetallkonstruktionen.
Verbesserung der Haltbarkeit und Zuverlässigkeit
Metalleinsätze sorgen für langlebige Gewinde und verstärkte Verbindungen und reduzieren gleichzeitig den Verschleiß bei wiederholtem Gebrauch.
Hochbelastete Bereiche verstärken
Eingebettete Einsätze verstärken kritische Lastaufnahmepunkte, ohne dass das gesamte Bauteil aus Metall gefertigt werden muss.
Insert Moulding vs. Overmolding
Beide Verfahren kombinieren mehrere Materialien, unterscheiden sich aber darin, was in die Form gegeben wird und wie das fertige Teil konstruiert wird.
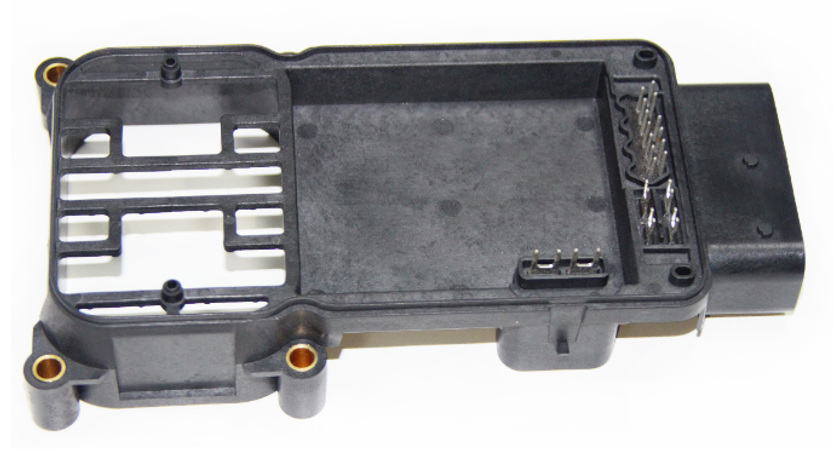
Formteil einlegen
Ein vorpositioniertes Metall- oder starres Bauteil wird in die Form gelegt und anschließend mit Kunststoff umhüllt, um ein integriertes Teil zu erzeugen.
Häufige Anwendungsbereiche: Gewindeeinsätze, elektrische Kontakte, Klemmen und verstärkte Verbindungspunkte.
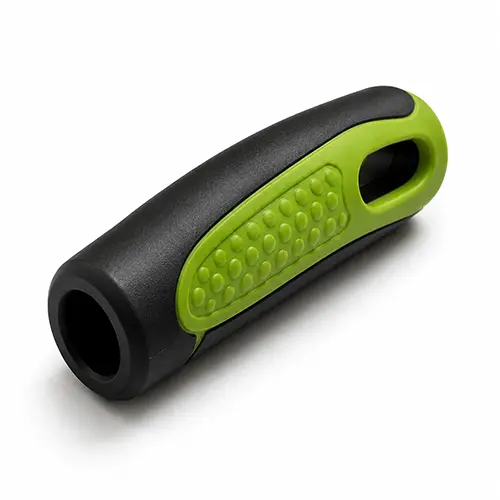
Umspritzen
Ein zweites Kunststoff- oder Elastomermaterial wird über ein bestehendes Substrat geformt, um eine funktionelle oder taktile Außenschicht hinzuzufügen.
Häufige Anwendungsbereiche: Soft-Touch-Griffe, Abdichtung, Dämpfung, Isolierung und Aufprallschutz.
Häufig gestellte Fragen
Hier finden Sie Antworten auf häufig gestellte Fragen zum Insert-Molding-Verfahren, zur Automatisierung, zu Produktionsmengen, Kosten, Lieferzeiten und zu den Unterschieden zum traditionellen Spritzgießen.
Beim Insert-Molding werden vorgeformte Metalleinsätze oder andere Materialien in eine Form eingelegt und anschließend mit geschmolzenem Kunststoff umhüllt. Gängige Einsätze sind Gewindebuchsen, Klemmen, Stifte und elektronische Bauteile. Durch dieses Verfahren werden verschiedene Materialien zu einem einzigen Bauteil kombiniert, wodurch Montageschritte reduziert und gleichzeitig Festigkeit und Funktionalität verbessert werden.
Beim traditionellen Spritzgießen wird flüssiger Kunststoff in eine leere Form eingespritzt, um ein Kunststoffteil herzustellen. Beim Einlegeverfahren wird ein Metall- oder vorgeformtes Bauteil vor dem Einspritzen des Kunststoffs in die Form eingelegt und so dauerhaft mit dem Kunststoff zu einem einzigen Teil verbunden. Dadurch können die Anzahl der Teile und die Montageschritte reduziert und gleichzeitig die Verbindungsfestigkeit und die Dimensionsstabilität verbessert werden.
Ja. Bei Projekten mit hohem Durchsatz können Roboter und automatisierte Zuführsysteme Einsätze laden und positionieren, fertige Teile entnehmen und eine kontinuierliche Produktion gewährleisten. Dies verkürzt die Zykluszeiten und verbessert die Konsistenz. Die manuelle Beladung mit Einsätzen ist oft wirtschaftlicher für Projekte mit geringem Durchsatz oder Teile mit komplexen Einsätzen.
Ja. Bei Kleinserienprojekten kann durch vereinfachte Werkzeuge und manuelles Einlegen der Einsätze der anfängliche Investitionsaufwand für die Automatisierung reduziert werden. Allerdings benötigt das Einlegeverfahren weiterhin ein Spritzgusswerkzeug, sodass die Wirtschaftlichkeit von der Teilekomplexität, den Werkzeugkosten, der Bestellmenge und den zukünftigen Produktionsanforderungen abhängt.
Die Kosten des Umspritzens hängen von der Teilekonstruktion, der Werkzeugkomplexität, dem Kunststoffmaterial, dem Einsatztyp, dem Produktionsvolumen und dem Automatisierungsgrad ab. Auch die Toleranzen der Einsatzpositionierung, die Oberflächenvorbereitung, die Maßvorgaben und die Prüfverfahren können den Endpreis beeinflussen. Im Allgemeinen führen höhere Produktionsvolumina zu geringeren Stückkosten.
Die Lieferzeit hängt von der Bauteilkomplexität, dem Werkzeugdesign, der Materialauswahl und der Verfügbarkeit der Einsätze ab. Die erste Phase umfasst typischerweise die Designprüfung, die Werkzeugherstellung, Werkzeugversuche und die Musterfreigabe. Die Produktion kann beginnen, sobald Werkzeuge und Muster freigegeben sind. Einfache Projekte mit handelsüblichen Einsätzen benötigen in der Regel weniger Zeit als komplexe Werkzeuge oder Projekte, die kundenspezifische Einsätze erfordern.