
Capacidades de moldeo por inserción de RJCmold
Estas pautas ayudarán a mejorar la capacidad de fabricación de las piezas, reducir el tiempo de entrega y mejorar la estética de las piezas. Puede consultar las siguientes consideraciones de diseño estándar:
| Estándares | Unidades metricas | Unidades imperiales |
|---|---|---|
| Tamaño máximo de pieza | 800 1000 × × 400mm | 31.50 × 39.37 × 15.75 pulg. |
| Tamaño mínimo de pieza | 2 2 × × 2mm | 0.08 × 0.08 × 0.08 pulg. |
| Espesor de la pared del sustrato | De 0.5 a 3 mm | De 0.20 a 0.12 pulg. |
| Tolerancia | +/- 0.025 mm | +/- 0.00098 pulg. |
| Insertos | Los insertos pueden ser hembra y macho. Ambos pueden mejorar la apariencia y la utilidad de un producto. | |
| Validación de moldes | Proporcione muestras T0, T1, T2 antes de la producción en masa | |
| Opciones de inspección y certificación | Inspección de primer artículo, ISO 9001, ISO 13485 | |
| Tiempo De Espera | Desde la fabricación del molde hasta la entrega de la muestra: 15-45 días hábiles |
Insertar materiales de moldeo
Elija entre los plásticos de ingeniería y los insertos metálicos de uso común en función de la resistencia, la temperatura, las características eléctricas y los requisitos de rendimiento de su pieza.
Moldeo por inserción en acción
Moldeo por inserción automatizado a medida
Moldeo por inserción manual y totalmente automatizado, con el apoyo de un proceso de conformado secundario y pruebas de alta tensión y continuidad al 100 %.
Ver videoAplicaciones comunes del moldeo por inserción
A continuación, se muestran algunas aplicaciones comunes de moldeo por inserción. Para otras aplicaciones personalizadas, contáctenos para hablar sobre su proyecto.
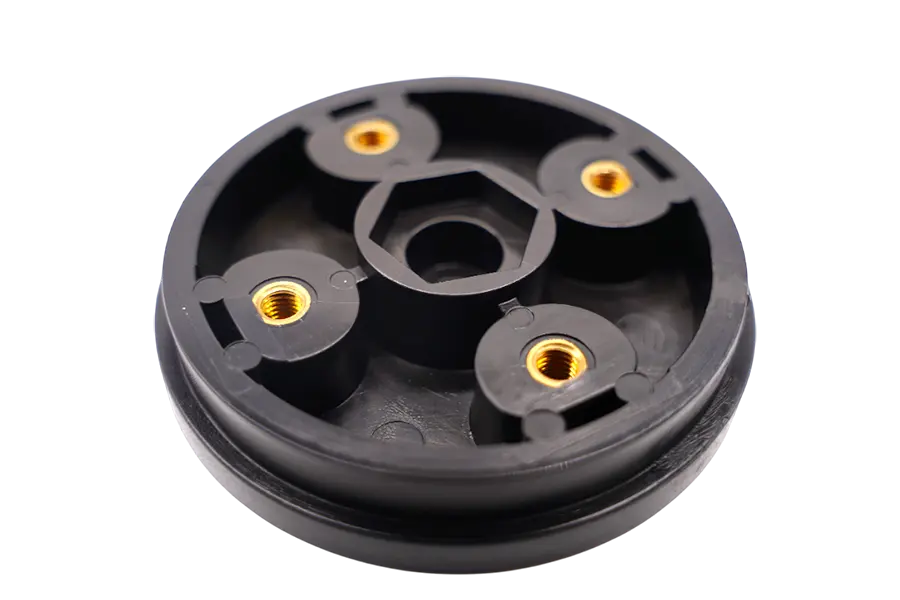 Pieza moldeada por inserción
Inserciones roscadas
Roscas metálicas duraderas para una fijación repetida y una mayor resistencia a la extracción.
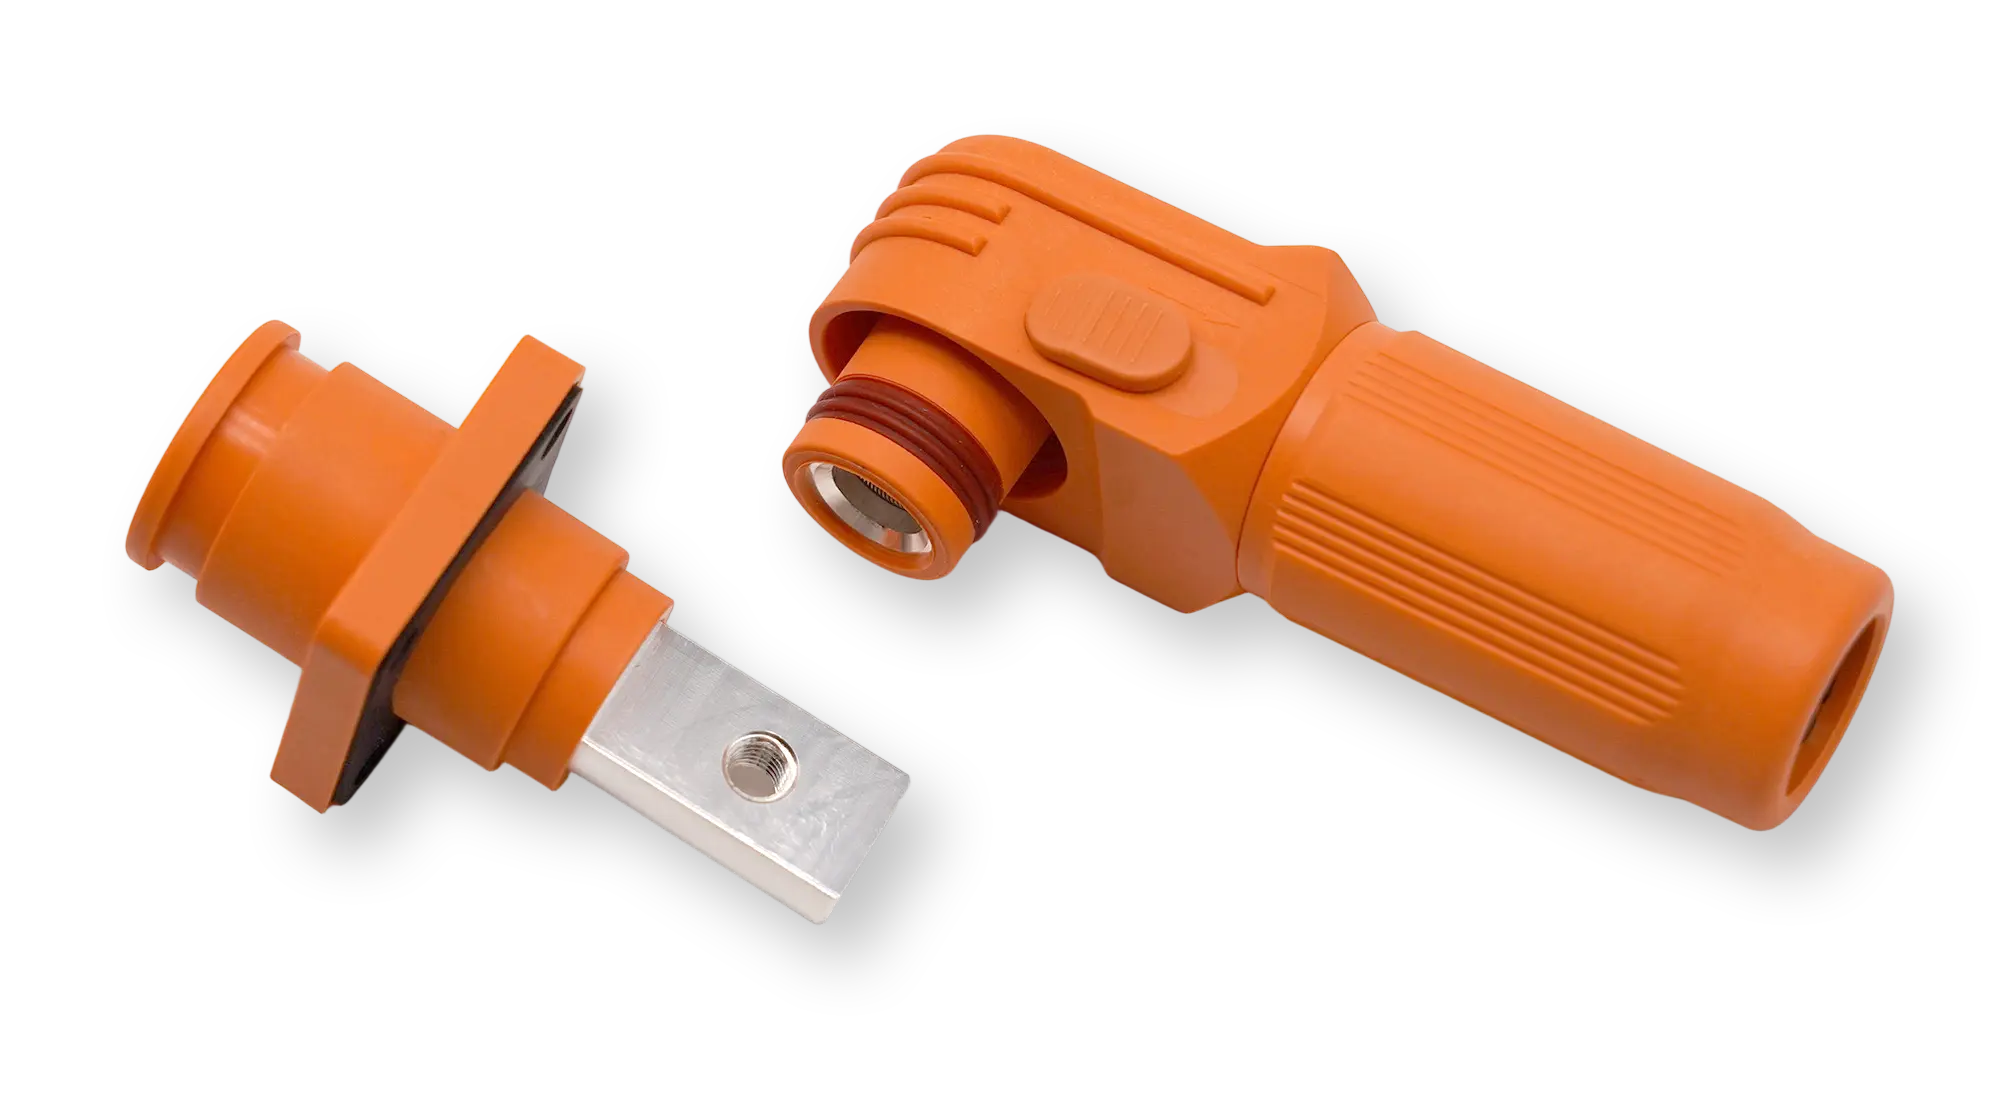
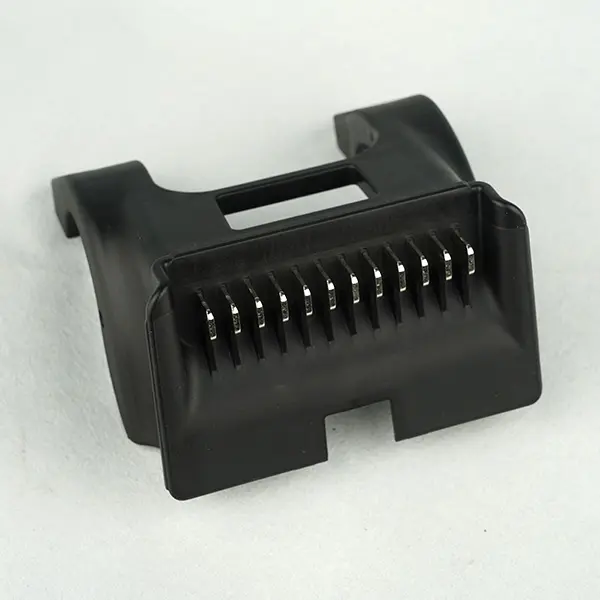
Conectores y terminales
Contactos y terminales metálicos integrados en carcasas con aislamiento eléctrico.
Bujes y Cojinetes
Insertos metálicos resistentes al desgaste moldeados en las juntas y componentes móviles de plástico.
Pasadores y ejes
Elementos metálicos posicionados con precisión para la alineación, la rotación y la transferencia de carga.
Pieza moldeada por inserción destacada
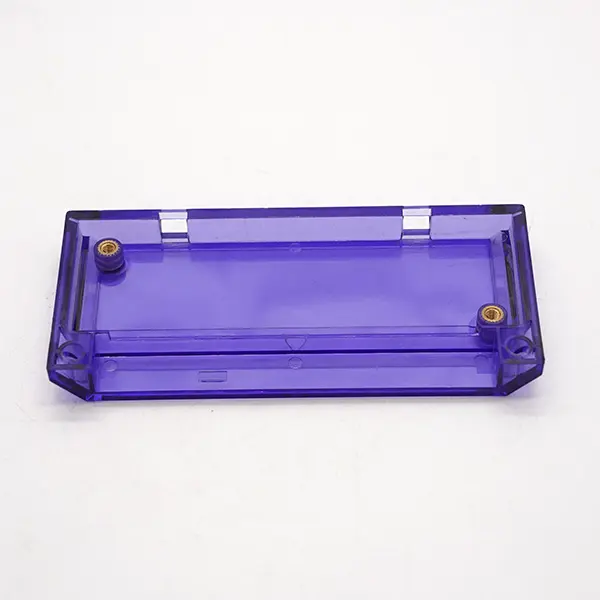
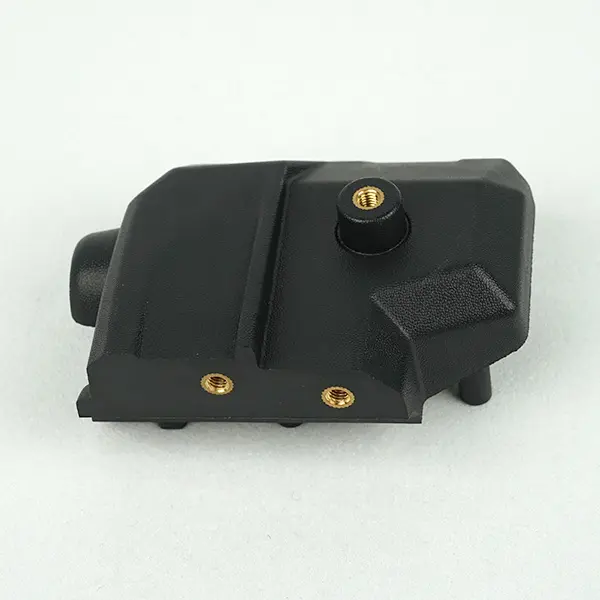
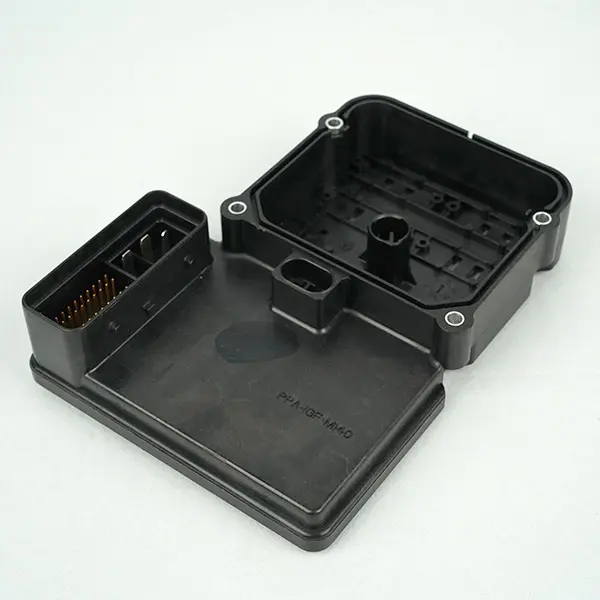
Ventajas de la moldura por inserción
El moldeo por inserción integra metal y plástico en un único componente moldeado, lo que simplifica la producción a la vez que mejora la durabilidad y el rendimiento.
Eliminar el ensamblaje secundario
Los insertos se integran durante el moldeo, lo que reduce los pasos de ensamblaje y las operaciones de fijación por separado.
Reducir los costos de producción
En la producción en serie, la reducción de los costes de mano de obra, montaje y fijación puede compensar los mayores costes de utillaje y preparación.
Reducir tamaño y peso
La colocación estratégica de inserciones metálicas permite crear piezas más ligeras y compactas que los diseños equivalentes totalmente metálicos.
Mejorar la durabilidad y la fiabilidad
Los insertos metálicos proporcionan roscas duraderas y conexiones reforzadas, a la vez que reducen el desgaste durante el uso repetido.
Reforzar las zonas de alta tensión
Los insertos integrados refuerzan los puntos críticos de soporte de carga sin necesidad de que todo el componente esté fabricado de metal.
Insertar moldura versus sobremoldeado
Ambos procesos combinan varios materiales, pero difieren en lo que se coloca en el molde y en cómo se construye la pieza terminada.
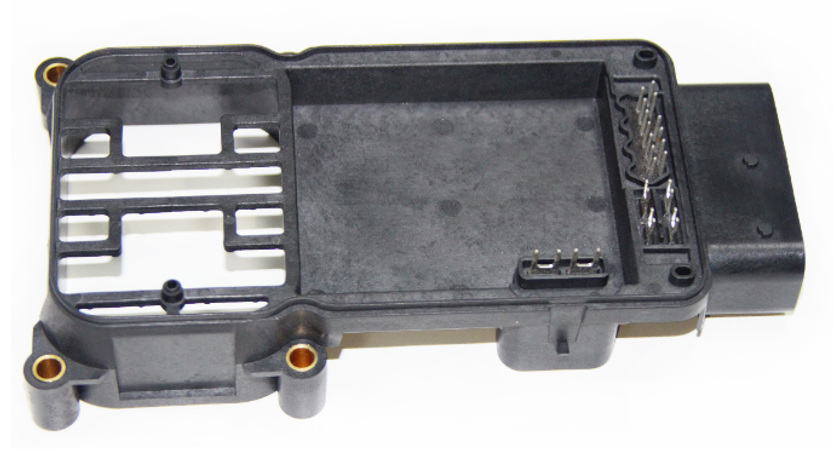
Moldeo con Insertos
Un componente metálico o rígido, previamente posicionado, se coloca dentro del molde y se moldea el plástico a su alrededor para crear una pieza integrada.
Usos comunes: insertos roscados, contactos eléctricos, terminales y puntos de conexión reforzados.
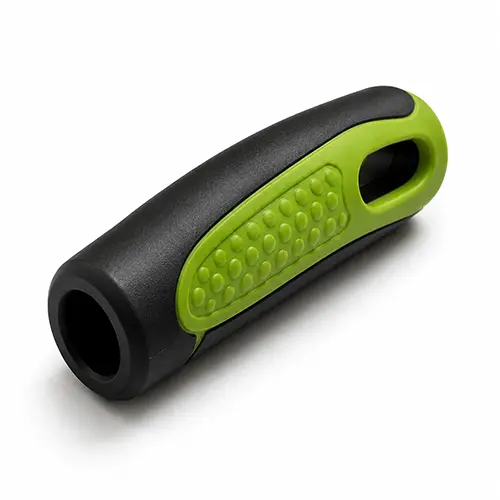
Sobremoldeo
Se moldea un segundo material plástico o elastomérico sobre un sustrato existente para añadir una capa exterior funcional o táctil.
Usos comunes: agarres suaves al tacto, sellado, amortiguación, aislamiento y protección contra impactos.
Preguntas Frecuentes
Encuentre respuestas a las preguntas más frecuentes sobre el proceso de moldeo por inserción, la automatización, los volúmenes de producción, los costes, los plazos de entrega y sus diferencias con el moldeo por inyección tradicional.
El moldeo por inserción es un proceso de fabricación en el que se colocan piezas metálicas u otras preformadas en un molde, que luego se rodean de plástico fundido. Entre las piezas más comunes se incluyen casquillos roscados, terminales, pasadores y componentes electrónicos. Este proceso combina diferentes materiales en una sola pieza, lo que reduce los pasos de ensamblaje y mejora la resistencia y la funcionalidad.
El moldeo por inyección tradicional consiste en inyectar plástico fundido en un molde vacío para producir una pieza de plástico. El moldeo por inserción coloca un componente metálico o preformado dentro del molde antes de inyectar el plástico, uniendo permanentemente el inserto y el plástico en una sola pieza. Esto permite reducir el número de piezas y los pasos de ensamblaje, a la vez que mejora la resistencia de la unión y la estabilidad dimensional.
Sí. Para proyectos de gran volumen, los robots y los sistemas de alimentación automatizados pueden cargar y posicionar los insertos, retirar las piezas terminadas y garantizar la producción continua. Esto reduce los tiempos de ciclo y mejora la uniformidad. La carga manual de insertos suele ser más económica para proyectos de bajo volumen o piezas con insertos complejos.
Sí. Los proyectos de bajo volumen pueden utilizar herramientas simplificadas y carga manual de insertos para reducir la inversión inicial en automatización. Sin embargo, el moldeo por inserción aún requiere un molde de inyección, por lo que su rentabilidad depende de la complejidad de la pieza, los costos de las herramientas, la cantidad del pedido y los requisitos de producción futuros.
El coste del moldeo por inserción depende del diseño de la pieza, la complejidad del molde, el material plástico, el tipo de inserto, el volumen de producción y el nivel de automatización. Las tolerancias de posicionamiento del inserto, la preparación de la superficie, los requisitos dimensionales y los procedimientos de prueba también pueden afectar al precio final. En general, a mayor volumen de producción, menor coste por pieza.
El plazo de entrega depende de la complejidad de la pieza, el diseño del molde, la selección del material y la disponibilidad de los insertos. La etapa inicial suele incluir la revisión del diseño, la fabricación del molde, las pruebas del molde y la aprobación de las muestras. La producción puede comenzar una vez que se aprueban las herramientas y las muestras. Los proyectos sencillos que utilizan insertos disponibles en el mercado generalmente requieren menos tiempo que los moldes complejos o los proyectos que requieren insertos personalizados.