
En conception et fabrication de produits, les arêtes des pièces sont rarement laissées à angle droit. Chanfreins, congés et biseaux modifient tous la géométrie des arêtes, mais diffèrent considérablement par leur forme, leur fonction et leur méthode de fabrication. Cet article explique leurs principales différences et comment choisir la technique la plus adaptée aux pièces usinées CNC et moulées par injection.
1. Principales différences entre les chanfreins, les congés et les biseaux
| Comparaison | Chanfrein | Filet | Biseau |
| Forme de base | Une surface plane inclinée relativement petite | Une transition arrondie | Un bord ou une surface inclinée |
| Dimensions principales | Largeur et angle | Rayon | Angle, largeur ou longueur |
| Objectif principal | Guide de montage et élimination des arêtes vives | Réduction du stress et transitions en douceur | Préparation des soudures, assemblages structuraux et aspect |
| Emplacements communs | Ouvertures de trous, extrémités d'arbres et bords de pièces | Angles intérieurs, angles extérieurs, bases de nervures et bases de bossages | Bords de plaques, joints soudés et grandes surfaces inclinées |
| Effet sur la force | Amélioration limitée | Répartit généralement le stress plus efficacement | Cela dépend de la structure et de l'application |
| méthodes de fabrication courantes | Fraisage, tournage et rectification CNC | Outils de formage, fraises à bout sphérique et formage de moules | Fraisage, rectification et découpe |
| Coût d'usinage | Généralement inférieur | Peut être plus élevé | Cela dépend de la taille et du procédé de fabrication |
D'un point de vue géométrique, un chanfrein peut être considéré comme un type particulier de biseau. Cependant, ces termes ne sont pas utilisés de manière uniforme dans tous les secteurs, entreprises et logiciels de CAO. Les plans techniques doivent donc préciser clairement l'angle, la largeur et l'emplacement requis.
2. Qu'est-ce qu'un chanfrein ?
Géométrie du chanfrein
Un chanfrein est une surface plane et inclinée formée le long d'un bord d'une pièce. Il peut être usiné ou créé directement lors du moulage ou du coulage. Il est couramment utilisé pour éliminer les arêtes vives, guider l'assemblage et finir les ouvertures de trous ou les entrées de filetage.
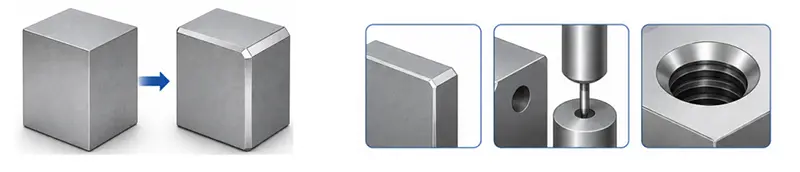
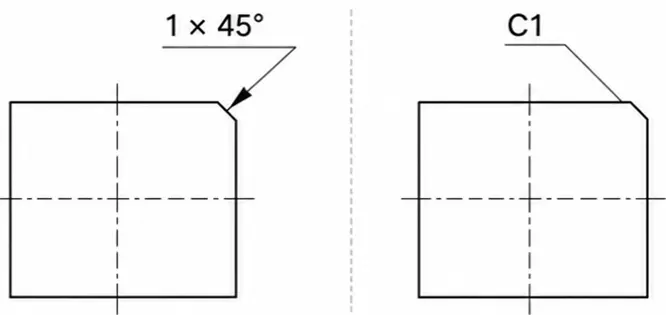
Sur les plans techniques, un chanfrein peut être spécifié par « 1 × 45° », ce qui correspond à un chanfrein de 1 mm à un angle de 45°. La notation « C1 » désigne également fréquemment un chanfrein de 1 mm à 45°, mais sa signification exacte doit être conforme à la norme de dessin utilisée. L’angle de 45° est le plus courant, mais des angles de 30°, 60° et autres peuvent être choisis pour répondre à des exigences fonctionnelles spécifiques.
Applications typiques du chanfrein
Extrémités d'arbre : Facilitent l'insertion de l'arbre dans un trou ou un roulement.
Entrées de filetage : Réduisent les dommages et les blocages au début du filetage
Zones de montage des roulements : Guider le roulement en douceur jusqu'à sa position
Orifices de perçage et entrées des goupilles de positionnement
Bords extérieurs des pièces usinées CNC
Zones où les arêtes vives et les bavures doivent être enlevées
Comparé à un congé, un petit chanfrein standard est généralement plus facile à usiner. Il peut être réalisé rapidement avec une fraise à chanfreiner , une fraise en bout ou un outil de tournage. C'est pourquoi les chanfreins sont souvent utilisés pour le traitement général des arêtes lorsqu'il n'y a pas d'exigences particulières en matière de résistance à la charge.
3. Qu'est-ce qu'un filet ?
Géométrie des congés
Un congé est une transition arrondie qui relie deux surfaces sécantes, remplaçant un angle vif et abrupt par une courbe douce.
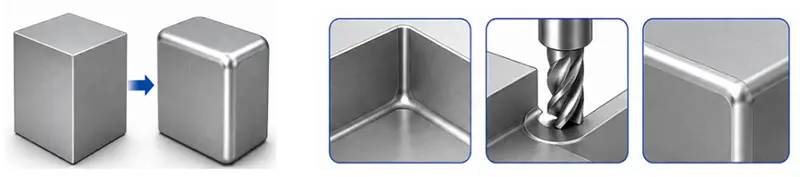
Sur les dessins techniques, la taille du congé est généralement spécifiée par le symbole de rayon R. Par exemple, R1, R3 et R5 indiquent des rayons de congé de 1 mm, 3 mm et 5 mm, respectivement.
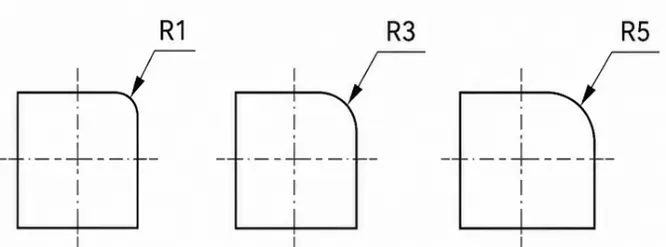
Dans la plupart des pièces mécaniques, les congés internes servent à réduire la concentration des contraintes et à s'adapter à la géométrie des outils de coupe rotatifs, tandis que les congés externes sont principalement utilisés pour adoucir les arêtes vives, améliorer le confort de manipulation et l'aspect esthétique. Sur les pièces moulées par injection, les congés sont généralement ajoutés aux jonctions de parois, aux bases des nervures et aux bases des bossages afin d'améliorer l'écoulement du métal en fusion et de réduire les contraintes localisées ainsi que le risque de fissuration.
Applications typiques du filet
Coins internes des poches usinées CNC
Coins des pièces structurelles et des supports
Intersections de parois dans les pièces moulées par injection
Racines de côtes
Bases de boss
Poignées et autres zones de contact avec l'utilisateur
Pièces soumises à des vibrations ou à des charges cycliques
4. Qu'est-ce qu'un biseau ?
Géométrie du biseau
Un biseau est une arête ou une surface inclinée, obtenue par enlèvement de matière sur le bord d'une pièce ou par formage direct de la géométrie lors du moulage ou du coulage. Ce terme est plus général que celui de chanfrein et peut désigner une grande surface inclinée, une gorge de soudure ou un tranchant.
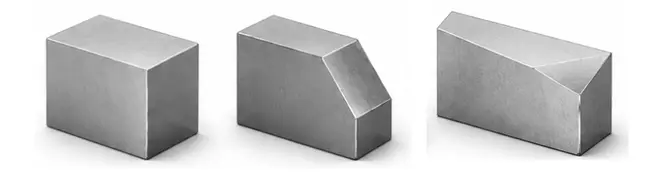
Sur les dessins techniques, un biseau est généralement spécifié par son angle et ses dimensions.
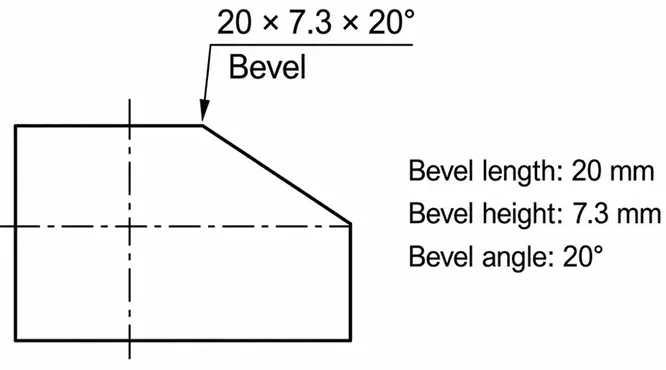
Applications typiques du biseau
Bords des plaques préparés pour le soudage
Outils et lames
Bords de panneaux en verre, en bois ou en métal
Grandes surfaces inclinées
Zones de connexion structurelle
bords décoratifs des produits
Dans les structures soudées, les chanfreins peuvent former des rainures en V, en X ou autres configurations, permettant à la soudure de pénétrer plus profondément dans la plaque.
Les biseaux sont également très utilisés pour l'esthétique des produits de consommation. Les panneaux métalliques, les boîtiers électroniques et les composants décoratifs peuvent tirer parti de larges surfaces inclinées pour créer des jeux d'ombre et de lumière plus marqués et un profil plus net.
5Comment choisir une machine d'usinage CNC ?
Guide de sélection
| Exigence | Fonctionnalité recommandée | Raison principale |
| Éliminer les bords extérieurs tranchants | Chanfrein | Simple à usiner et relativement peu coûteux |
| Arbres de guidage, goupilles ou vis lors de l'assemblage | Chanfrein | La surface plane inclinée sert de guide |
| Réduire les contraintes aux angles de la structure | Filet | La transition incurvée répartit les charges en douceur. |
| coins internes de poche de la machine | Filet | Correspond à la géométrie des outils de coupe rotatifs |
| Créer une grande surface inclinée | Biseau | Plus adapté aux grandes largeurs et aux angles plus importants |
| Produire une rainure de soudure ou un tranchant | Biseau | Fournit la géométrie inclinée requise |
| Améliorer l'apparence ou la sensation de la pièce | Congé ou biseau | Cela dépend du style visuel souhaité |
Tenez compte de l’accessibilité des outils
Lors de la conception de congés et de chanfreins, il convient de vérifier si l'outil de coupe peut atteindre la zone requise.
Un petit congé interne dans une poche profonde peut nécessiter un outil long et étroit. Lorsque le diamètre de l'outil diminue et que le porte-à-faux augmente, la rigidité d'usinage diminue et il peut être nécessaire de réduire la vitesse d'avance. Augmenter le rayon de courbure interne, lorsque cela est possible, permet au fabricant d'utiliser un outil de plus grand diamètre et d'améliorer l'efficacité d'usinage.
Les chanfreins importants peuvent nécessiter un outil coudé, plusieurs passes ou une configuration supplémentaire. Lorsqu'une surface inclinée est difficilement accessible sur une machine trois axes standard, un usinage quatre ou cinq axes peut s'avérer nécessaire.
Évitez les petits filets inutiles.
De nombreux modèles CAO comportent de petits congés sur presque tous les bords, même lorsque ces congés ne servent à rien.
Les filets inutiles peuvent augmenter :
- Temps de programmation CAM
- Le nombre d'outils de coupe
- Complexité du parcours d'outils
- Difficulté d'inspection
- coût de fabrication global
Lorsqu'une arête nécessite seulement un ébavurage et ne présente aucune exigence géométrique stricte, le dessin peut simplement spécifier « Supprimer les arêtes vives » ou « Ébavurer les arêtes vives », plutôt que d'attribuer un petit congé précis à chaque arête.
6Comment choisir les pièces moulées par injection
Guide de sélection
| Lieu ou exigence | Fonctionnalité recommandée | Raison principale |
| Intersections de murs | Filet | Améliore le flux de matière et la transition des contraintes |
| Racines de côtes | Filet | Réduit les contraintes et le risque de fissuration |
| Bases de boss | Filet | Améliore la stabilité au niveau de la connexion |
| ouvertures de trous ou entrées d'assemblage | Chanfrein | Permet d'insérer facilement les vis, les goupilles ou les inserts. |
| Poignées et bords de contact | Filet | Améliore le confort et élimine les arêtes vives |
| Grandes surfaces cosmétiques inclinées | Biseau | Crée un profil angulaire clairement défini |
| Parois latérales dans le sens de l'éjection | Brouillon | Il convient d'utiliser un dépouillement plutôt qu'un chanfrein. |
Les pièces moulées par injection présentent généralement une plus grande dépendance aux congés de soudure que les pièces usinées par commande numérique. Lorsque le plastique en fusion traverse un angle vif, son sens d'écoulement change brusquement, ce qui peut engendrer des contraintes localisées, un remplissage irrégulier ou des problèmes de soudure.
Un chanfrein ne remplace pas le tirage.
Un chanfrein ne modifie qu'une petite zone sur le bord d'une pièce, tandis qu'une dépouille est appliquée sur toute la paroi latérale dans le sens du démoulage. Même avec un chanfrein, une paroi latérale parfaitement verticale par rapport au plan de joint peut générer un frottement important lors de l'éjection et se rayer ou s'endommager.
Utilisez les grands biseaux avec précaution
Les biseaux peuvent être utilisés pour créer des surfaces esthétiques inclinées sur des pièces moulées par injection, mais les grands biseaux nécessitent une attention particulière à l'épaisseur de la paroi et à la structure du moule.
Lorsqu'un chanfrein augmente sensiblement l'épaisseur locale de la paroi, il peut provoquer des retassures, des creux de surface ou un refroidissement irrégulier. Si le sens du chanfrein n'est pas aligné avec celui de l'ouverture du moule, il peut créer une contre-dépouille nécessitant un coulisseau ou un dispositif de levage, ce qui augmente le coût du moule.
Les grands chanfreins doivent donc être évalués non seulement en fonction de leur apparence, mais aussi en fonction de l'épaisseur de la paroi, de l'emplacement de la ligne de joint , de la direction d'éjection et des exigences de fabrication du moule.
7. Étude de Cas-Cendrier
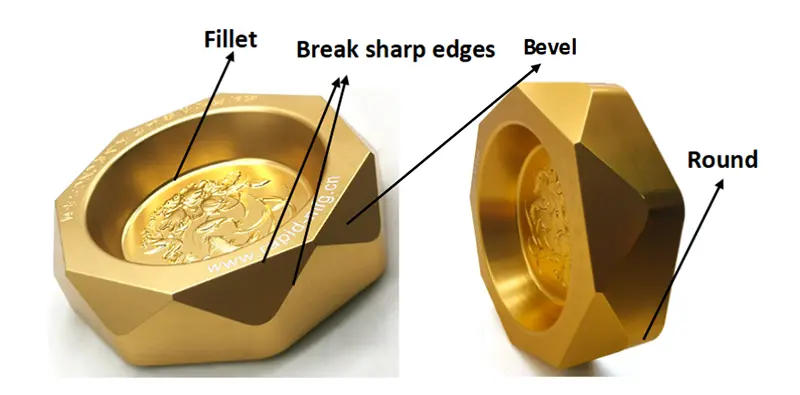
Comme illustré ci-dessus, nous avons opté pour de larges chanfreins sur les surfaces extérieures de ce cendrier. Les multiples facettes usinées créent des jeux d'ombre et de lumière plus riches, conférant au produit un aspect tridimensionnel plus marqué et un attrait décoratif accru. Un simple ébavurage est réalisé à la jonction des chanfreins afin d'éliminer les bavures et les arêtes vives. Cette technique, qui ne requiert ni chanfreins ni congés de précision, simplifie l'usinage et permet de maîtriser les coûts.
Les bords latéraux longs sont munis de congés extérieurs pour une meilleure prise en main et une sécurité accrue. Un congé est également prévu à la jonction entre la paroi intérieure et le fond du cendrier, facilitant ainsi l'usinage et le nettoyage tout en limitant l'accumulation de cendres.
QFP
Q1 : Les congés sur les pièces en plastique peuvent-ils affecter la ligne de joint ?
Oui. Un congé qui traverse la surface de joint peut compliquer la structure du moule et le traitement de la ligne de joint.
Q2 : Le polissage peut-il modifier les dimensions d'un chanfrein ou d'un congé ?
Oui. Le polissage enlève une petite quantité de matière, donc les très petits chanfreins et congés peuvent légèrement se modifier.
Q3 : La finition de surface peut-elle affecter l’apparence d’un bord ?
Oui. L'anodisation, la galvanoplastie et le revêtement peuvent entraîner des différences de couleur ou d'épaisseur de film sur les bords.
Q4 : Les dimensions des bords nécessitent-elles des tolérances serrées ?
Uniquement lorsqu'elles influent sur l'assemblage, l'étanchéité ou l'aspect. Des tolérances trop serrées sur les arêtes non fonctionnelles augmentent inutilement les coûts de fabrication.
Q5 : Pourquoi un petit chanfrein peut-il paraître moins visible après le moulage plastique ?
Le retrait du plastique, le polissage du moule et la texture de surface peuvent donner à un petit chanfrein un aspect arrondi ou moins net. Il ne faut donc pas le concevoir trop petit.