
La conception des pièces en plastique influe directement sur les performances du produit, le moulage par injection , la construction du moule et le coût de production. La prise en compte précocement de facteurs clés tels que l'épaisseur des parois, la résistance, la dépouille et l'assemblage permet de réduire les modifications coûteuses du moule et les risques de production ultérieurs.
1. Conception de l'épaisseur des parois
Si la paroi est trop mince, le plastique fondu risque d'avoir des difficultés à remplir la cavité, ce qui peut entraîner des injections incomplètes, une résistance insuffisante et des déformations. À l'inverse, une épaisseur excessive augmente la consommation de matériau et le temps de refroidissement, tout en accroissant le risque de retassures et de vides internes.
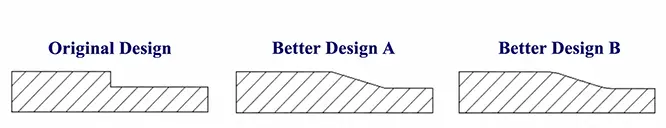
L'épaisseur de paroi d'une pièce en plastique doit être aussi uniforme que possible . Lorsque des épaisseurs différentes sont nécessaires, privilégiez les transitions progressives aux changements brusques.
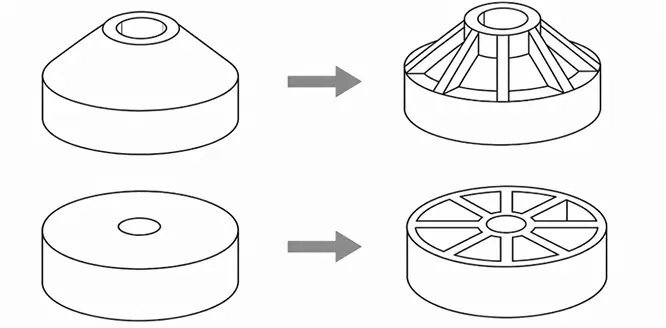
Les sections locales trop épaisses peuvent être optimisées en les évidant, en utilisant des éléments de noyau ou en ajoutant des nervures.
Pour plus de détails sur le calcul de l'épaisseur des parois, consultez : https://rjcmold.com/guides/wall-thickness-design/
2. Conception des congés et des angles vifs
Il convient d'éviter les angles vifs inutiles sur les pièces en plastique, notamment aux changements de direction du flux de matière fondue et aux jonctions de deux éléments . Les angles internes vifs non seulement restreignent l'écoulement du matériau, mais créent également des concentrations de contraintes, augmentant ainsi le risque de fissuration de la pièce sous charge.
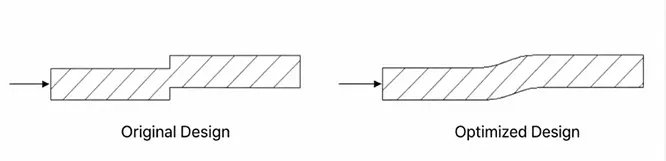
Cependant, les zones de joint de dilatation constituent une exception . Sur certains bords de joint de moule, le maintien d'un angle vif de 90 degrés permet d'obtenir une surface de fermeture plus nette et plus fiable.
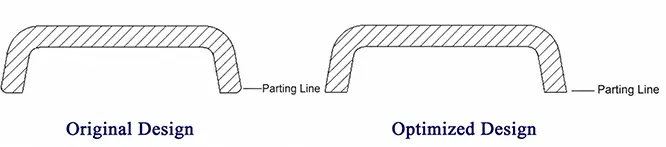
Pour plus de détails sur la conception des congés, consultez : https://rjcmold.com/guides/fillet-design-guide/
3. Conception de l'angle de dépouille
Les surfaces parallèles à la direction d'ouverture du moule nécessitent généralement un angle de dépouille afin que le plastique moulé n'adhère pas trop fortement au noyau lors de son refroidissement et de son rétrécissement.
Pour les surfaces lisses ordinaires, un angle de 1° à 2° constitue généralement un point de départ pratique. Même lorsque l'espace est limité, il convient de prévoir un courant d'air autant que possible.
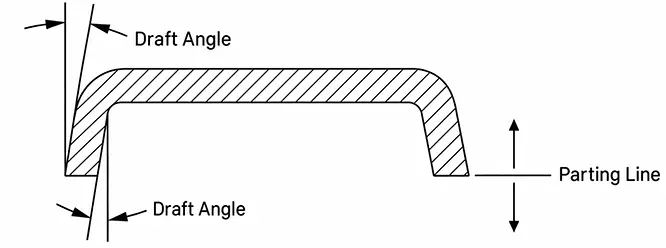
L'angle de tirant d'eau requis dépend principalement de :
- Les parties plus profondes nécessitent généralement un tirant d'eau plus important ;
- Les matériaux présentant un retrait plus important peuvent nécessiter un tirage plus important ;
- Les textures de surface plus profondes nécessitent des angles de dépouille plus importants ;
- Les différentes méthodes d'éjection et les géométries des pièces influent également sur le tirant d'eau requis.
Pour plus de détails sur les angles de dépouille, consultez : https://rjcmold.com/guides/injection-molding-draft-angle/
4. Conception des côtes
Les nervures augmentent la rigidité des pièces sans nécessiter une épaisseur de paroi excessive. Les dimensions clés à prendre en compte sont l'épaisseur, la hauteur, l'espacement, le rayon de courbure à la base et l'angle de dépouille des nervures.
En règle générale, l'épaisseur des nervures représente 40 à 60 % de l'épaisseur nominale de la paroi, tandis que leur hauteur est généralement limitée à 2.5 à 3 fois cette épaisseur. Des nervures trop épaisses peuvent provoquer des retassures sur la surface opposée, tandis que des nervures excessivement hautes peuvent engendrer des problèmes de remplissage et d'éjection. Il convient également de prendre en compte les points suivants :
- Veillez à ce que la transition à la base de la nervure soit douce afin d'éviter de créer des sections excessivement épaisses ;
- Ajoutez un chanfrein approprié à l'extrémité de la nervure pour réduire le risque d'air emprisonné ;
- Dans la mesure du possible, orientez les nervures dans le sens d'écoulement du plastique fondu ;
- Lorsqu'une plus grande rigidité est requise, plusieurs côtes de taille appropriée sont généralement préférables à une seule côte trop épaisse et trop haute.
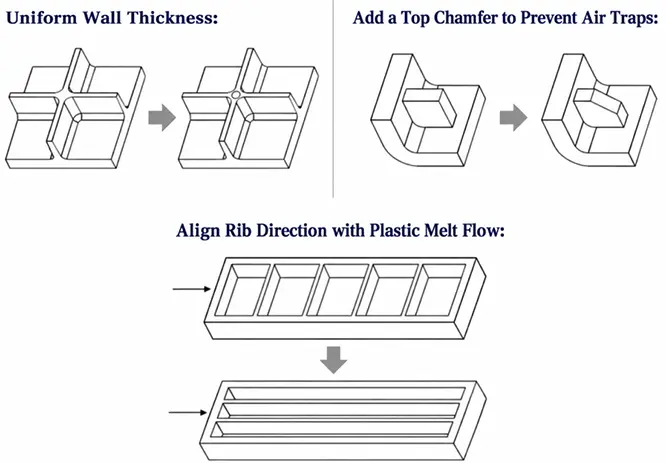
Pour plus de détails sur la conception des nervures, consultez : https://rjcmold.com/guides/rib-design-guide/
5. Conception du patron
Les bossages servent principalement à la fixation, au positionnement et à l'assemblage par vis. Leur conception doit prendre en compte le diamètre extérieur, le diamètre intérieur, la hauteur, l'épaisseur de paroi, le rayon de fond et l'angle de dépouille.
Les bossages doivent présenter une épaisseur de paroi relativement uniforme et ne doivent pas être conçus comme des cylindres massifs. Ils doivent être correctement fixés à la structure principale. Un bossage proche d'une paroi latérale peut y être relié par des nervures, tandis qu'un bossage isolé ou relativement haut peut être soutenu par des nervures périphériques. Cette solution offre une meilleure résistance qu'une simple augmentation de l'épaisseur de paroi du bossage et réduit également le risque de retassures.
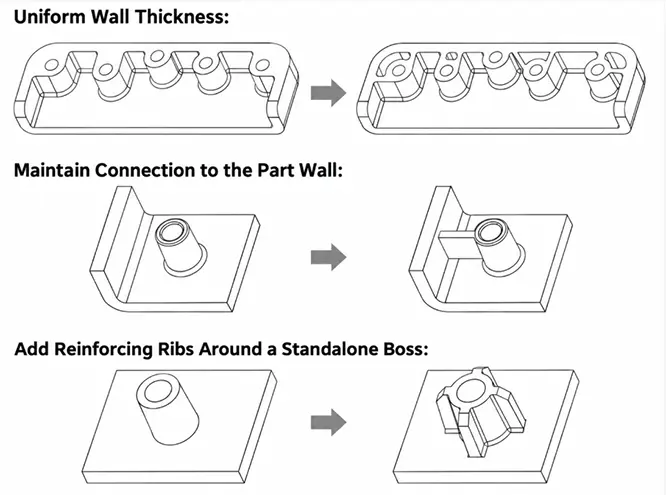
Pour plus de détails sur la conception des boss, consultez : https://rjcmold.com/guides/boss-design-guide/
6. Conception des trous et des ouvertures
Les trous sont généralement formés par des noyaux dans le moule. Plus le trou est profond et petit, plus le noyau risque de se déformer sous la pression d'injection ; il convient donc de contrôler le rapport profondeur/diamètre.
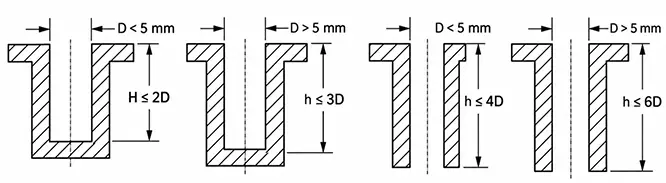
Soit D le diamètre du trou . À titre de référence initiale pour la conception :
Trou borgne D < 5 mm : la profondeur ne doit généralement pas dépasser environ 2D
Trou borgne D ≥ 5 mm : la profondeur doit généralement être maintenue à environ 3D.
Trou traversant D < 5 mm : la longueur peut généralement être maintenue à environ 4D.
Trou traversant D ≥ 5 mm : avec un bon support aux deux extrémités de la broche centrale, la longueur peut atteindre environ 6D.
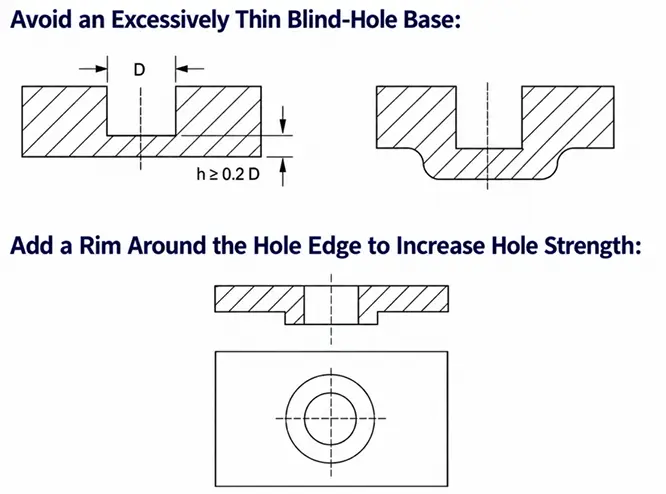
L'épaisseur du fond d'un trou borgne doit de préférence être d'au moins 0.2D environ.
L'emplacement des trous requiert également une attention particulière :
Laissez suffisamment de matière entre les trous et entre un trou et le bord de la pièce ; à titre de référence générale, utilisez au moins la plus grande des valeurs suivantes : 2 fois l'épaisseur de la paroi ou 2 fois le diamètre du trou ;
- Éloignez autant que possible les trous des zones portantes principales ;
- Ajouter une bride ou un bossage autour des trous sollicités pour améliorer la résistance locale ;
- Alignez autant que possible les trous avec le sens d'ouverture du moule afin d'éviter les trous latéraux qui nécessitent des glissières.
7. Conception de la résistance structurelle
Améliorer la résistance d'une pièce ne se résume pas à augmenter son épaisseur. Dans bien des cas, modifier sa structure est plus efficace que d'ajouter de la matière.
Les approches courantes incluent :
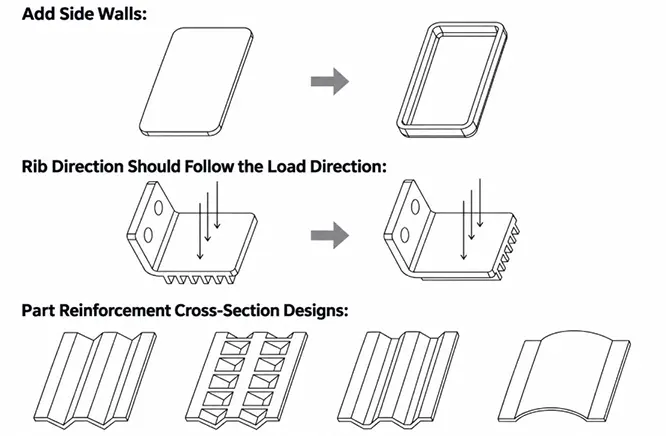
- Utilisez des nervures au lieu d'augmenter l'épaisseur totale de la paroi et orientez-les en fonction de la direction de la charge principale ;
- Utilisez plusieurs côtes de taille appropriée plutôt qu'une seule côte excessivement épaisse ou haute ;
- Augmentez la rigidité de la section grâce à des éléments courbes, à brides, en forme de U ou de boîte ;
- Ajouter des parois latérales aux sections ouvertes pour améliorer la rigidité globale ;
- Évitez les angles vifs et les changements de section brusques afin de réduire la concentration des contraintes.
Si l'optimisation structurelle reste insuffisante pour répondre aux exigences de résistance ou de rigidité, on peut envisager l'utilisation de plastiques renforcés de fibres de verre.
8. Conception de l'apparence
Les questions d'apparence sont idéalement traitées dès la phase de conception. Les principaux points à prendre en compte sont les suivants :
Choisissez le bon matériau plastique : par exemple, l’ABS est bien adapté aux pièces esthétiques et aux composants peints, le PC est couramment utilisé lorsque la transparence ou une résistance élevée aux chocs est requise, et le PC/ABS est souvent choisi pour les boîtiers qui nécessitent à la fois une belle apparence et une grande robustesse.
Évitez les marques de retrait sur les surfaces esthétiques : évitez de placer des bossages, des nervures ou d’autres éléments lourds en matériau directement derrière les surfaces visibles.
Choisissez soigneusement l'emplacement du point d'injection : éloignez-le autant que possible des surfaces cosmétiques principales, tout en tenant compte du flux de fusion afin de réduire les marques d'écoulement et les défauts locaux.
Utilisez des rainures cosmétiques : les rainures décoratives ou les lignes de séparation peuvent aider à dissimuler visuellement les bords d’assemblage, les lignes de séparation et autres caractéristiques similaires.
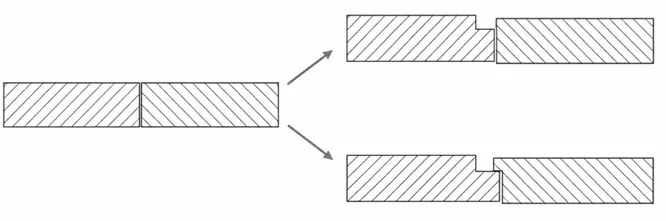
Contrôle des lignes de soudure : optimiser d’abord l’emplacement du point d’injection et le sens d’écoulement du métal en fusion afin de minimiser les lignes de soudure. Si elles sont inévitables, la texturation ou la peinture peuvent contribuer à atténuer leur impact visuel.
9. Conception optimisée en termes de coûts
Réduire le coût des pièces en plastique ne se résume pas à choisir un matériau moins cher. La conception elle-même doit minimiser la quantité de matériau utilisé, le nombre de pièces et la complexité du moule.
Concevoir des pièces multifonctionnelles : lorsque les exigences de résistance et d’assemblage le permettent, les systèmes d’encliquetage peuvent remplacer certaines vis ou fixations séparées, réduisant ainsi le nombre de pièces et les opérations d’assemblage.
Réduire le coût des matériaux : supprimer localement les sections épaisses, ou réduire l’épaisseur des parois et ajouter des nervures pour maintenir la rigidité tout en réduisant la consommation de matériaux et le temps de refroidissement.
Simplifiez la géométrie des pièces : minimisez les contre-dépouilles inutiles, les trous latéraux et les caractéristiques complexes qui nécessiteraient autrement des glissières, des élévateurs ou d’autres mécanismes de moule supplémentaires.
Évitez les tolérances trop strictes : seules les dimensions ayant une incidence directe sur l’assemblage et le fonctionnement nécessitent un contrôle rigoureux. Il est inutile d’imposer des tolérances excessivement strictes aux autres dimensions.
10. Conception pour le moulage par injection
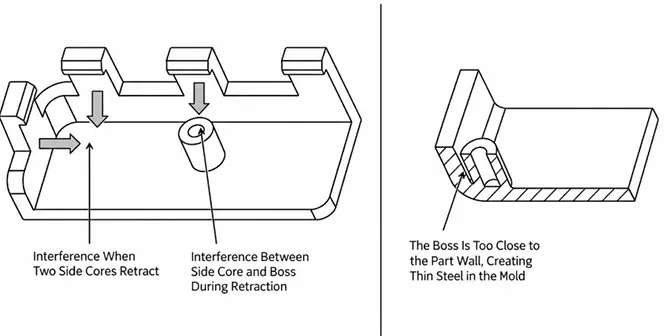
Une caractéristique réalisable en CAO n'est pas forcément facile à fabriquer. Par exemple, si des enclenchements, des contre-dépouilles ou des éléments similaires nécessitent des poussoirs ou des glissières , il faut prévoir une course et un dégagement suffisants pour ces mécanismes de moule.
Un autre problème important concerne les fines sections d'acier du moule . Lorsque des trous, des fentes étroites, des nervures profondes ou des éléments adjacents sont positionnés trop près les uns des autres, il ne reste parfois qu'une très fine section d'acier entre eux. Ces zones sont difficiles à usiner et présentent un risque accru de déformation ou de rupture pendant la production.
11. Conception à enclenchement rapide
Un système d'enclenchement doit être suffisamment flexible pour s'emboîter lors de l'assemblage sans se déformer au point de se casser. Les principaux facteurs de conception sont les suivants :
Longueur, épaisseur, largeur, profondeur d'engagement, rayon de courbure et concentration des contraintes de l'assemblage par encliquetage, ainsi que jeu d'assemblage et déflexion réelle.
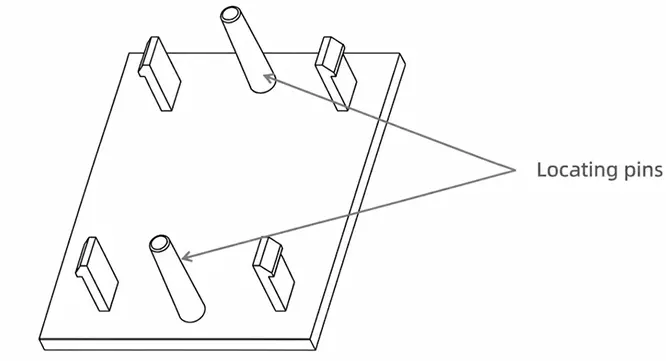
Ne vous fiez pas uniquement aux enclenchements pour le positionnement. Des bossages, des trous de positionnement ou des bords d'accouplement peuvent être ajoutés afin que les deux pièces soient d'abord alignées, puis verrouillées par enclenchement. Cela améliore l'assemblage tout en réduisant les contraintes latérales inutiles sur les systèmes d'enclenchement.
Pour plus de détails sur la conception à enclenchement, consultez : https://rjcmold.com/guides/snap-fit-design/
12. Conception d'assemblage des fixations
Il convient d'abord de déterminer la fréquence de montage et de démontage du produit. Les vis autotaraudeuses en plastique sont adaptées aux assemblages permanents ou rarement ouverts. En cas d'entretien et de démontage fréquents, les inserts filetés métalliques sont généralement plus appropriés.
Lors de la conception d'un boss, vérifiez les points suivants :
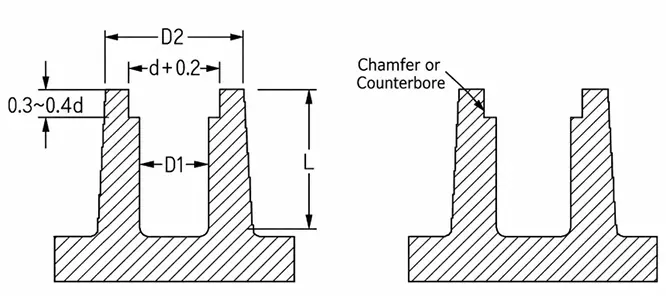
① Le diamètre intérieur doit correspondre au type de vis et au matériau plastique. S'il est trop petit, le bossage risque de se fendre ; s'il est trop grand, le filetage ne s'engagera pas suffisamment.
② Le diamètre extérieur doit assurer une résistance circonférentielle adéquate sans créer une section excessivement épaisse.
③ Le trou du bossage doit être au moins environ 0.5 mm plus profond que la profondeur d'engagement réelle de la vis pour éviter que la vis ne bute.
④ À titre de référence initiale pour la conception, la longueur d’engagement effective du filetage doit être au moins environ deux fois supérieure au diamètre nominal de la vis.
⑤ Un chanfrein ou un fraisage peut être ajouté au sommet du bossage pour guider la vis lors de l'insertion, améliorer l'efficacité de l'assemblage et réduire les dommages autour de l'entrée du trou.
QFP
Q1 : L'analyse du flux de moulage est-elle toujours nécessaire après la conception d'une pièce en plastique ?
Pas toujours. L'analyse du flux de moulage est plus utile pour les grandes pièces, les pièces à parois minces, les chemins d'écoulement complexes, les conceptions à plusieurs points d'injection ou les composants soumis à des exigences strictes en matière de déformation.
Q2 : Les logos et les textes sur les pièces en plastique doivent-ils être en relief ou en creux ?
Les deux méthodes sont possibles. L'important est d'éviter les détails trop fins ou trop profonds et de prévoir une dépouille suffisante pour un démoulage correct.
Q3 : Quelles sont les considérations supplémentaires à prendre en compte pour les pièces en plastique transparent ?
Les marques d'écoulement, les lignes de soudure, l'emplacement des éjecteurs et la qualité de surface nécessitent un contrôle plus rigoureux. Les variations d'épaisseur de paroi susceptibles d'entraîner une distorsion optique doivent également être minimisées.
Q4 : Quand faut-il utiliser des inserts métalliques ?
Les inserts métalliques sont généralement préférés lorsque l'assemblage nécessite une force de serrage plus élevée, des montages et démontages répétés ou une meilleure durabilité du filetage.
Q5 : Un prototype imprimé en 3D peut-il être utilisé pour vérifier directement la résistance d'une pièce moulée par injection ?
Pas tout à fait. L'impression 3D est utile pour vérifier les dimensions, l'assemblage et les concepts structurels, mais ses propriétés de matériau, son orientation de construction et sa structure interne diffèrent de celles de la pièce finale moulée par injection.