
Définition et processus de production du moulage par injection
Le moulage par injection est un procédé de mise en forme où du matériau plastique fondu est injecté dans une cavité de moule fermée. Après refroidissement et solidification, on obtient une pièce en plastique épousant la forme de la cavité.
Le processus de production comprend : l’alimentation en matière première (y compris le séchage : l’humidité ou les substances volatiles présentes dans les matières premières pouvant provoquer des défauts de type bulles, les matériaux sont séchés à 80-120 °C pendant 2 à 4 heures avant l’injection. Afin d’optimiser l’utilisation des équipements, de nombreux fabricants ont abandonné le séchage des matériaux dans les presses à injecter au profit de systèmes de séchage centralisés qui acheminent automatiquement les matériaux séchés vers les machines correspondantes), la fusion , l’injection , le refroidissement , le démoulage , l’extraction des pièces et la fermeture du moule . Tout au long du processus de moulage par injection plastique, le temps de refroidissement est un paramètre critique. Quel est l’impact d’un temps de refroidissement trop long ou trop court sur la qualité du produit ?
Influence du temps de refroidissement sur la qualité et l'efficacité de l'injection
Dans l'ensemble du cycle d'injection, de la fermeture du moule à la fermeture du moule suivant, la phase de maintien de la pression d'injection représente 10 à 20 % du temps, la phase de refroidissement 60 à 80 % , la phase de démoulage 5 à 15 % et la phase d'extraction de la pièce et de fermeture du moule 5 à 10 %.
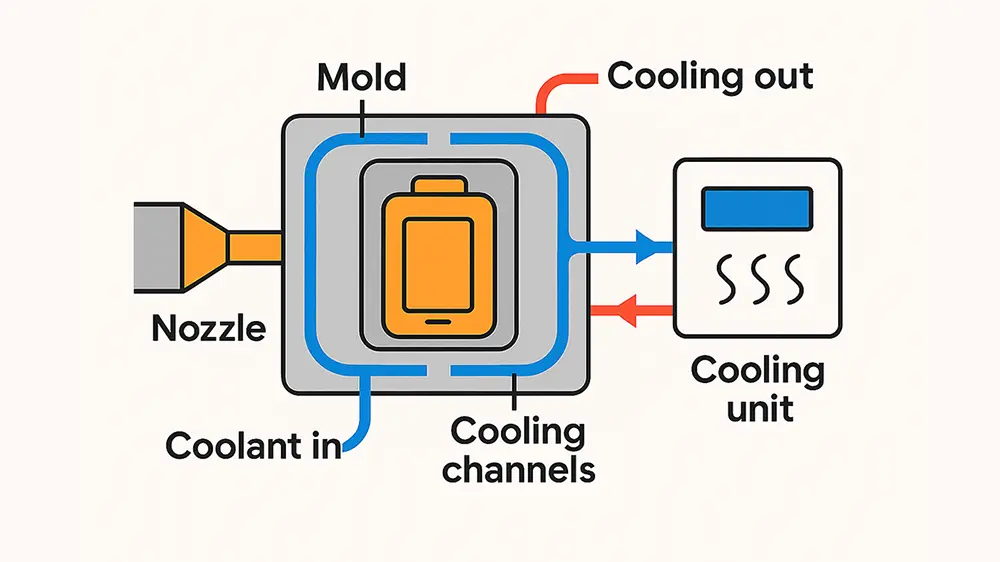
Le processus de refroidissement consiste, pour le système de refroidissement du moule , à dissiper la chaleur du polymère fondu, transformant ainsi le plastique de l'état fluide à l'état vitreux ou cristallin. Cette solidification permet d'obtenir la forme souhaitée et confère au produit ses propriétés mécaniques. La phase de refroidissement occupant plus de la moitié du cycle d'injection, elle influe considérablement sur la précision dimensionnelle, la qualité de surface et les propriétés mécaniques du produit. Elle affecte également l'efficacité de la production, ce qui nécessite de trouver un point de contrôle optimal entre une vitesse de production élevée et un refroidissement complet.
I. Effets d'un refroidissement insuffisant
1. Défauts d'aspect du produit
Un temps de refroidissement insuffisant empêche la solidification complète de la matière fondue, ce qui provoque un collage lors du démoulage et entraîne des défauts de surface tels que des rayures, des stries, des ondulations, un brillant irrégulier ou un voile sur les pièces transparentes.
Par exemple, une entreprise de Shenzhen fabriquant des coques transparentes en polycarbonate pour le marché européen a rencontré un problème lors du moulage par injection : avec un temps de refroidissement de 18.8 secondes, un voile est apparu à la surface de la coque. L’analyse a révélé un temps de refroidissement insuffisant pour ce produit complexe. Après avoir porté ce temps à 19.8 secondes, les pièces produites ont atteint une transparence optimale et sont conformes aux normes de qualité.
2. Écart de précision dimensionnelle
Un temps de refroidissement insuffisant empêche un refroidissement et un retrait complets, ce qui entraîne une déformation continue après le démoulage. Il en résulte des écarts dimensionnels, des retassures, des déformations et d'autres problèmes de qualité.
3. Propriétés mécaniques réduites
Un refroidissement trop rapide entraîne une cristallisation irrégulière des plastiques (par exemple, PP, PA) ou une orientation désordonnée des chaînes moléculaires. Ceci diminue la résistance à la traction, la résistance aux chocs et la résistance à la chaleur, et accroît la fragilité du matériau.
4. Démoulage difficile et défauts de bavure
Une résistance insuffisante lors du démoulage d'une pièce en fusion incomplètement solidifiée peut provoquer des fissures ou un blanchiment. Parallèlement, un refroidissement et une prise incomplets de la pièce en fusion peuvent entraîner des débordements par les interstices du moule sous la pression d'injection, formant ainsi des bavures.
II. Effets d'un temps de refroidissement excessif
1. Adhérence des moisissures et autres défauts de qualité
Des matériaux comme le PVC et le TPU peuvent adhérer aux moules par adsorption moléculaire lors d'un contact prolongé avec des moules à basse température. Les surfaces plastiques à basse température sont sujettes à des défauts tels qu'un aspect mat et des fissures.
Par exemple, une entreprise de Shenzhen produisant des joints d'étanchéité intérieurs en PVC pour le marché sud-américain (épaisseur de paroi : 1.8 mm, température du moule : 28 °C) a constaté un collage lors d'un temps de refroidissement prédéfini de 15 secondes. L'analyse a révélé une durée de refroidissement excessive. Après avoir ramené ce temps à 13 secondes, le collage a cessé lors de la reprise de la production.
2. Augmentation de la consommation de production
Le fonctionnement prolongé du système de refroidissement du moule consomme davantage d'eau de refroidissement ou d'énergie frigorifique, ce qui augmente les coûts de production et la consommation.
3. Baisse de l'efficacité de la production et gaspillage de capacité
Du point de vue du temps de cycle, lors de la phase de refroidissement où le matériau fondu se solidifie après son injection dans le moule, le temps de refroidissement représente environ 60 à 80 % du cycle total de moulage par injection. Si le temps de refroidissement représente 60 % du cycle d'injection, 6 secondes supplémentaires par moule réduiraient l'efficacité de la production de près de 6 %.
III. Facteurs influençant le temps de refroidissement
1. Système de refroidissement
Les systèmes de refroidissement courants comprennent les systèmes à eau, à huile et à air. Les canaux de refroidissement intégrés sont conçus selon des motifs droits, courbes ou en maille, en fonction de la géométrie du produit. Pour un refroidissement plus efficace et un temps de refroidissement réduit, des systèmes de refroidissement complexes, intégrés aux cavités du moule, sont conçus avec des canaux de refroidissement conformes . Ceci permet au fluide de refroidissement d'être en contact direct avec le produit, assurant ainsi un refroidissement uniforme et réduisant les défauts de qualité tels que le gauchissement et la déformation. Cette approche peut réduire le temps de refroidissement de 30 à 50 %, améliorant ainsi l'efficacité du refroidissement. Lors de la phase de refroidissement du moulage par injection, la température du moule doit être ajustée en fonction du type de matériau plastique : par exemple, de 40 à 60 °C pour l'ABS et de 80 à 120 °C pour le PC.
2. Propriétés des matières plastiques
Les plastiques ont des points de fusion différents . Les matériaux cristallins comme le PP, le PE et le PA nécessitent des temps de refroidissement plus longs pour garantir une cristallisation complète ; par exemple, le PP fond à environ 167 °C. Les matériaux non cristallins tels que l’ABS, le PC et le PMMA ont des points de fusion plus bas et des temps de refroidissement plus rapides ; par exemple, l’ABS fond à environ 105 °C, tandis que le PC fond à 150 °C. En pratique, les températures de moulage par injection doivent dépasser le point de fusion de 10 à 50 °C. Par exemple, les températures d’injection du PP sont généralement fixées entre 180 et 220 °C.
La conductivité thermique des matières plastiques influe également sur le temps de refroidissement. Les matériaux à conductivité thermique élevée transfèrent la chaleur au moule plus rapidement, raccourcissant ainsi la phase de refroidissement ; les matériaux à faible conductivité thermique refroidissent plus lentement et nécessitent des temps de polymérisation plus longs pour garantir la stabilité dimensionnelle et la qualité de surface.
3. Structure du produit
Les produits aux formes plus complexes et aux parois plus épaisses (ou comportant des nervures de renfort) nécessitent des temps de refroidissement relativement plus longs. À l'inverse, les produits aux parois fines et à la structure simple ont des temps de refroidissement relativement plus courts.
Résumé
En moulage par injection, le temps de refroidissement est à la fois un paramètre critique qui influe sur la qualité du produit et une variable clé qui détermine l'efficacité de la production. Seule une compréhension approfondie de la relation entre les propriétés du matériau, la structure du produit et la conception du système de refroidissement du moule permet de déterminer le temps de refroidissement optimal afin d'améliorer les performances de refroidissement et d'atteindre ainsi une qualité stable et une production à haut rendement.