
Lors de l'éjection, une pièce moulée par injection doit vaincre la force de maintien due au retrait du matériau, au frottement entre la pièce et le moule, et à l'aspiration dans les géométries à cavité profonde ou semi-fermées. Pour garantir un démoulage aisé et un fonctionnement stable du moule, différents mécanismes d'éjection sont utilisés selon la conception de la pièce. Nous examinerons ci-dessous les méthodes d'éjection courantes, leurs applications appropriées, les critères de sélection, les principaux facteurs de conception et les problèmes typiques.
1. Méthodes d'éjection mécanique courantes
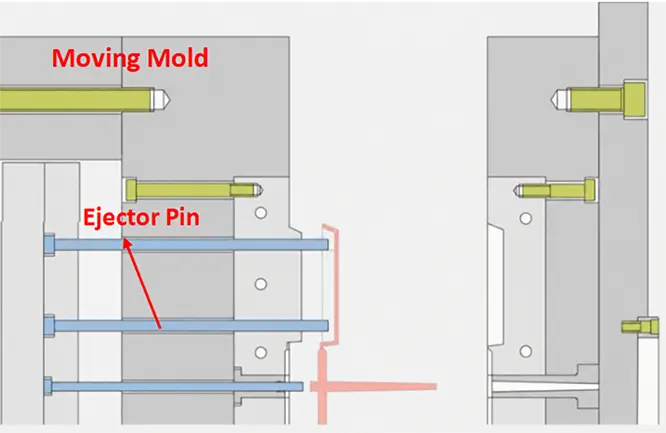
Éjection par broche d'éjection (broches d'éjection rondes)
Principe de fonctionnement:
Après l'ouverture du moule, la pièce reste fixée au noyau sur la partie mobile du moule. La tige d'éjection de la presse à injecter pousse les plaques d'éjection vers l'avant, actionnant les éjecteurs pour extraire la pièce du noyau. Une fois l'éjection terminée, les éjecteurs retournent à leur position initiale grâce à des goupilles de rappel ou des ressorts.
Avantages :
Sa structure est simple, relativement peu coûteuse et facile d'entretien. C'est la méthode d'éjection la plus répandue dans les moules d'injection.
Inconvénients :
Étant donné que les broches d'éjection ont une surface de contact relativement petite, une force d'éjection excessive ou irrégulière peut provoquer un blanchiment dû aux contraintes, un poinçonnage, une déformation ou des marques visibles des broches d'éjection.
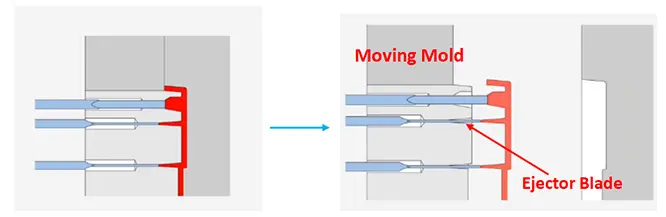
Éjection de l'éjecteur de lame
Principe de fonctionnement:
Un éjecteur à lame fonctionne de la même manière qu'une broche d'éjection ronde standard, mais sa section transversale plate lui permet d'éjecter la pièce même dans des espaces restreints. Comparé à une broche ronde fine, un éjecteur à lame offre une plus grande surface de contact dans les espaces confinés, contribuant ainsi à réduire le blanchiment dû aux contraintes.
Avantages :
Il peut s'insérer dans des espaces étroits et augmenter la longueur de contact. travers de porcet réduire la pression d'éjection localisée.
Inconvénients :
Les éjecteurs à lame sont généralement moins rigides que les éjecteurs à tige ronde. Ils exigent également une plus grande précision d'usinage et d'ajustement et peuvent se tordre, s'user ou se casser en cas de mauvaise utilisation.
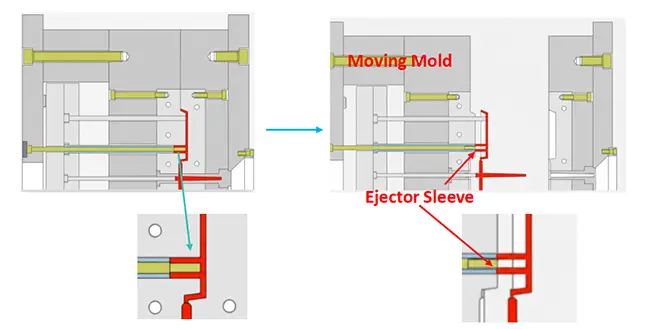
Éjection du manchon d'éjection
Principe de fonctionnement:
Un manchon d'éjection est un composant tubulaire d'éjection monté autour d'un axe central. Lors de l'éjection, le manchon se déplace vers l'avant autour de l'axe cylindrique et expulse la pièce de manière uniforme.
Avantages :
La force d'éjection est répartie sur la circonférence de l'élément cylindrique, ce qui rend la déformation du bossage et le blanchiment sous contrainte moins probables qu'avec une seule broche d'éjection.
Inconvénients :
Les manchons d'éjection sont plus complexes que les broches d'éjection standard et nécessitent une plus grande précision d'usinage ainsi qu'une lubrification adéquate. Les manchons fins sont également plus susceptibles de s'user ou de se fissurer.
Éjection du bloc d'éjection
Principe de fonctionnement:
Une fois le moule ouvert, les plaques d'éjection propulsent le bloc d'éjection vers l'avant. Sa plus grande surface de contact éjecte la pièce du noyau de manière stable, réduisant ainsi le risque de déformation due à une force concentrée.
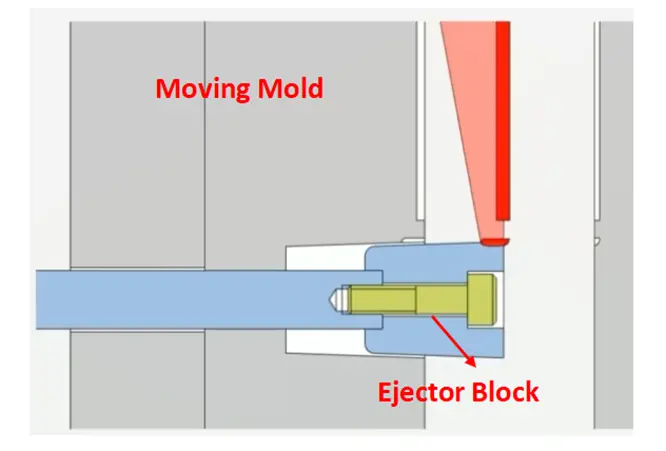
Avantages :
La plus grande surface de contact répartit la force d'éjection de manière plus uniforme et peut réduire le blanchiment sous contrainte, le poinçonnement et la déformation localisée.
Inconvénients :
Les blocs d'éjection occupent plus d'espace à l'intérieur du moule et nécessitent un usinage et un ajustement précis. Un jeu insuffisant au niveau des bords peut entraîner des bavures ou des lignes de repère visibles.
Éjection de la plaque de dénudage
Principe de fonctionnement:
La plaque d'éjection se déplace vers l'avant autour du bord de la pièce ou du noyau, poussant la pièce hors de celle-ci à travers une surface de contact annulaire ou large et continue.
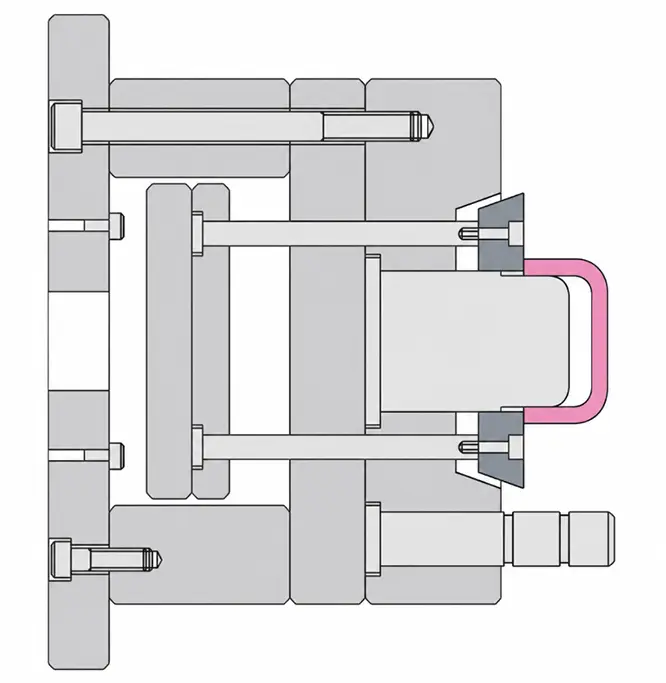
Avantages :
La large zone d'éjection répartit la force uniformément, réduisant ainsi la déformation localisée et éliminant ou minimisant les marques de l'éjecteur.
Inconvénients :
La structure du moule est plus complexe et plus coûteuse à fabriquer. Un ajustement précis doit également être maintenu entre la plaque d'éjection et le noyau ; sinon, une usure ou des bavures peuvent se produire.
Éjection d'air
Principe de fonctionnement:
De l'air comprimé est introduit entre la pièce et le noyau par l'intermédiaire d'une vanne ou d'un passage d'air. Ceci rompt le vide local et utilise la pression de l'air pour faciliter le démoulage de la pièce.
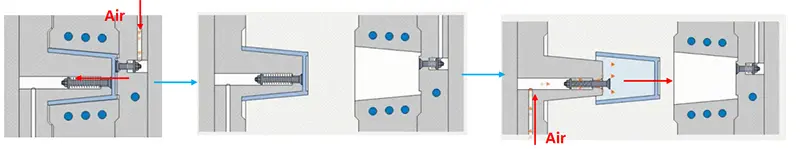
Avantages :
L'éjection d'air réduit efficacement l'aspiration par le vide, diminue la force mécanique nécessaire à l'éjection et contribue à minimiser la déformation des pièces.
Inconvénients :
L'éjection par air comprimé est généralement une méthode auxiliaire. De nombreuses pièces nécessitent encore des broches d'éjection ou une plaque d'éjection. Une pression d'air excessive ou des conduits d'air mal conçus peuvent provoquer une éjection brutale ou instable de la pièce.
2. Méthodes de libération par entaille
Déverrouillage du noyau coulissant
Principe de fonctionnement:
À l'ouverture du moule, le coulisseau se déplace latéralement sous l'action d'une goupille angulaire, d'un vérin hydraulique ou d'un autre mécanisme d'entraînement. Il retire d'abord le noyau latéral ou libère la contre-dépouille externe, après quoi le système d'éjection principal extrait la pièce.
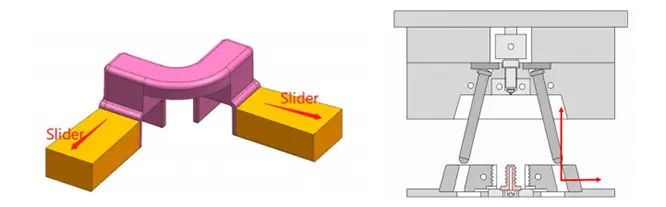
Lors de l'ouverture du moule, la goupille de guidage inclinée convertit le mouvement d'ouverture relatif en un mouvement latéral de la glissière vers la gauche ou vers la droite.
Avantages :
Les glissières permettent l'extraction automatique du noyau latéral. Ce mécanisme éprouvé est parfaitement adapté aux productions de moyenne et grande série.
Inconvénients :
Les glissières augmentent la taille du moule, son coût et les besoins en maintenance. Le mécanisme se complexifie lorsqu'une longue course ou une force de traction élevée est requise.
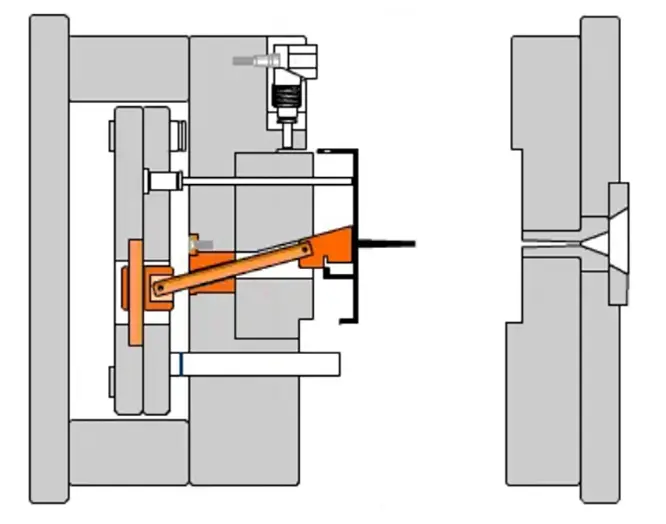
Démoulage par élévateur
Principe de fonctionnement:
Lors de l'éjection, élévateur se déplace à la fois vers l'avant et latéralement, en se retirant progressivement de la contre-dépouille interne.
Avantages :
Un lève-pièce combine le déverrouillage par encoche et l'éjection de la pièce en un seul mouvement, ce qui rend le mécanisme relativement compact.
Inconvénients :
Les poussoirs sont soumis à des forces latérales et nécessitent un ajustement précis et une lubrification adéquate. Une conception inadéquate peut entraîner des blocages, une usure prématurée ou des marques de frottement sur la pièce moulée.
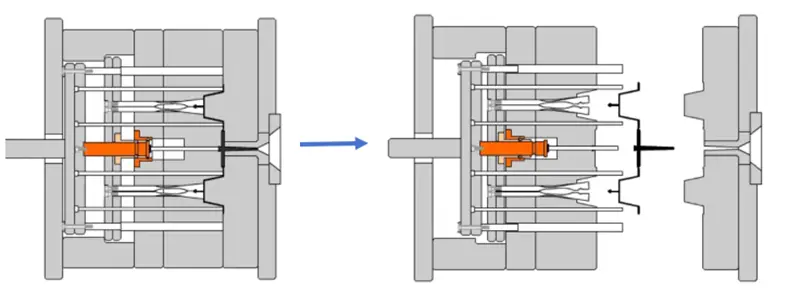
Démoulage à noyau pliable
Principe de fonctionnement:
Une fois le moule ouvert, les segments individuels du noyau s'affaissent vers l'intérieur, réduisant ainsi le diamètre extérieur du noyau et le libérant de la contre-dépouille annulaire interne de la pièce.
Avantages :
Un noyau rétractable permet de libérer automatiquement des contre-dépouilles internes complexes et continues et convient à une production en volume stable.
Inconvénients :
Ce mécanisme est complexe et coûteux. Il nécessite également un espace suffisant pour le moule, une grande précision d'usinage et un entretien rigoureux.
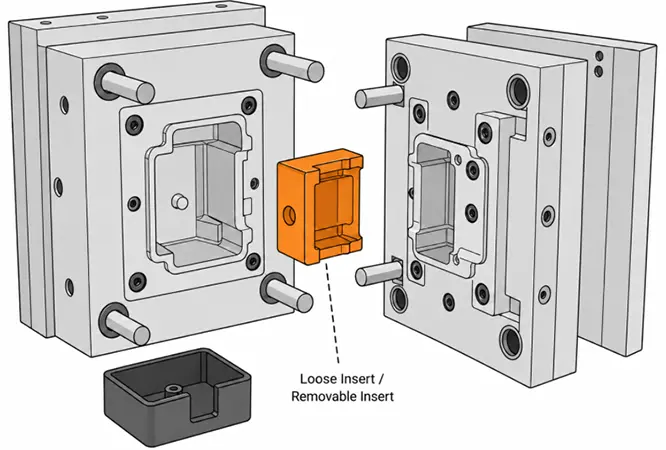
Démoulage des inserts libres
Principe de fonctionnement:
Un insert amovible forme un relief local de la pièce moulée. Après l'ouverture du moule, la pièce et l'insert sont extraits ensemble. L'insert est ensuite séparé manuellement ou à l'aide d'un équipement auxiliaire, nettoyé, puis remis dans le moule pour le cycle de moulage suivant.
Avantages :
Sa structure est relativement simple et son coût d'outillage initial est plus faible. Elle permet également de réaliser certaines géométries difficiles à obtenir avec des glissières ou des élévateurs.
Inconvénients :
Les inserts non fixés nécessitent généralement une mise en place et un retrait manuels, ce qui allonge le cycle de moulage. Il existe également un risque de perte, d'inversion ou de mauvais positionnement de l'insert, rendant cette méthode inadaptée à une production hautement automatisée.
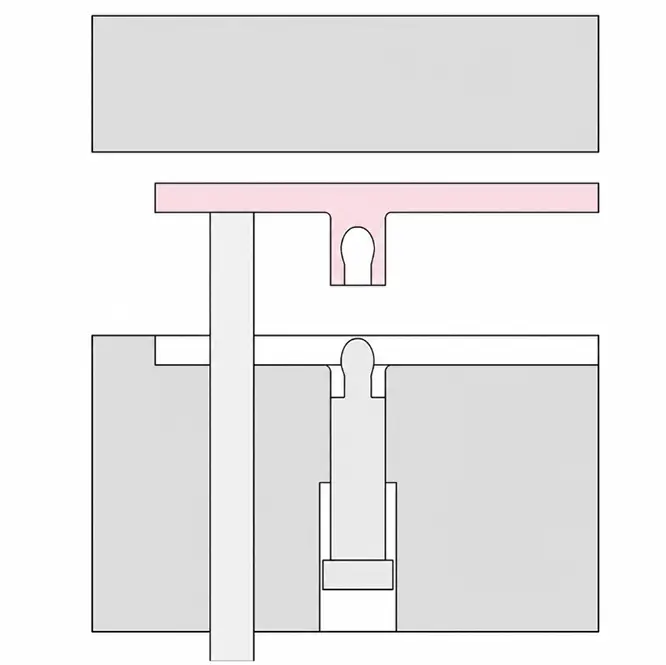
Démoulage forcé
Principe de fonctionnement:
Cette méthode utilise le élasticité du matériau plastiqueLors de l'éjection, la contre-dépouille se déforme temporairement et est forcée de recouvrir le noyau ou la saillie moulée.
Avantages :
Aucun système de glissière, de levage ou autre mécanisme complexe n'est nécessaire, ce qui simplifie le moule et réduit les coûts.
Inconvénients :
Cette méthode impose des exigences strictes quant aux propriétés des matériaux, aux dimensions des contre-dépouilles et à l'épaisseur des parois. Une conception inadéquate peut entraîner un blanchiment sous contrainte, des fissures, une déformation permanente ou une instabilité dimensionnelle.
Dénudage des fils
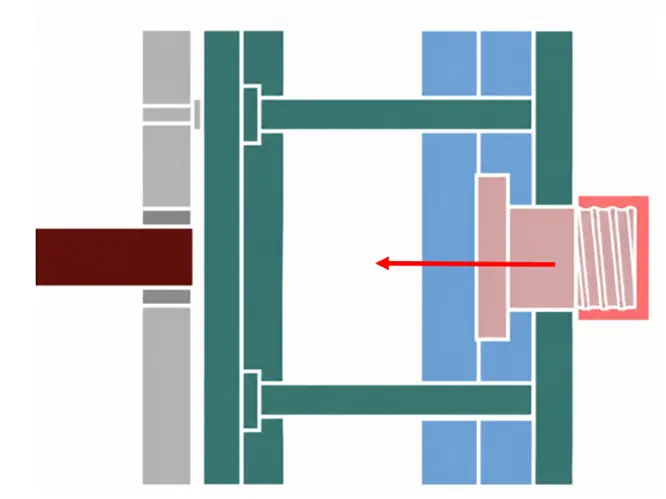
Principe de fonctionnement:
Lors de l'éjection, l'élasticité du plastique permet à un filetage moulé interne ou externe de se déformer temporairement et de passer directement au-dessus du noyau fileté.
Avantages :
La structure du moule est simple, le cycle de démoulage est rapide et aucun mécanisme rotatif complexe n'est nécessaire.
Inconvénients :
Le filetage peut se déformer lors du dénudage. Cette méthode n'est pas adaptée aux filetages profonds, aux filetages de précision ni aux matériaux fragiles.
Dévissage
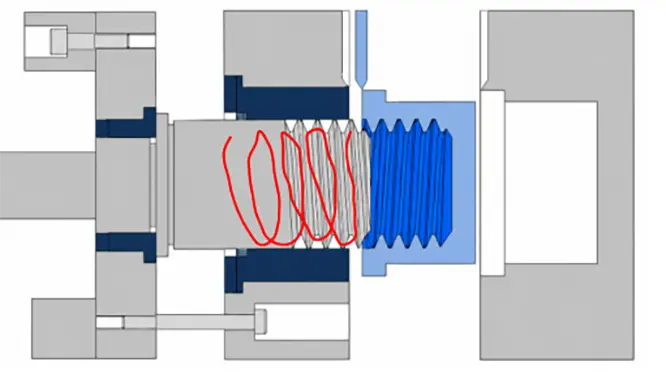
Principe de fonctionnement:
Lors de l'ouverture du moule, un engrenage, une crémaillère, un mécanisme hydraulique ou un moteur électrique fait tourner le noyau fileté afin qu'il se retire de la pièce moulée le long du filetage.
Avantages :
Le dévissage préserve le profil et les dimensions du filetage, ce qui le rend adapté aux pièces produites en grande série et soumises à des exigences élevées en matière de précision du filetage.
Inconvénients :
Le moule est plus complexe et plus coûteux, et l'opération de dévissage peut allonger le cycle de moulage.
3. Méthodes d'éjection spéciales et combinées
Éjection en deux temps
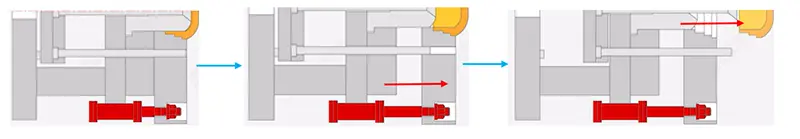
Principe de fonctionnement:
La pièce est libérée en deux étapes d'éjection consécutives mais distinctes. La première étape réduit la force de maintien ou effectue une libération partielle, tandis que la seconde étape retire complètement la pièce du moule.
Avantages :
L'éjection en deux étapes permet un meilleur contrôle de la séquence de libération des différentes zones, réduisant ainsi le risque d'étirer la pièce ou de la laisser coincée sur un composant d'éjection.
Inconvénients :
Le mécanisme du moule et le système de contrôle du mouvement sont plus complexes. Davantage de composants sont nécessaires, ce qui accroît également les besoins en maintenance.
Éjection côté A (éjection de la moitié fixe)
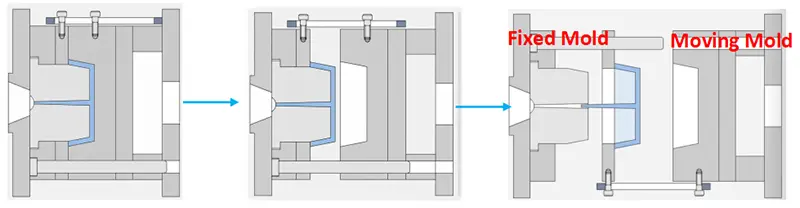
Principe de fonctionnement:
Lors de l'ouverture du moule par la presse à injecter, la partie mobile (ou côté B) recule. Pour des raisons structurelles ou de processus, la pièce peut rester dans la partie fixe. Un mécanisme d'éjection, installé entre la plaque de serrage de la partie fixe et le moule (par exemple, des éjecteurs ou une plaque d'éjection), libère alors la pièce.
Avantages :
L'éjection côté A permet de répondre à des exigences particulières de rétention des pièces et de résoudre des situations qui ne peuvent pas être gérées par l'éjection classique côté B.
Inconvénients :
L'éjection côté A est généralement plus complexe que l'éjection côté B conventionnelle et nécessite un contrôle précis de la séquence d'ouverture du moule et d'éjection.
Éjection combinée
Principe de fonctionnement:
Deux mécanismes de démoulage ou plus sont utilisés dans le même moule. Chaque mécanisme libère une contrainte différente avant l'éjection finale de la pièce.
Avantages :
Les différentes zones d'une pièce complexe peuvent être traitées par des actions de démoulage dédiées, améliorant ainsi la fiabilité globale du démoulage.
Inconvénients :
La structure du moule, la séquence de mouvements et les exigences de maintenance se complexifient. Des mécanismes mal coordonnés peuvent interférer les uns avec les autres.
Les combinaisons courantes incluent :
Glissières et broches d'éjection
Poussoirs et goupilles d'éjection
Plaques de décapage et éjection d'air
Glissières, poussoirs et blocs d'éjection
Mécanismes de dévissage et plaques d'éjection
4. Comment choisir la méthode d'éjection appropriée
Aucune méthode d'éjection n'est universellement supérieure à une autre. La solution appropriée dépend de la géométrie de la pièce, du matériau, des exigences esthétiques et du volume de production.
| Fonction de pièce | Méthode recommandée |
| pièces plates standard ou boîtiers | Broches d'éjection ou blocs d'éjection |
| Côtes étroites et profondes | éjecteurs de lames |
| bosses à vis | Manchons éjecteurs |
| Pièces cylindriques à parois minces ou bouchons | Plaques de décapage |
| trous latéraux ou contre-dépouilles externes | Toboggans |
| contre-détournements internes locaux | Leveurs |
| Contre-dépouilles internes annulaires | Noyaux pliables ou démoulage forcé |
| Pièces complexes en faible volume | inserts amovibles |
| Fils de plastique peu profonds | Dénudage de fils |
| Filetages profonds ou de précision | dévissage automatique |
Lors de la conception d'un moule, une pièce peut nécessiter plusieurs méthodes de démoulage. Par exemple, un boîtier comportant un orifice latéral et un système d'enclenchement interne peut d'abord utiliser un coulisseau pour libérer l'orifice latéral, puis un poussoir pour dégager la contre-dépouille interne, et enfin des éjecteurs pour extraire la pièce.
5. Étude de cas — Démoulage avec un insert détaché
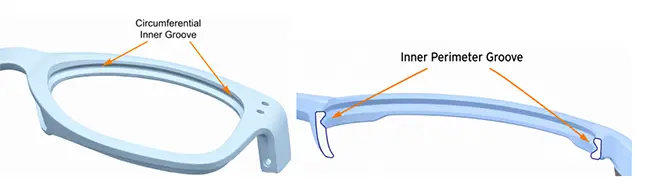
Comme illustré ci-dessus, cette monture de lunettes présente une rainure interne continue autour du bord du verre. Dans ce cas, le démoulage ne peut être réalisé à l'aide de glissières. Compte tenu de l'espace extrêmement restreint, l'utilisation de plusieurs lève-verres inclinés se déplaçant dans différentes directions serait également impraticable. Un démoulage forcé risquerait inévitablement de rayer ou d'endommager la pièce moulée.
La solution consiste à insérer une pièce rapportée dans la jante de la lentille et à l'éjecter avec la pièce moulée. Cette pièce rapportée est chargée dans le moule avant sa fermeture, puis éjectée avec la pièce lors de son ouverture.
Les inserts non fixés nécessitent généralement un positionnement précis. Comme illustré ci-dessous, des bossages de positionnement doivent être ajoutés pour maintenir l'insert fermement en place.
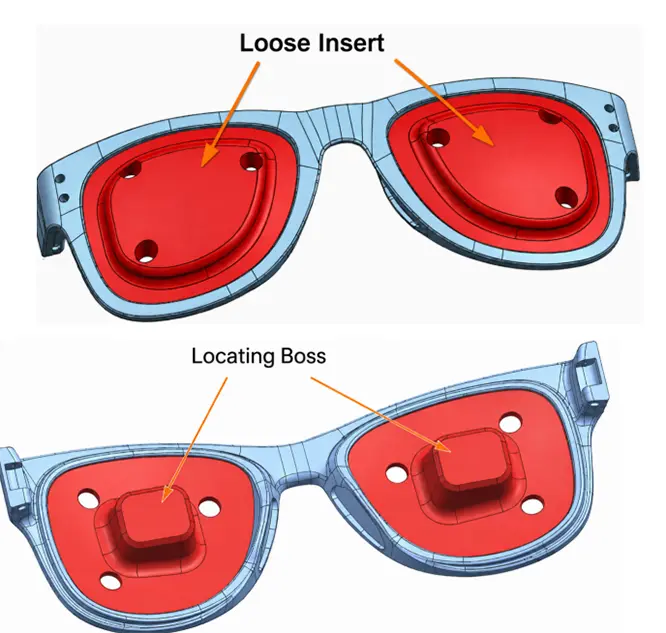
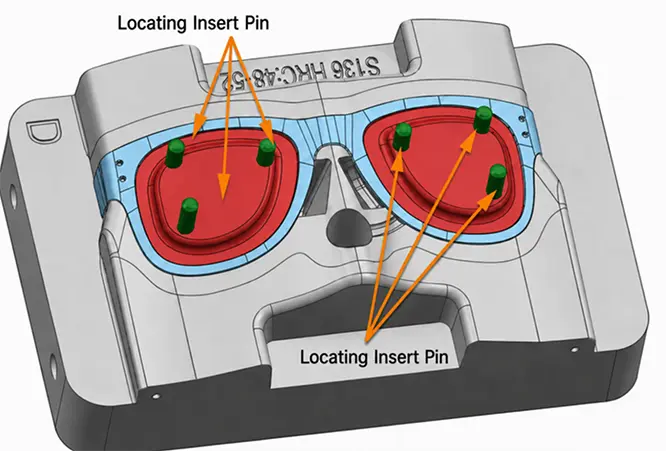
Cependant, les bossages de positionnement seuls ne suffisent pas. Des goupilles de positionnement sont également nécessaires pour maintenir l'insert en place. Sans ces goupilles, l'insert risque de basculer vers l'extérieur, de tomber ou de se desserrer, ce qui crée un risque de coincement et d'écrasement lors de la fermeture du moule. Les goupilles de positionnement maintiennent l'insert en place et l'empêchent de tomber ou de se déplacer.
6. Facteurs de conception affectant l'éjection
Angle de dépouille
Un angle de dépouille approprié réduit le frottement entre la pièce moulée et le moule. Les cavités plus profondes et les surfaces plus texturées nécessitent généralement une dépouille plus importante. La plage typique se situe entre 0.5° et 3° , mais la valeur exacte doit être ajustée en fonction du matériau, de la géométrie de la pièce et de l'état de surface.
Retrait du plastique et flexibilité des matériaux
Le plastique se rétracte en refroidissant et peut adhérer fortement au noyau. Les matériaux présentant un retrait plus important ou une plus grande rigidité nécessitent généralement une force d'éjection plus élevée, tandis que les matériaux flexibles peuvent permettre un démoulage forcé dans une certaine mesure.
Zones de préhension centrale
Les pièces adhèrent généralement au moule au niveau des noyaux, des nervures profondes, des bossages et des saillies locales. Lors de la conception du moule, il convient d'identifier les principales zones d'adhérence afin de positionner les composants à éjecter à proximité.
Zone d'éjection et répartition de la force
Une surface de contact trop réduite ou une répartition inégale de la force peuvent entraîner un blanchiment sous contrainte, un poinçonnage ou une déformation. Les pièces de grande taille ou à parois minces nécessitent généralement davantage de points d'éjection ou des systèmes à contact plus large, tels que des blocs d'éjection et des plaques d'éjection.
Marques d'éjection et exigences esthétiques
Les broches d'éjection, les manchons et les blocs peuvent laisser des marques visibles sur une surface moulée. Pour les pièces d'aspect, il est préférable de placer les composants d'éjection sur les surfaces internes, les surfaces d'assemblage ou d'autres zones peu visibles.
7. Problèmes d'éjection courants et solutions
| Problème d'éjection | Causes communes | Solutions de base |
| Partie collante | Tirage insuffisant, surface du moule rugueuse, force de serrage excessive sur le noyau | Augmenter le tirage, améliorer la surface du moule et ajuster la rétention des pièces |
| Blanchiment anti-stress | Force d'éjection locale excessive ou broches d'éjection trop petites | Augmentez la surface de contact et ajustez le nombre et la position des broches d'éjection. |
| Perforation | Épaisseur de paroi insuffisante, broches d'éjection trop petites ou vitesse d'éjection excessive | Augmentez localement l'épaisseur de la paroi, utilisez un bloc d'éjection ou des broches plus grandes et réduisez la vitesse d'éjection. |
| Déformation | Force d'éjection inégale ou refroidissement insuffisant | Répartissez plus uniformément les composants éjectés et prolongez le temps de refroidissement. |
| Marques de déplacement | Tirage insuffisant, surfaces de moule rugueuses ou contre-dépouilles imprévues | Augmenter la dépouille, polir le moule et inspecter la pièce pour détecter les contre-dépouilles. |
| Fissuration par entaille | Profondeur de démoulage forcé excessive ou flexibilité insuffisante du matériau | Réduisez le contre-dépouille, ajoutez des rayons appropriés ou utilisez un coulisseau ou un élévateur. |
| Marques de la goupille d'éjection | Pression excessive de la broche ou épaisseur de paroi insuffisante à l'emplacement de l'éjecteur | Ajoutez davantage de broches d'éjection, réduisez la pression localisée et déplacez les broches vers des zones plus résistantes. |
| Dommages au fil | Profondeur de filetage excessive lors du dénudage, profil de filetage inadapté ou matériau trop rigide | Optimisez le profil du filetage, réduisez sa profondeur ou utilisez un mécanisme de dévissage. |
Conclusion
D'après notre expérience, les problèmes d'éjection sont mieux résolus dès les premières étapes de la conception des pièces et des moules, plutôt que par des modifications répétées après les essais de moulage. La solution d'éjection doit tenir compte non seulement de la géométrie des pièces, mais aussi du retrait du matériau , des exigences esthétiques, du volume de production et des besoins d'automatisation. En général, des mécanismes plus simples et des forces mieux réparties permettent d'obtenir des moules plus fiables et de réduire les coûts de maintenance à long terme.