
Capacités de moulage par insertion RJCmold
Ces directives aideront à améliorer la fabricabilité des pièces, à réduire les délais et à améliorer l'esthétique des pièces. Vous pouvez vérifier les considérations de conception standard suivantes :
| Normes | Unités métriques | Unités impériales |
|---|---|---|
| Taille maximale de la pièce | 800×1000×400mm | 31.50 × 39.37 × 15.75 pouces. |
| Taille minimale de la pièce | 2×2×2mm | 0.08 × 0.08 × 0.08 pouces. |
| Épaisseur de paroi du substrat | De 0.5 à 3 mm | De 0.20 à 0.12 po. |
| Tolérance | +/- 0.025 mm | +/- 0.00098 po. |
| Inserts | Les inserts peuvent être femelles et mâles. Ils peuvent tous deux améliorer l'apparence et l'utilité d'un produit. | |
| Validation du moule | Fournir des échantillons T0, T1, T2 avant la production en série | |
| Options d'inspection et de certification | Inspection du premier article, ISO 9001, ISO 13485 | |
| Délai De Mise En Œuvre | De la fabrication de moules à la livraison des échantillons : 15 à 45 jours ouvrables |
Matériaux de moulage par insertion
Choisissez parmi les plastiques techniques et les inserts métalliques couramment utilisés en fonction des exigences de résistance, de température, électriques et de performance de votre pièce.
Applications courantes du surmoulage
Vous trouverez ci-dessous quelques exemples d'applications courantes de surmoulage. Pour toute autre application personnalisée, n'hésitez pas à nous contacter afin de discuter de votre projet.
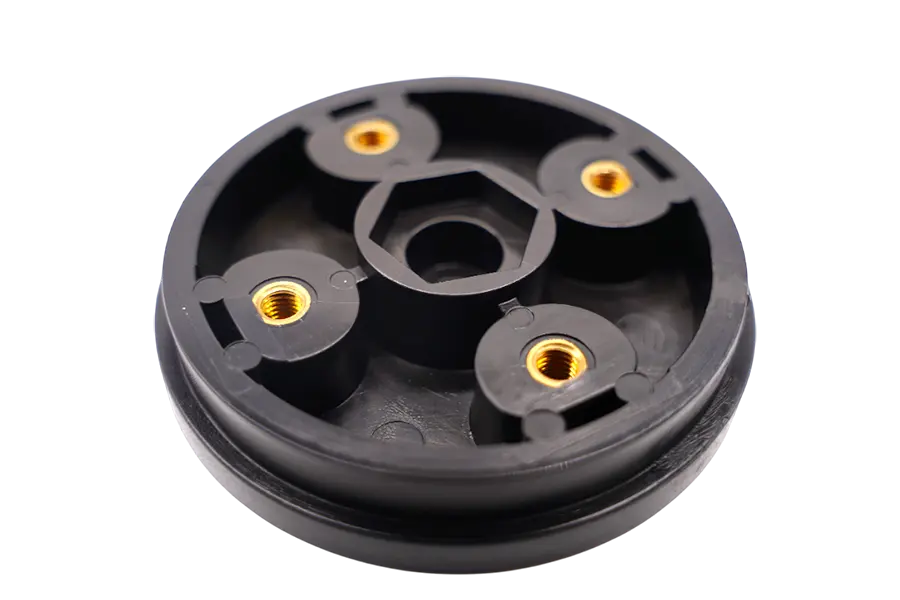 Pièce moulée à insérer
Inserts filetés
Fils métalliques résistants pour une fixation répétée et une meilleure résistance à l'arrachement.
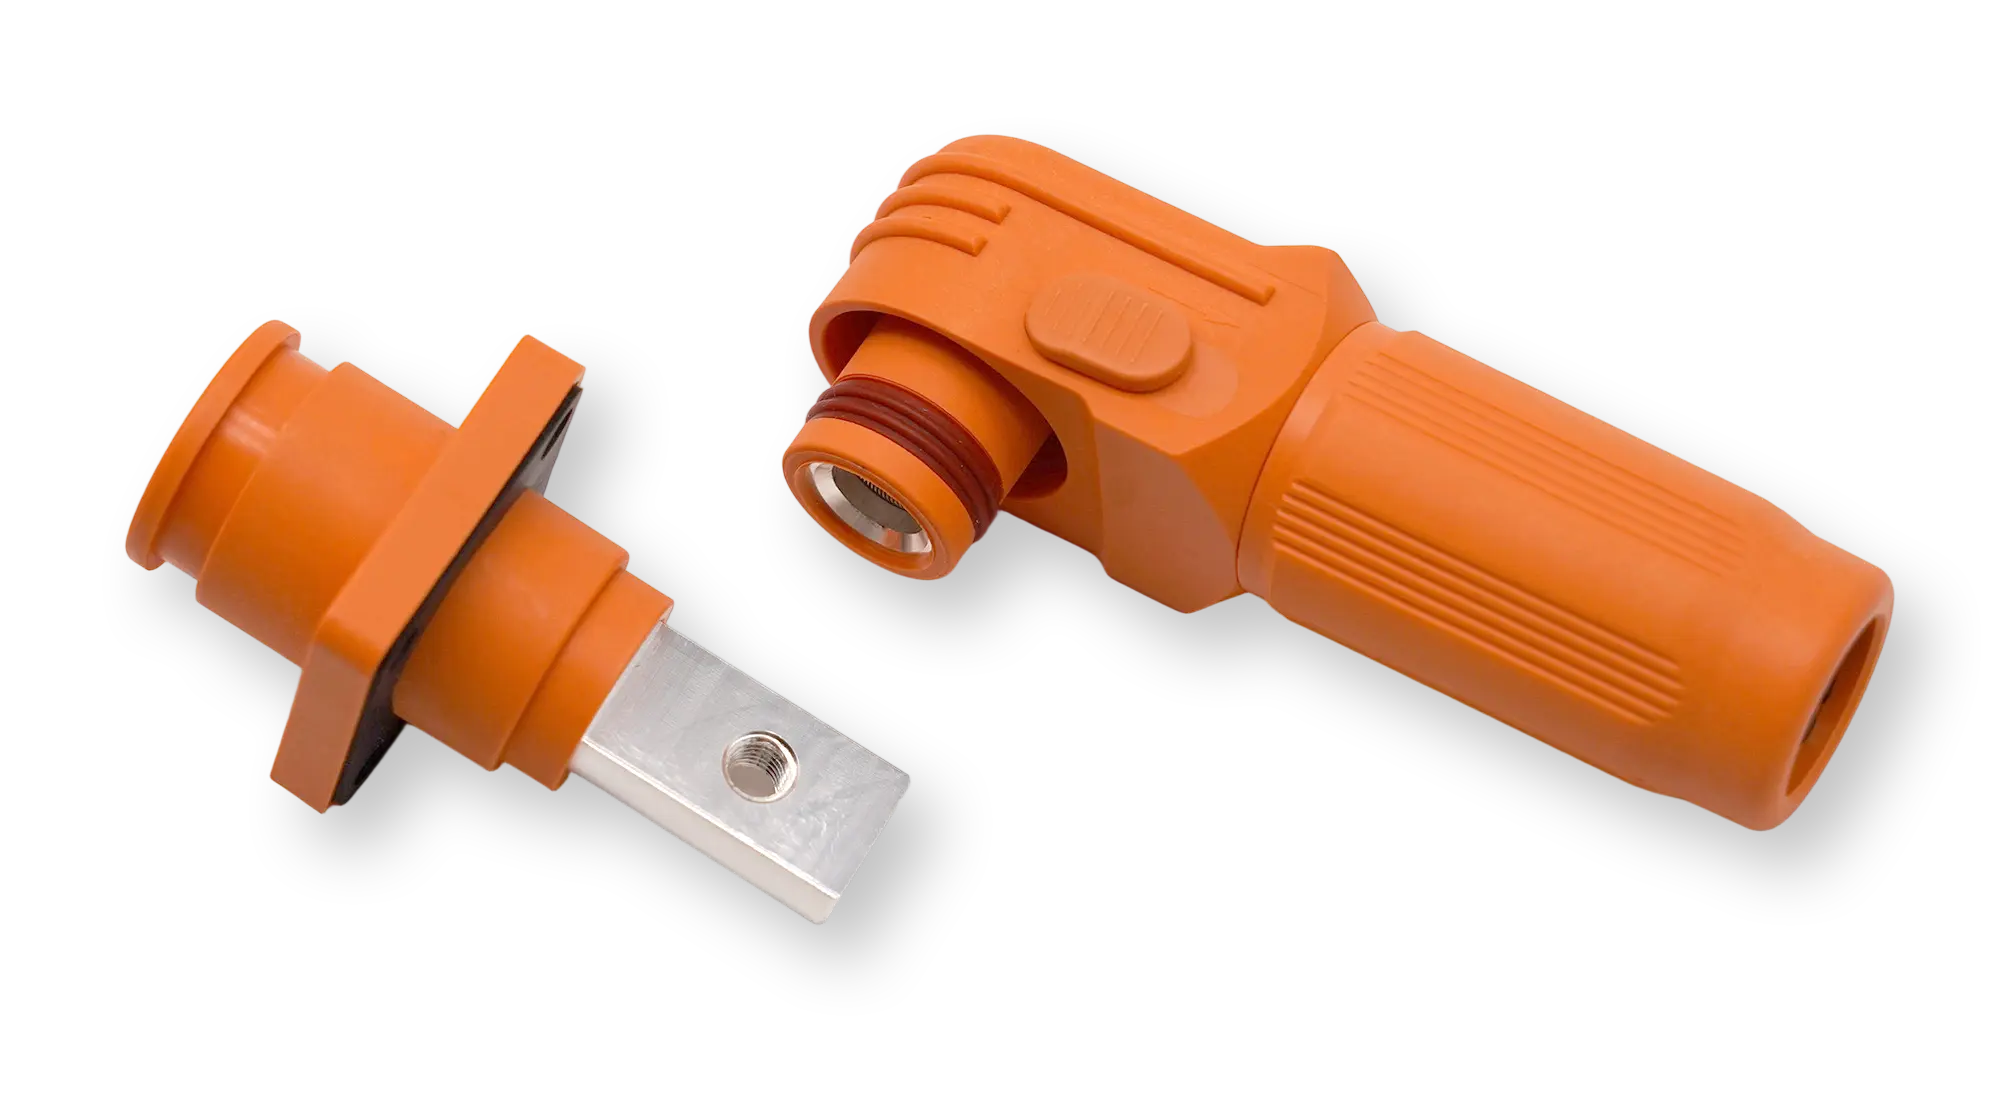
Connecteurs et terminaux
Contacts et bornes métalliques intégrés dans des boîtiers électriquement isolés.
Bagues et roulements
Inserts métalliques résistants à l'usure moulés dans les articulations et les composants mobiles en plastique.
Goupilles et axes
Éléments métalliques positionnés avec précision pour l'alignement, la rotation et le transfert de charge.
Pièce moulée par insertion en vedette
Un examen plus approfondi de la manière dont les inserts métalliques et le plastique moulé forment un composant fonctionnel.
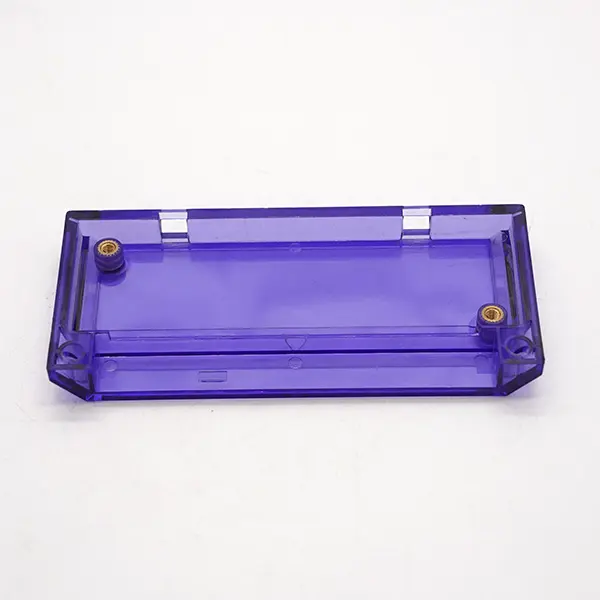
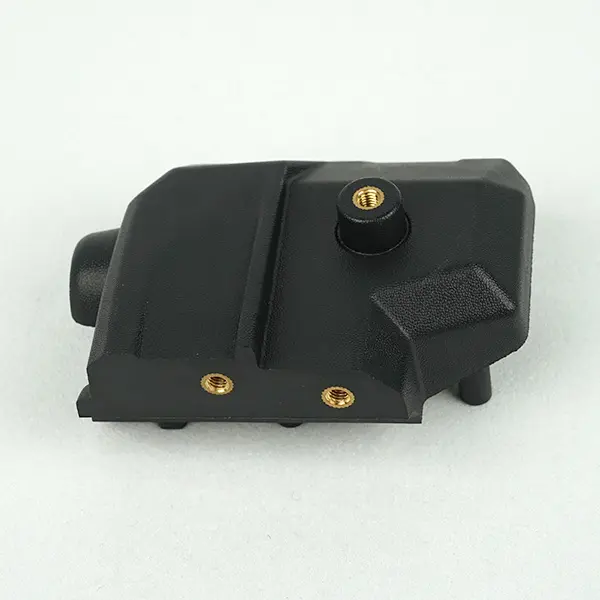
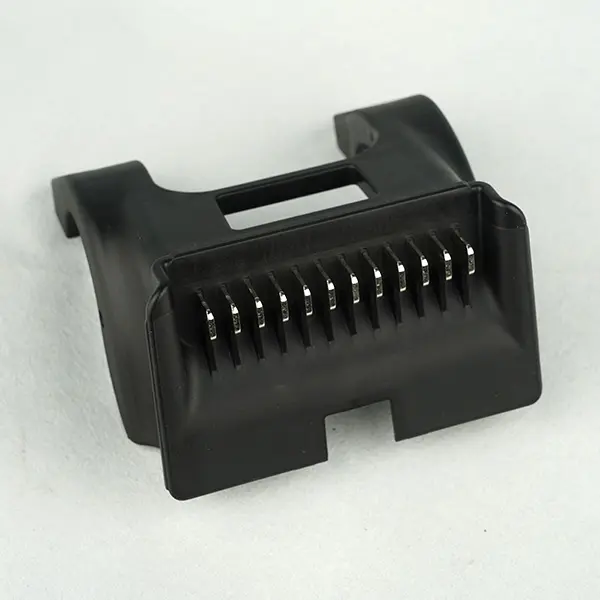
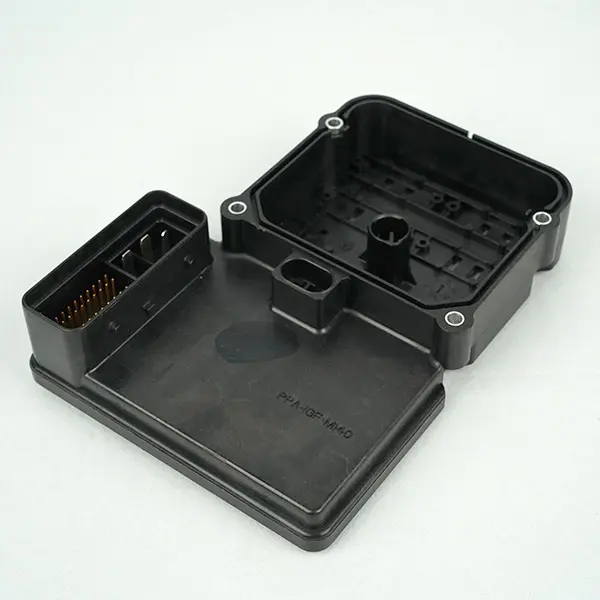
Moulure d'insertion en action
surmoulage automatisé personnalisé
Moulage par insertion manuel et entièrement automatisé, avec formage secondaire et tests d'étanchéité et de continuité à 100 %.
Avantages du moulage par insert
Le surmoulage intègre le métal et le plastique dans une seule pièce moulée, simplifiant la production tout en améliorant la durabilité et les performances.
Supprimer l'assemblée secondaire
Les inserts sont intégrés lors du moulage, ce qui réduit les étapes d'assemblage et les opérations de fixation.
Réduire les coûts de production
Des coûts de main-d'œuvre, d'assemblage et de fixation plus faibles peuvent compenser des coûts d'outillage et de mise en place plus élevés dans la production en série.
Réduire la taille et le poids
Des inserts métalliques stratégiquement placés permettent de créer des pièces plus légères et plus compactes que les modèles équivalents entièrement métalliques.
Améliorer la durabilité et la fiabilité
Les inserts métalliques assurent des filetages durables et des connexions renforcées tout en réduisant l'usure lors d'une utilisation répétée.
Renforcer les zones de forte contrainte
Les inserts intégrés renforcent les points de charge critiques sans nécessiter que l'ensemble du composant soit fabriqué en métal.
Moulage par insertion ou surmoulage
Les deux procédés combinent plusieurs matériaux, mais ils diffèrent par ce qui est placé dans le moule et par la manière dont la pièce finie est construite.
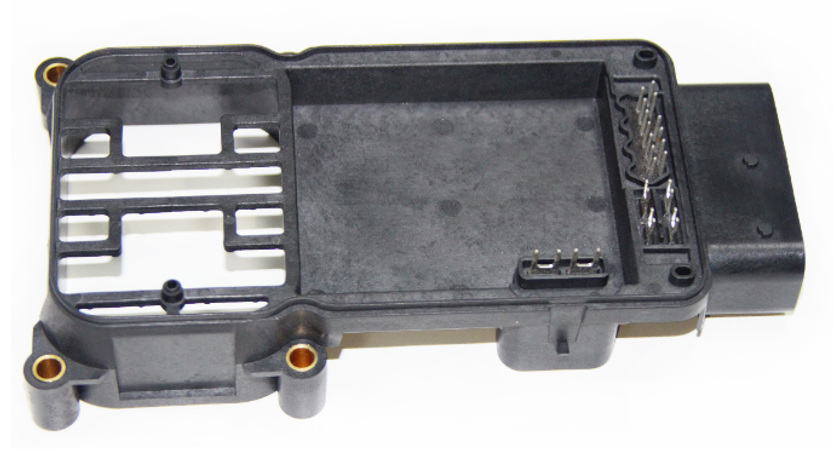
Moulage par insertion
Un composant métallique ou rigide prépositionné est placé à l'intérieur du moule, et du plastique est moulé autour pour créer une pièce intégrée.
Utilisations courantes : inserts filetés, contacts électriques, bornes et points de connexion renforcés.
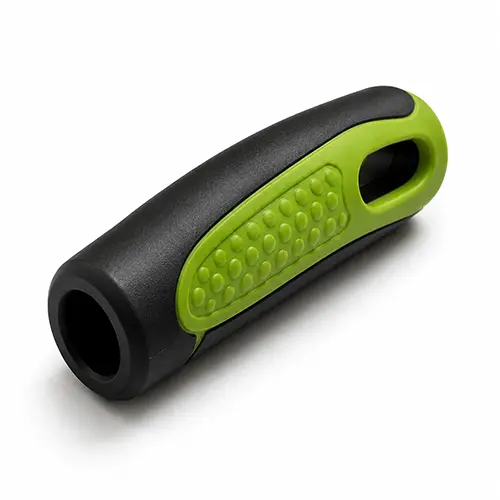
Surmoulage
Une seconde matière plastique ou élastomère est moulée sur un substrat existant pour ajouter une couche extérieure fonctionnelle ou tactile.
Utilisations courantes : poignées douces au toucher, étanchéité, amortissement, isolation et protection contre les chocs.
FAQS
Trouvez les réponses aux questions fréquentes concernant le procédé de surmoulage, l'automatisation, les volumes de production, les coûts, les délais de livraison et ses différences par rapport au moulage par injection traditionnel.
Le surmoulage est un procédé de fabrication qui consiste à placer des inserts métalliques ou autres préformés dans un moule, puis à les recouvrir de plastique en fusion. Parmi les inserts courants, on trouve les bagues filetées, les bornes, les broches et les composants électroniques. Ce procédé permet d'assembler différents matériaux en une seule pièce, réduisant ainsi les étapes d'assemblage tout en améliorant la résistance et la fonctionnalité.
Le moulage par injection traditionnel consiste généralement à injecter du plastique fondu dans un moule vide pour produire une pièce en plastique. Le surmoulage, quant à lui, place un composant métallique ou préformé à l'intérieur du moule avant l'injection du plastique, assemblant ainsi définitivement l'insert et le plastique en une seule pièce. Ce procédé permet de réduire le nombre de pièces et les étapes d'assemblage, tout en améliorant la résistance de l'assemblage et la stabilité dimensionnelle.
Oui. Pour les projets à grand volume, les robots et les systèmes d'alimentation automatisés peuvent charger et positionner les inserts, retirer les pièces finies et assurer une production en continu. Cela réduit les temps de cycle et améliore la régularité. Le chargement manuel des inserts est souvent plus économique pour les projets à faible volume ou les pièces comportant des inserts complexes.
Oui. Pour les projets à faible volume, l'utilisation d'outillage simplifié et le chargement manuel des inserts permettent de réduire l'investissement initial en automatisation. Toutefois, le surmoulage nécessite toujours un moule d'injection ; sa rentabilité dépend donc de la complexité des pièces, du coût de l'outillage, du volume de la commande et des besoins de production futurs.
Le coût du surmoulage dépend de la conception de la pièce, de la complexité du moule, du matériau plastique, du type d'insert, du volume de production et du niveau d'automatisation. Les tolérances de positionnement des inserts, la préparation de surface, les exigences dimensionnelles et les procédures de contrôle peuvent également influer sur le prix final. En général, plus les volumes de production sont importants, plus le coût unitaire est faible.
Le délai de livraison dépend de la complexité de la pièce, de la conception du moule, du choix des matériaux et de la disponibilité des inserts. La phase initiale comprend généralement la validation de la conception, la fabrication du moule, les essais de moulage et l'approbation des échantillons. La production peut démarrer une fois l'outillage et les échantillons validés. Les projets simples utilisant des inserts standard sont généralement plus rapides que les projets complexes ou nécessitant des inserts sur mesure.