
आरजेसीमोल्ड इन्सर्ट मोल्डिंग क्षमताएं
ये दिशानिर्देश भाग की विनिर्माण क्षमता में सुधार, लीड समय को कम करने और भाग के सौंदर्य में सुधार करने में मदद करेंगे। आप निम्नलिखित मानक डिज़ाइन विचारों की जांच कर सकते हैं:
| मानक | मेट्रिक इकाइयां | शाही इकाइयां |
|---|---|---|
| अधिकतम भाग का आकार | 800 × 1000 × 400mm | 31.50×39.37×15.75in। |
| न्यूनतम भाग का आकार | 2 × 2 × 2mm | 0.08×0.08×0.08in। |
| सब्सट्रेट दीवार की मोटाई | 0.5 से 3 मिमी तक | 0.20 से 0.12 इंच। |
| सहिष्णुता | +/- 0.025 मिमी | +/- 0.00098 इंच |
| आवेषण | आवेषण महिला और पुरुष हो सकते हैं। वे दोनों उत्पाद की उपस्थिति और उपयोगिता में सुधार कर सकते हैं। | |
| मोल्ड सत्यापन | बड़े पैमाने पर उत्पादन से पहले T0, T1, T2 नमूने प्रदान करें | |
| निरीक्षण और प्रमाणन विकल्प | प्रथम अनुच्छेद निरीक्षण, आईएसओ 9001, आईएसओ 13485 | |
| समय सीमा | मोल्ड बनाने से लेकर नमूना वितरण तक: 15-45 व्यावसायिक दिन |
मोल्डिंग सामग्री डालें
अपने पार्ट की मजबूती, तापमान, विद्युतीय और प्रदर्शन संबंधी आवश्यकताओं के आधार पर आमतौर पर उपयोग किए जाने वाले इंजीनियरिंग प्लास्टिक और मेटल इंसर्ट में से चुनें।
इंसर्ट मोल्डिंग क्रियाशील अवस्था में
कस्टम स्वचालित इंसर्ट मोल्डिंग
सेकेंडरी फॉर्मिंग और 100% हिपोट और कंटिन्यूटी टेस्टिंग द्वारा समर्थित मैनुअल और पूरी तरह से स्वचालित इंसर्ट मोल्डिंग।
वीडियो देखेंसामान्य इंसर्ट मोल्डिंग अनुप्रयोग
नीचे इंसर्ट मोल्डिंग के कुछ सामान्य अनुप्रयोग दिए गए हैं। अन्य विशिष्ट अनुप्रयोगों के लिए, अपने प्रोजेक्ट पर चर्चा करने के लिए हमसे संपर्क करें ।
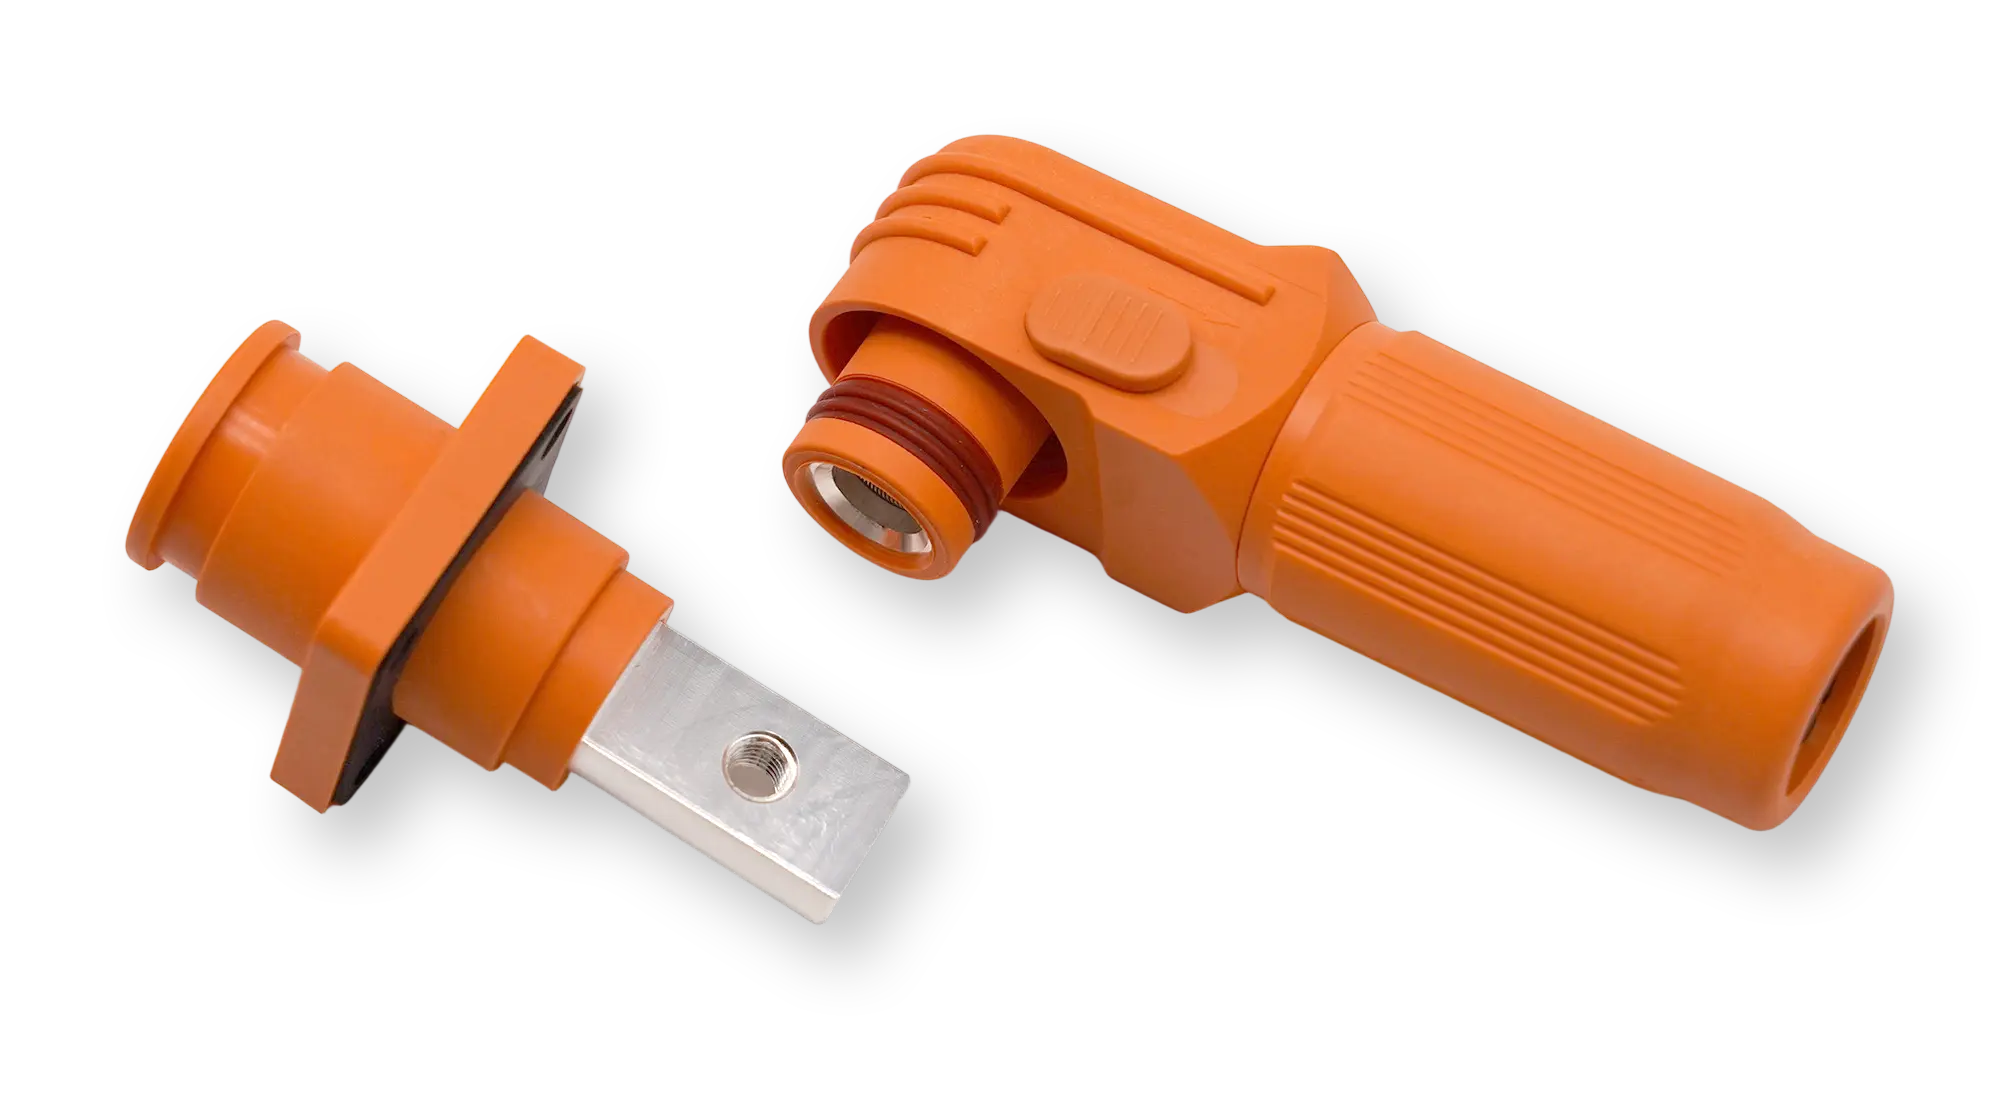
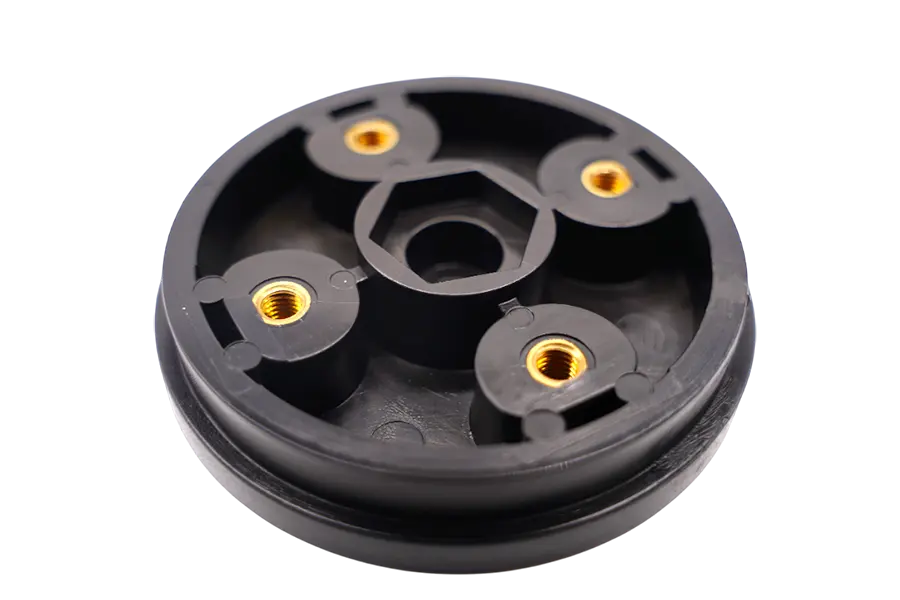 ढाला हुआ भाग डालें
पिरोया हुआ आवेश
बार-बार कसने और बेहतर खींचने की क्षमता के लिए टिकाऊ धातु के धागे।
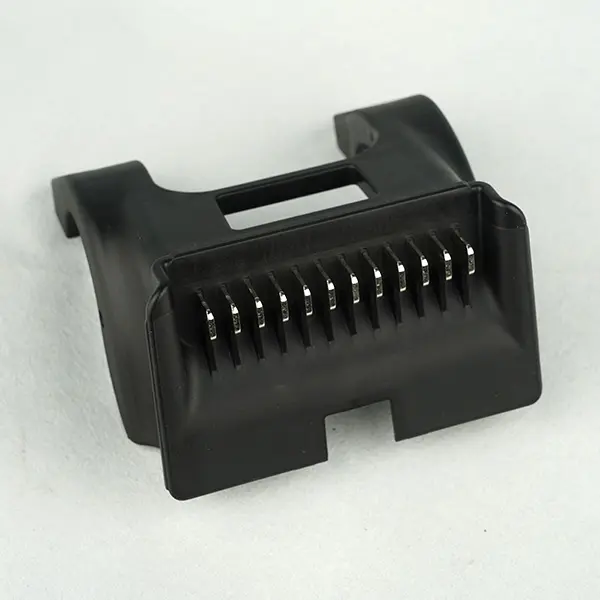
कनेक्टर्स और टर्मिनल
विद्युतरोधी आवरणों में एकीकृत धातु के संपर्क और टर्मिनल।
बुशिंग और बियरिंग्स
प्लास्टिक के जोड़ों और गतिशील घटकों में घिसाव-प्रतिरोधी धातु के इंसर्ट ढाले जाते हैं।
पिन और शाफ्ट
संरेखण, घूर्णन और भार स्थानांतरण के लिए सटीक रूप से स्थित धातु तत्व।
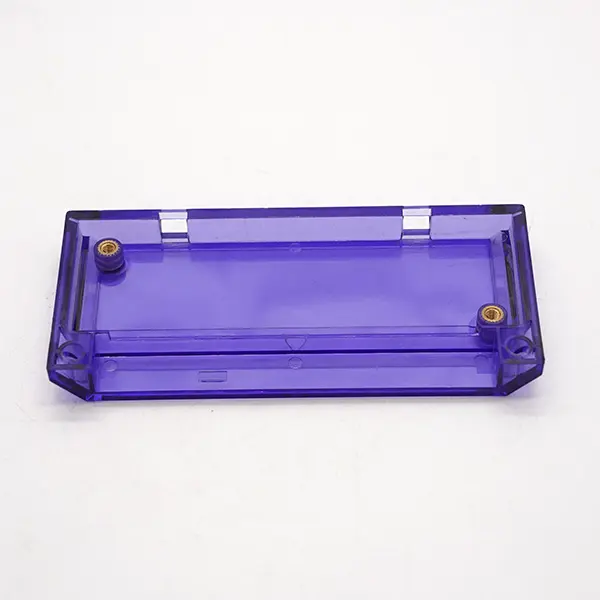
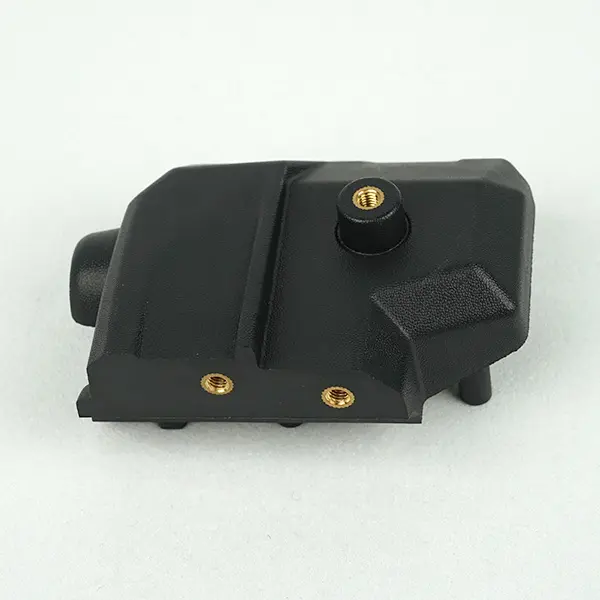
विशेष रूप से निर्मित इंसर्ट-मोल्डेड भाग
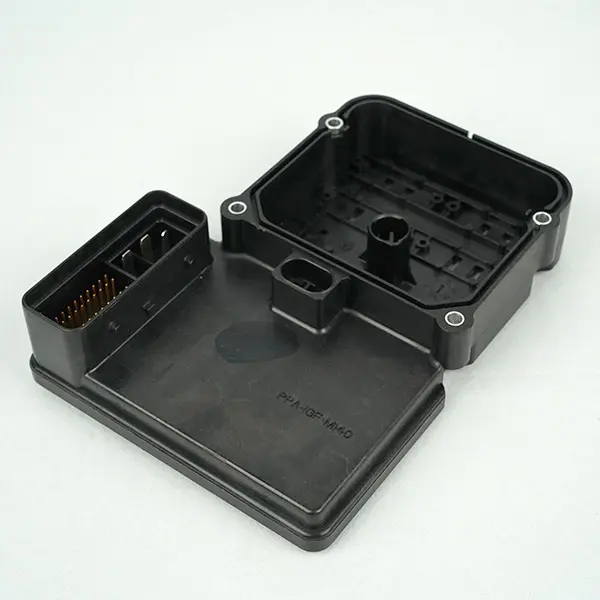
इन्सर्ट मोल्डिंग के लाभ
इंसर्ट मोल्डिंग धातु और प्लास्टिक को एक ही ढाले हुए घटक में एकीकृत करती है, जिससे उत्पादन सरल हो जाता है और साथ ही स्थायित्व और प्रदर्शन में सुधार होता है।
द्वितीयक असेंबली को समाप्त करें
मोल्डिंग के दौरान ही इंसर्ट को एकीकृत कर दिया जाता है, जिससे अलग-अलग असेंबली चरणों और फास्टनिंग कार्यों में कमी आती है।
उत्पादन लागत कम करें
बड़े पैमाने पर उत्पादन में कम श्रम, असेंबली और फास्टनिंग लागत, उच्च टूलिंग और सेटअप लागत की भरपाई कर सकती है।
आकार और वजन कम करें
रणनीतिक रूप से लगाए गए धातु के इंसर्ट, समान धातु से बने डिजाइनों की तुलना में हल्के और अधिक कॉम्पैक्ट पुर्जे बनाते हैं।
स्थायित्व और विश्वसनीयता में सुधार करें
धातु के इंसर्ट टिकाऊ थ्रेड और मजबूत कनेक्शन प्रदान करते हैं, साथ ही बार-बार उपयोग के दौरान होने वाली टूट-फूट को कम करते हैं।
उच्च तनाव वाले क्षेत्रों को सुदृढ़ करें
एम्बेडेड इंसर्ट महत्वपूर्ण भार वहन करने वाले बिंदुओं को मजबूती प्रदान करते हैं, इसके लिए पूरे घटक को धातु से बनाने की आवश्यकता नहीं होती है।
मोल्डिंग बनाम ओवरमोल्डिंग डालें
दोनों प्रक्रियाओं में कई सामग्रियों का संयोजन होता है, लेकिन इनमें अंतर यह है कि सांचे में क्या डाला जाता है और तैयार भाग का निर्माण कैसे किया जाता है।
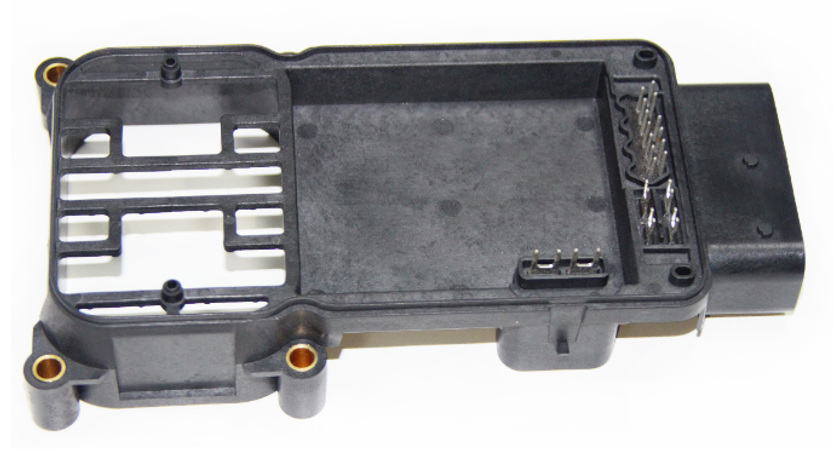
मोल्डिंग डालें
पहले से तैयार धातु या कठोर घटक को सांचे के अंदर रखा जाता है, और उसके चारों ओर प्लास्टिक को ढालकर एक एकीकृत भाग बनाया जाता है।
सामान्य उपयोग: थ्रेडेड इंसर्ट, इलेक्ट्रिकल कॉन्टैक्ट्स, टर्मिनल और प्रबलित कनेक्शन पॉइंट।
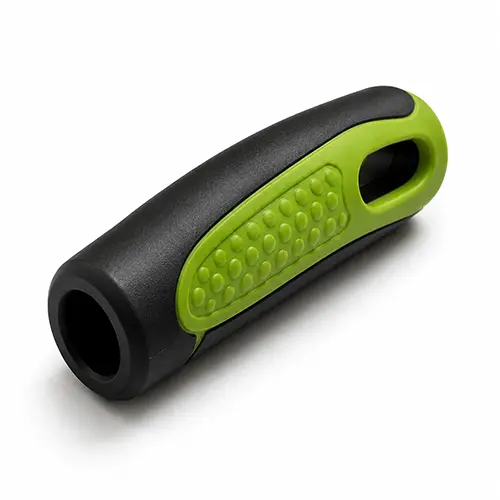
overmolding
एक कार्यात्मक या स्पर्शनीय बाहरी परत जोड़ने के लिए, मौजूदा सब्सट्रेट के ऊपर एक दूसरी प्लास्टिक या इलास्टोमर सामग्री को ढाला जाता है।
सामान्य उपयोग: कोमल पकड़, सीलिंग, कुशनिंग, इन्सुलेशन और प्रभाव से सुरक्षा।
पूछे जाने वाले प्रश्न
इंसर्ट मोल्डिंग प्रक्रिया, स्वचालन, उत्पादन मात्रा, लागत, लीड टाइम और पारंपरिक इंजेक्शन मोल्डिंग से इसके अंतर के बारे में सामान्य प्रश्नों के उत्तर प्राप्त करें।
इंसर्ट मोल्डिंग एक विनिर्माण प्रक्रिया है जिसमें धातु या अन्य पूर्वनिर्मित इंसर्ट को सांचे में रखा जाता है और फिर पिघले हुए प्लास्टिक से घेर दिया जाता है। सामान्य इंसर्ट में थ्रेडेड बुशिंग, टर्मिनल, पिन और इलेक्ट्रॉनिक घटक शामिल हैं। यह प्रक्रिया विभिन्न सामग्रियों को एक ही भाग में संयोजित करती है, जिससे संयोजन के चरण कम हो जाते हैं और मजबूती एवं कार्यक्षमता में सुधार होता है।
परंपरागत इंजेक्शन मोल्डिंग में आमतौर पर पिघले हुए प्लास्टिक को खाली सांचे में डालकर प्लास्टिक का पुर्जा बनाया जाता है। इंसर्ट मोल्डिंग में प्लास्टिक डालने से पहले सांचे के अंदर धातु या पूर्वनिर्मित घटक रखा जाता है, जिससे इंसर्ट और प्लास्टिक स्थायी रूप से एक ही पुर्जा बन जाते हैं। इससे पुर्जों की संख्या और असेंबली के चरणों में कमी आती है, साथ ही जोड़ की मजबूती और आयामी स्थिरता में सुधार होता है।
जी हाँ। अधिक मात्रा वाले प्रोजेक्ट्स के लिए, रोबोट और स्वचालित फीडिंग सिस्टम इंसर्ट को लोड और पोजीशन कर सकते हैं, तैयार पार्ट्स को निकाल सकते हैं और निरंतर उत्पादन में सहायता कर सकते हैं। इससे चक्र का समय कम हो जाता है और एकरूपता में सुधार होता है। कम मात्रा वाले प्रोजेक्ट्स या जटिल इंसर्ट वाले पार्ट्स के लिए मैनुअल इंसर्ट लोडिंग अक्सर अधिक किफायती होती है।
जी हां। कम मात्रा वाले प्रोजेक्ट्स में सरलीकृत टूलिंग और मैनुअल इंसर्ट लोडिंग का उपयोग करके स्वचालन में प्रारंभिक निवेश को कम किया जा सकता है। हालांकि, इंसर्ट मोल्डिंग के लिए अभी भी इंजेक्शन मोल्ड की आवश्यकता होती है, इसलिए इसकी लागत-प्रभावशीलता पार्ट की जटिलता, टूलिंग लागत, ऑर्डर की मात्रा और भविष्य की उत्पादन आवश्यकताओं पर निर्भर करती है।
इंसर्ट मोल्डिंग की लागत पार्ट डिज़ाइन, मोल्ड की जटिलता, प्लास्टिक सामग्री, इंसर्ट के प्रकार, उत्पादन मात्रा और स्वचालन के स्तर पर निर्भर करती है। इंसर्ट की स्थिति संबंधी सहनशीलता, सतह की तैयारी, आयामी आवश्यकताएं और परीक्षण प्रक्रियाएं भी अंतिम कीमत को प्रभावित कर सकती हैं। सामान्य तौर पर, अधिक उत्पादन मात्रा से प्रति पार्ट लागत कम होती है।
निर्माण में लगने वाला समय पुर्जे की जटिलता, साँचे के डिज़ाइन, सामग्री के चयन और इंसर्ट की उपलब्धता पर निर्भर करता है। प्रारंभिक चरण में आमतौर पर डिज़ाइन की समीक्षा, साँचे का निर्माण, साँचे का परीक्षण और नमूने की स्वीकृति शामिल होती है। उपकरण और नमूनों की स्वीकृति के बाद उत्पादन शुरू किया जा सकता है। आसानी से उपलब्ध इंसर्ट का उपयोग करने वाली सरल परियोजनाओं में आमतौर पर जटिल साँचे या कस्टम इंसर्ट की आवश्यकता वाली परियोजनाओं की तुलना में कम समय लगता है।