
Durante l'estrazione, un pezzo stampato a iniezione deve superare la forza di presa causata dal ritiro del materiale, dall'attrito tra il pezzo e lo stampo e dall'aspirazione del vuoto in geometrie a cavità profonda o semi-chiuse. Per garantire un'estrazione agevole del pezzo e un funzionamento stabile dello stampo, vengono utilizzati diversi meccanismi di estrazione a seconda della progettazione del pezzo. Di seguito, esamineremo i metodi di estrazione più comuni, le loro applicazioni appropriate, i criteri di selezione, i fattori chiave di progettazione e i problemi tipici.
1. Metodi comuni di espulsione meccanica
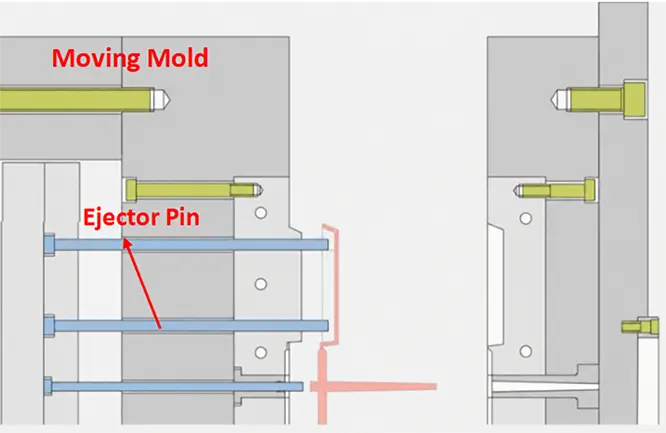
Espulsione del perno di espulsione (perni di espulsione rotondi)
Principio di funzionamento:
Dopo l'apertura dello stampo, il pezzo rimane sul nucleo nella metà mobile dello stampo. L'asta di espulsione della pressa a iniezione spinge in avanti le piastre di espulsione, azionando i perni di espulsione per rimuovere il pezzo dal nucleo. Una volta completata l'espulsione, i perni ritornano nella loro posizione originale tramite perni di ritorno o molle.
vantaggi:
La struttura è semplice, relativamente economica e di facile manutenzione. È il metodo di espulsione più diffuso negli stampi a iniezione.
svantaggi:
Poiché i perni di espulsione hanno un'area di contatto relativamente piccola, una forza di espulsione eccessiva o irregolare può causare sbiancamento da stress, perforazione, deformazione o segni visibili dei perni di espulsione.
Espulsione della lama
Principio di funzionamento:
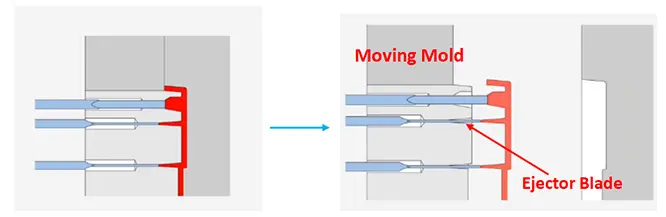
Un estrattore a lama funziona allo stesso modo di un normale perno di espulsione rotondo, ma ha una sezione trasversale piatta che gli consente di spingere il pezzo anche da aree ristrette. Rispetto a un sottile perno rotondo, un estrattore a lama offre una maggiore superficie di contatto in spazi ristretti, contribuendo a ridurre l'ossidazione da stress.
vantaggi:
Può adattarsi a caratteristiche strette, aumentare la lunghezza di contatto lungo costolettee ridurre la pressione di eiezione localizzata.
svantaggi:
I perni di espulsione a lama sono generalmente meno rigidi dei perni di espulsione rotondi. Richiedono inoltre una maggiore precisione di lavorazione e montaggio e possono piegarsi, usurarsi o rompersi se utilizzati in modo improprio.
Espulsione del manicotto di espulsione
Principio di funzionamento:
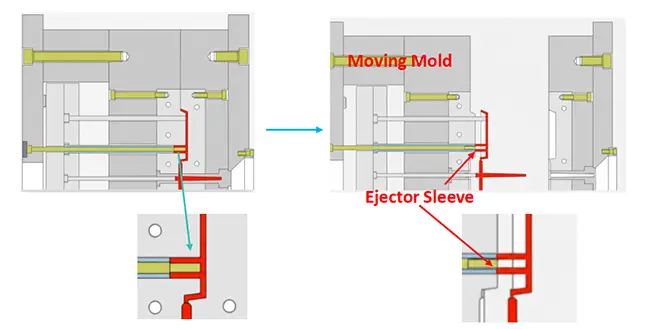
La boccola di espulsione è un componente tubolare di espulsione che si adatta al perno centrale. Durante l'espulsione, la boccola si muove in avanti attorno alla cavità cilindrica e spinge il pezzo fuori in modo uniforme.
vantaggi:
La forza di espulsione è distribuita lungo la circonferenza dell'elemento cilindrico, rendendo meno probabili la flessione del perno e l'opacizzazione da stress rispetto a un singolo perno di espulsione.
svantaggi:
Le boccole di espulsione sono più complesse dei perni di espulsione standard e richiedono una maggiore precisione di lavorazione e una lubrificazione adeguata. Le boccole sottili sono inoltre più soggette a usura o crepe.
Espulsione del blocco eiettore
Principio di funzionamento:
Dopo l'apertura dello stampo, le piastre di espulsione spingono in avanti il blocco di espulsione. La sua maggiore superficie di contatto spinge il pezzo fuori dal nucleo in modo stabile, riducendo il rischio di deformazione causata da una forza concentrata.
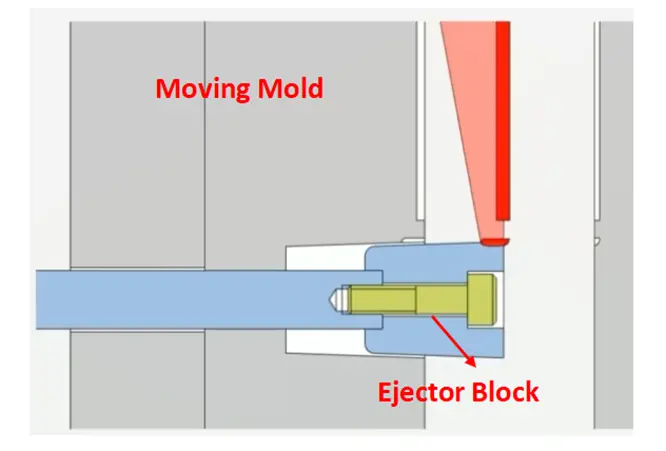
vantaggi:
La maggiore area di contatto distribuisce la forza di espulsione in modo più uniforme e può ridurre l'ossidazione da stress, la perforazione e la deformazione localizzata.
svantaggi:
I blocchi di espulsione occupano più spazio all'interno dello stampo e richiedono una lavorazione e un adattamento precisi. Uno spazio insufficiente tra i bordi può causare bave o linee di riferimento visibili.
Espulsione della piastra di rimozione
Principio di funzionamento:
La piastra di estrazione avanza lungo il bordo del pezzo o del nucleo, spingendo il pezzo verso l'esterno attraverso una superficie di contatto continua, anulare o ampia.
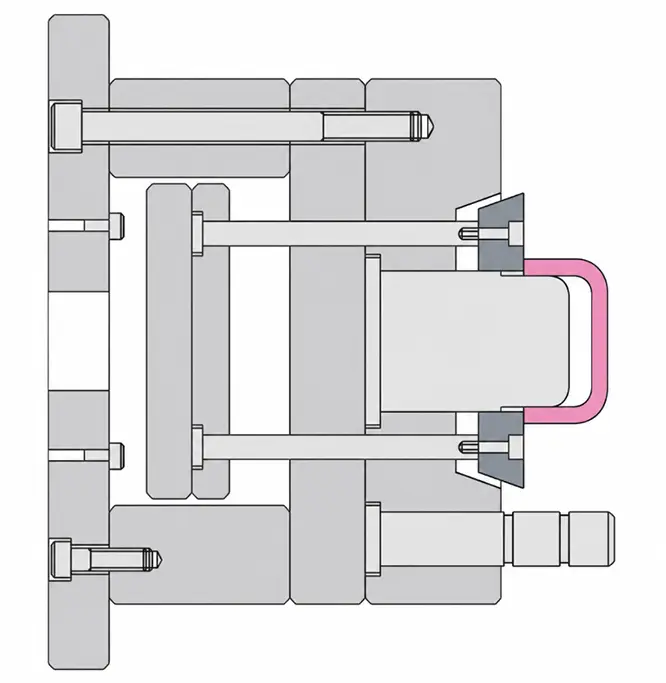
vantaggi:
L'ampia area di espulsione distribuisce la forza in modo uniforme, riducendo la deformazione localizzata ed eliminando o minimizzando i segni lasciati dai perni di espulsione.
svantaggi:
La struttura dello stampo è più complessa e costosa da realizzare. È inoltre necessario mantenere un accoppiamento preciso tra la piastra di estrazione e il nucleo; in caso contrario, potrebbero verificarsi usura o bave.
Espulsione dell'aria
Principio di funzionamento:
L'aria compressa viene introdotta tra il pezzo e il nucleo attraverso una valvola o un condotto dell'aria. Questo interrompe il vuoto locale e utilizza la pressione dell'aria per facilitare il distacco del pezzo.
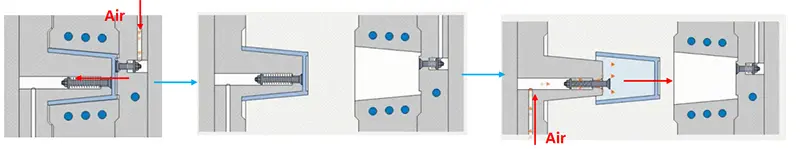
vantaggi:
L'espulsione dell'aria riduce efficacemente l'aspirazione del vuoto, diminuisce la forza meccanica necessaria per l'espulsione e contribuisce a minimizzare la deformazione del pezzo.
svantaggi:
L'espulsione ad aria compressa è solitamente un metodo ausiliario. Molti pezzi richiedono ancora perni di espulsione o una piastra di estrazione. Una pressione dell'aria eccessiva o condotti dell'aria progettati in modo inadeguato possono causare l'espulsione improvvisa del pezzo o portare a un'espulsione instabile.
2. Metodi di rilascio del sottosquadro
Rilascio di Slide Core
Principio di funzionamento:
All'apertura dello stampo, il carrello si muove lateralmente sotto l'azione di un perno angolare, un cilindro idraulico o un altro meccanismo di azionamento. Dapprima ritrae il nucleo laterale o rilascia il sottosquadro esterno, dopodiché il sistema di espulsione principale rimuove il pezzo.
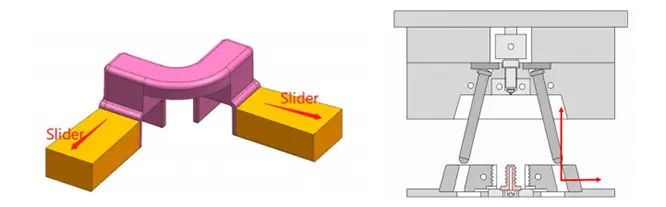
Durante l'apertura dello stampo, il perno di guida angolato converte il movimento di apertura relativo in un movimento laterale del carrello verso sinistra o verso destra.
vantaggi:
Le guide possono completare automaticamente l'estrazione del nucleo laterale. Il meccanismo è collaudato e ben adatto alla produzione di volumi medio-alti.
svantaggi:
Le slitte aumentano le dimensioni dello stampo, i costi e le esigenze di manutenzione. Il meccanismo diventa più complesso quando è richiesta una lunga corsa o un'elevata forza di trazione.
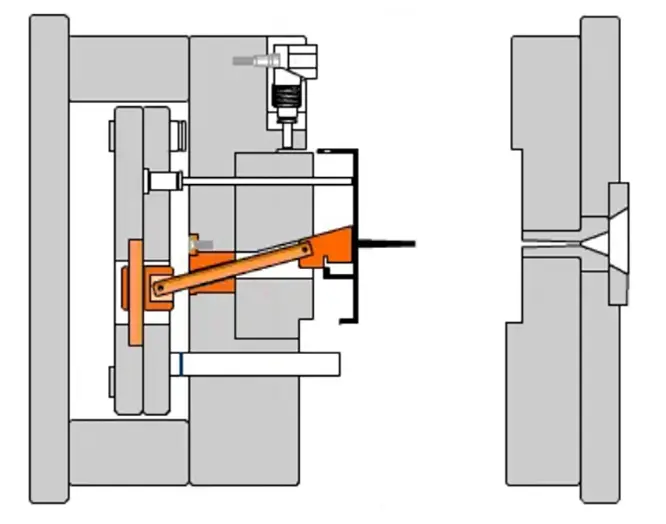
Smontaggio del sollevatore
Principio di funzionamento:
Durante l'espulsione, il sollevatore si muove sia in avanti che lateralmente, ritirandosi gradualmente dal sottosquadro interno.
vantaggi:
Un dispositivo di sollevamento combina il rilascio del sottosquadro e l'espulsione del pezzo in un unico movimento, rendendo il meccanismo relativamente compatto.
svantaggi:
I sollevatori sono soggetti a forze laterali e richiedono un montaggio preciso e una lubrificazione adeguata. Una progettazione inadeguata può causare inceppamenti, usura o segni di trascinamento sul pezzo stampato.
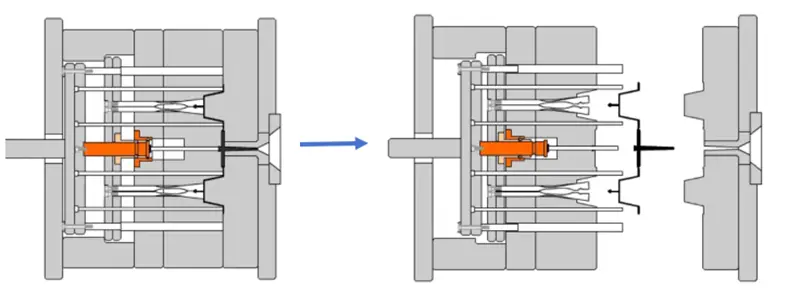
Sformatura del nucleo collassabile
Principio di funzionamento:
Dopo l'apertura dello stampo, i singoli segmenti del nucleo collassano verso l'interno, riducendo il diametro esterno del nucleo e liberandolo dal sottosquadro anulare interno del pezzo.
vantaggi:
Un nucleo collassabile è in grado di rilasciare automaticamente sottosquadri interni complessi e continui ed è adatto a una produzione di volume stabile.
svantaggi:
Il meccanismo è complesso e costoso. Richiede inoltre uno spazio sufficiente per lo stampo, un'elevata precisione di lavorazione e un'attenta manutenzione.
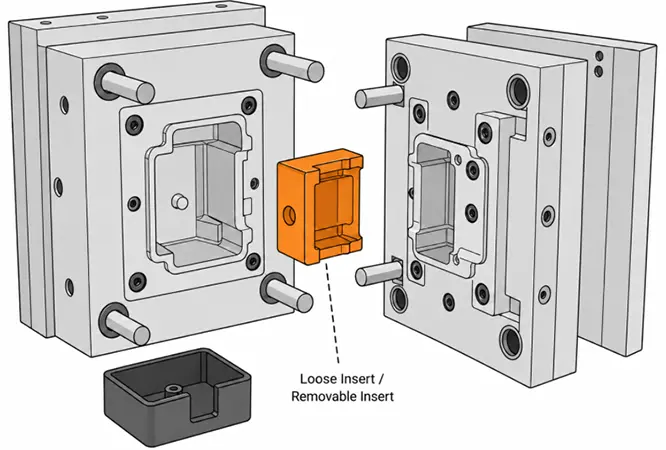
Sformatura dell'inserto allentato
Principio di funzionamento:
Un inserto mobile costituisce un elemento distintivo del pezzo stampato. Dopo l'apertura dello stampo, il pezzo e l'inserto vengono rimossi insieme. L'inserto viene quindi separato manualmente o con attrezzature ausiliarie, pulito e reinserito nello stampo per il ciclo di stampaggio successivo.
vantaggi:
La struttura è relativamente semplice e presenta costi di attrezzaggio iniziali inferiori. Inoltre, è in grado di gestire determinate geometrie difficili da realizzare con slitte o sollevatori.
svantaggi:
Gli inserti sfusi richiedono solitamente il caricamento e la rimozione manuale, il che allunga il ciclo di stampaggio. Esiste inoltre il rischio di mancare, invertire o posizionare in modo errato l'inserto, rendendo questo metodo inadatto alla produzione altamente automatizzata.
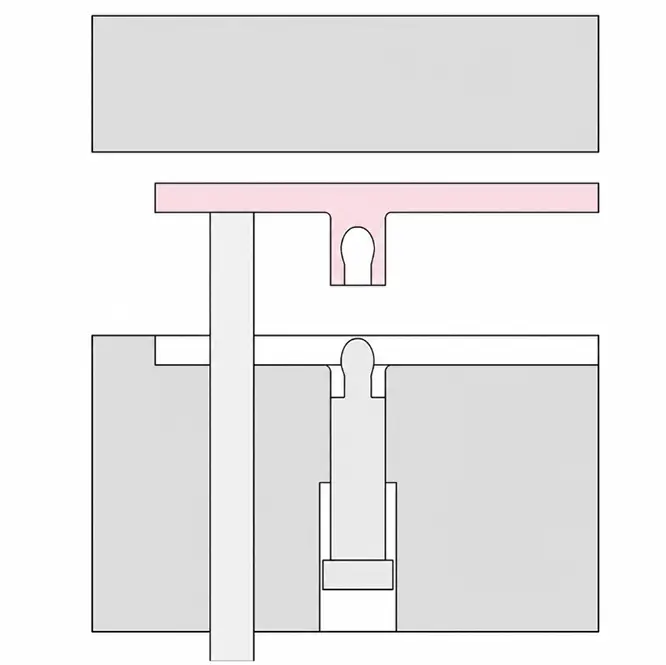
Sformatura forzata
Principio di funzionamento:
Questo metodo utilizza l'estensione elasticità del materiale plasticoDurante l'espulsione, il sottosquadro si deforma temporaneamente e viene forzato sopra il nucleo o la sporgenza stampata.
vantaggi:
Non sono necessari slitte, sollevatori o altri meccanismi complessi, il che semplifica lo stampo e riduce i costi.
svantaggi:
Il metodo impone requisiti rigorosi sulle proprietà dei materiali, sulle dimensioni del sottosquadro e sullo spessore delle pareti. Una progettazione inadeguata può causare sbiancamento da stress, fessurazioni, deformazioni permanenti o instabilità dimensionale.
Spellatura del filo
Principio di funzionamento:
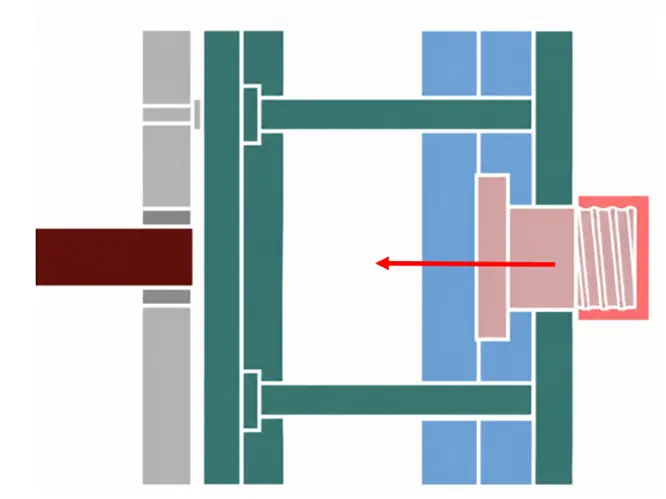
Durante l'espulsione, l'elasticità della plastica consente a una filettatura interna o esterna stampata di deformarsi temporaneamente e di passare direttamente sopra il nucleo filettato.
vantaggi:
La struttura dello stampo è semplice, il ciclo di rilascio è rapido e non è necessario alcun meccanismo rotante complesso.
svantaggi:
Durante la rimozione del filetto, le filettature potrebbero deformarsi. Questo metodo non è adatto per filettature profonde, filettature di precisione o materiali fragili.
Svitando
Principio di funzionamento:
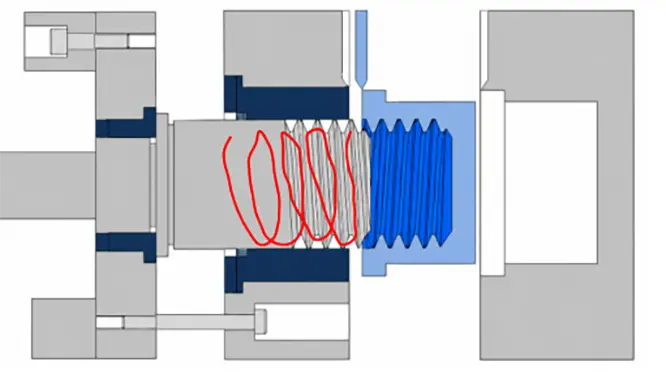
Durante l'apertura dello stampo, un ingranaggio, una cremagliera, un meccanismo idraulico o un motore elettrico ruota il nucleo filettato in modo che si ritiri dal pezzo stampato lungo il percorso della filettatura.
vantaggi:
Lo svitamento preserva il profilo e le dimensioni della filettatura, rendendolo adatto alla produzione di grandi volumi di componenti con elevati requisiti di precisione della filettatura.
svantaggi:
Lo stampo è più complesso e costoso, e l'operazione di svitamento può allungare il ciclo di stampaggio.
3. Metodi di espulsione speciali e combinati
Espulsione a due stadi
Principio di funzionamento:
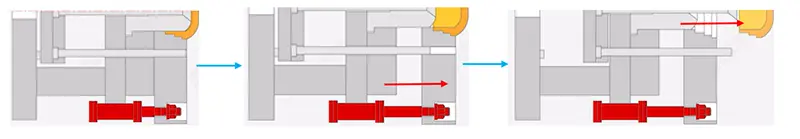
Il pezzo viene rilasciato attraverso due fasi di espulsione consecutive ma separate. La prima fase riduce la forza di presa o effettua un rilascio parziale, mentre la seconda fase rimuove completamente il pezzo dallo stampo.
vantaggi:
L'espulsione a due fasi offre un migliore controllo sulla sequenza di rilascio delle diverse aree, riducendo il rischio di allungamento del pezzo o di suo incastro su un componente di espulsione.
svantaggi:
Il meccanismo di stampaggio e il controllo del movimento sono più complessi. Sono necessari più componenti, il che aumenta anche le esigenze di manutenzione.
Espulsione dal lato A (espulsione a metà fissa)
Principio di funzionamento:
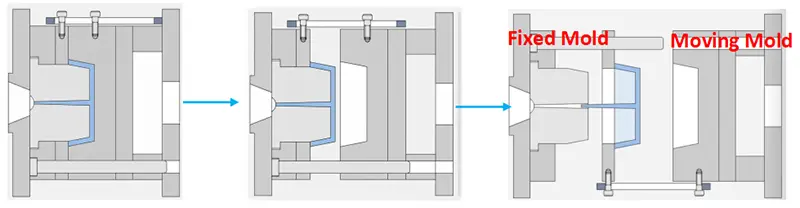
Quando la pressa a iniezione apre lo stampo, la metà mobile, o lato B, si sposta all'indietro. Per ragioni strutturali o di processo, il pezzo può rimanere nella metà fissa. Un meccanismo di espulsione installato tra la piastra di serraggio del lato fisso e la piastra dello stampo, come ad esempio perni di espulsione o una piastra di estrazione, interviene quindi per rilasciare il pezzo.
vantaggi:
L'espulsione dal lato A soddisfa particolari requisiti di ritenzione dei pezzi e risolve situazioni che non possono essere gestite dalla tradizionale espulsione dal lato B.
svantaggi:
L'espulsione dal lato A è generalmente più complessa rispetto alla tradizionale espulsione dal lato B e richiede un controllo preciso della sequenza di apertura e di espulsione dello stampo.
Eiezione combinata
Principio di funzionamento:
Nello stesso stampo vengono utilizzati due o più meccanismi di estrazione. Ciascun meccanismo rilascia una diversa restrizione prima che il pezzo venga definitivamente espulso.
vantaggi:
Diverse aree di un componente complesso possono essere gestite con azioni di rilascio dedicate, migliorando l'affidabilità complessiva del processo di sformatura.
svantaggi:
La struttura dello stampo, la sequenza di movimento e i requisiti di manutenzione diventano più complessi. Meccanismi scarsamente coordinati possono interferire l'uno con l'altro.
Le combinazioni più comuni includono:
Sollevatori e perni di espulsione
Piastre di rimozione e espulsione dell'aria
Guide, sollevatori e blocchi di espulsione
Meccanismi di svitamento e piastre di rimozione
4. Come scegliere il metodo di espulsione corretto
Non esiste un metodo di espulsione universalmente migliore di un altro. La soluzione più appropriata dipende dalla geometria del pezzo, dal materiale, dai requisiti estetici e dal volume di produzione.
| Caratteristica della parte | Metodo consigliato |
| Parti piatte o alloggiamenti standard | Perni di espulsione o blocchi di espulsione |
| Coste strette e profonde | Espulsori a lama |
| Capo di vite | Manicotti di espulsione |
| Parti o tappi cilindrici a parete sottile | Piastre di spogliatura |
| Fori laterali o sottosquadri esterni | Diapositive |
| Sottosquadri interni locali | Sollevatori |
| Sottosquadri interni anulari | Nuclei collassabili o sformatura forzata |
| Componenti complessi a basso volume di produzione | Inserti sciolti |
| Fili di plastica poco profondi | Spellatura del filo |
| Filettature profonde o di precisione | Svitamento automatico |
Nella progettazione di stampi, un singolo pezzo può richiedere diversi metodi di distacco. Ad esempio, un alloggiamento con un foro laterale e un incastro a scatto interno potrebbe richiedere prima un cursore per disconnettere il foro laterale, seguito da un sollevatore per liberare il sottosquadro interno e infine da perni di espulsione per rimuovere il pezzo.
5. Caso di studio: sformatura con inserto allentato
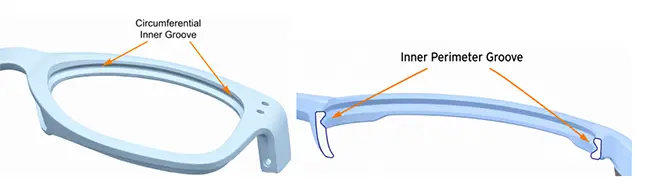
Come mostrato sopra, questa montatura per occhiali presenta una scanalatura interna continua attorno al bordo della lente. In questo caso, il sottosquadro non può essere eliminato utilizzando dei cursori. Dato lo spazio estremamente limitato, sarebbe inoltre impraticabile utilizzare diversi estrattori angolati che si muovono in direzioni diverse. Un'estrazione forzata dallo stampo graffierebbe o danneggerebbe inevitabilmente il pezzo stampato.
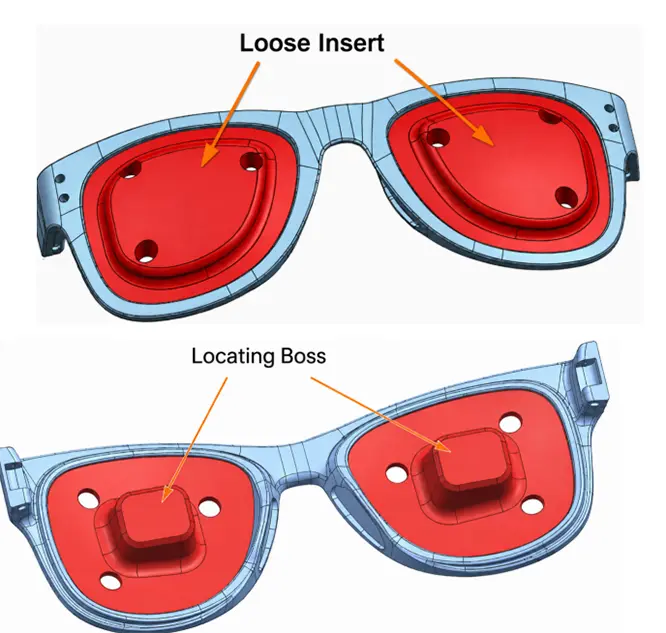
La soluzione consiste nel posizionare un inserto mobile all'interno del bordo della lente ed espellerlo insieme al pezzo stampato. L'inserto mobile viene caricato nello stampo prima della chiusura dello stesso e viene poi espulso insieme al pezzo durante l'apertura dello stampo.
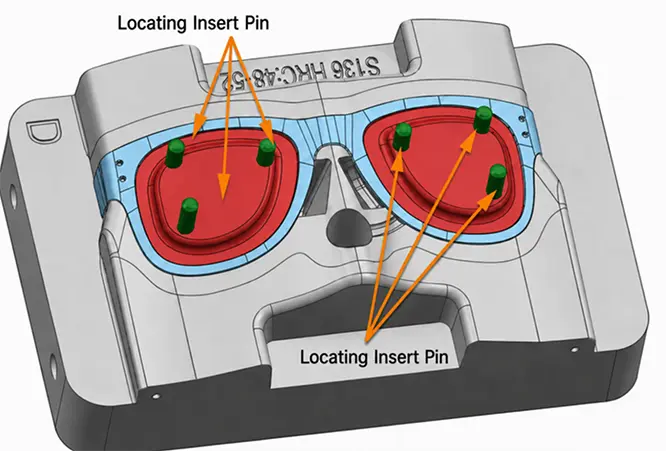
Gli inserti mobili richiedono generalmente un posizionamento affidabile. Come mostrato nella figura sottostante, è opportuno aggiungere dei perni di centraggio per mantenere l'inserto saldamente nella posizione corretta.
Tuttavia, i soli perni di posizionamento non sono sufficienti. È necessario aggiungere anche dei perni di posizionamento per trattenere l'inserto. Senza questi perni, l'inserto potrebbe inclinarsi verso l'esterno, cadere o allentarsi, con il rischio di rimanere intrappolato e schiacciato alla chiusura dello stampo. I perni di posizionamento mantengono l'inserto in posizione e ne impediscono la caduta o lo spostamento.
6. Fattori di progettazione che influenzano l'espulsione
Angolo di sformo
Un angolo di sformo adeguato riduce l'attrito tra il pezzo stampato e lo stampo. Cavità più profonde e superfici più ruvide richiedono generalmente uno sformo maggiore. Un intervallo tipico va da 0.5° a 3° , sebbene il valore effettivo debba essere regolato in base al materiale, alla geometria del pezzo e alla finitura superficiale.
Ritiro della plastica e flessibilità del materiale
La plastica si restringe raffreddandosi e può aderire saldamente al nucleo. I materiali con maggiore restringimento o maggiore rigidità generalmente richiedono una maggiore forza di espulsione, mentre i materiali flessibili possono consentire un certo grado di sformatura forzata.
Aree di presa centrale
I pezzi solitamente aderiscono allo stampo in corrispondenza di anime, nervature profonde, sporgenze e aree localizzate. Durante la progettazione dello stampo, è necessario identificare le principali zone di presa in modo che i componenti da estrarre possano essere posizionati nelle vicinanze.
Area di espulsione e distribuzione della forza
Un'area di contatto troppo piccola o una distribuzione non uniforme della forza possono causare sbiancamento da stress, perforazione o deformazione. I pezzi di grandi dimensioni o a parete sottile richiedono in genere un maggior numero di punti di espulsione o sistemi di contatto più ampi, come blocchi di espulsione e piastre di estrazione.
Segni di espulsione e requisiti estetici
Perni, manicotti e blocchi di espulsione possono lasciare segni visibili sulla superficie stampata. Per i componenti estetici, i componenti da espellere dovrebbero essere posizionati, ove possibile, su superfici interne, superfici di assemblaggio o altre aree poco visibili.
7. Problemi comuni di espulsione e relative soluzioni
| Problema di espulsione | Cause comuni | Soluzioni di base |
| Parte attaccata | Tiraggio insufficiente, superficie dello stampo ruvida, forza di presa eccessiva sul nucleo | Aumentare la tiratura, migliorare la superficie dello stampo e regolare la ritenzione del pezzo. |
| Sbiancamento da stress | Forza di espulsione locale eccessiva o perni di espulsione troppo piccoli | Aumentare l'area di contatto e regolare il numero e la posizione dei perni di espulsione |
| Perforazione | Spessore insufficiente delle pareti, perni di espulsione troppo piccoli o velocità di espulsione eccessiva | Aumenta lo spessore locale della parete, utilizza un blocco di espulsione o perni più grandi e riduci la velocità di espulsione. |
| Deformazione | Forza di espulsione non uniforme o raffreddamento insufficiente | Distribuire i componenti espulsi in modo più uniforme e prolungare il tempo di raffreddamento |
| Trascina i segni | Tiraggio insufficiente, superfici dello stampo ruvide o sottosquadri indesiderati | Aumentare la conicità, lucidare lo stampo e ispezionare il pezzo per verificare la presenza di sottosquadri. |
| Fessura sottosquadro | Profondità di sformatura forzata eccessiva o flessibilità del materiale insufficiente | Riduci il sottosquadro, aggiungi raggi adeguati oppure usa una slitta o un sollevatore |
| Segni del perno di espulsione | Pressione eccessiva del perno o spessore insufficiente della parete nella posizione dell'espulsore. | Aggiungere altri perni di espulsione, ridurre la pressione localizzata e spostare i perni in aree più resistenti. |
| Danno al filo | Profondità eccessiva della filettatura durante lo svitamento, profilo della filettatura inadeguato o materiale troppo rigido | Ottimizza il profilo della filettatura, riduci la profondità della filettatura o utilizza un meccanismo di svitamento |
Conclusione
In base alla nostra esperienza progettuale, i problemi di espulsione si affrontano al meglio nelle prime fasi di progettazione del pezzo e dello stampo, piuttosto che attraverso ripetute modifiche dopo le prove di stampaggio. La soluzione di espulsione dovrebbe tenere conto non solo della geometria del pezzo, ma anche del ritiro del materiale , dei requisiti estetici, del volume di produzione e delle esigenze di automazione. In generale, meccanismi più semplici e forze distribuite in modo più uniforme si traducono in stampi più affidabili e minori costi di manutenzione a lungo termine.