
プラスチック部品の設計は、製品性能、射出成形、金型構造、および生産コストに直接影響を与えます。肉厚、強度、抜き勾配、組立性といった重要な要素を設計段階の早い段階で検討することで、後々の高額な金型修正や生産リスクを軽減できます。
1. 壁厚設計
壁が薄すぎると、溶融プラスチックが空洞を十分に満たすことが難しくなり、射出不足、強度不足、変形につながる可能性があります。一方、壁が厚すぎると、材料の使用量と冷却時間が増加するだけでなく、ヒケや内部空隙が発生するリスクも高まります。
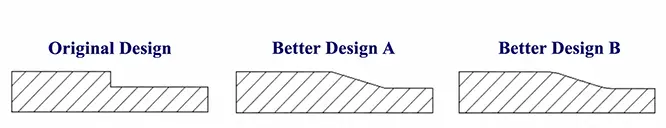
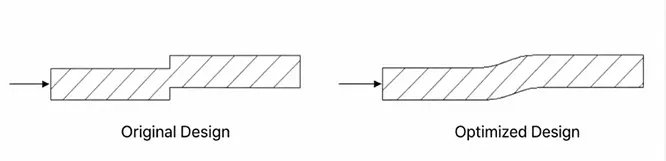
プラスチック部品の肉厚は、できる限り均一に保つべきである。異なる肉厚が必要な場合は、急激な変化ではなく、緩やかな変化を用いるべきである。
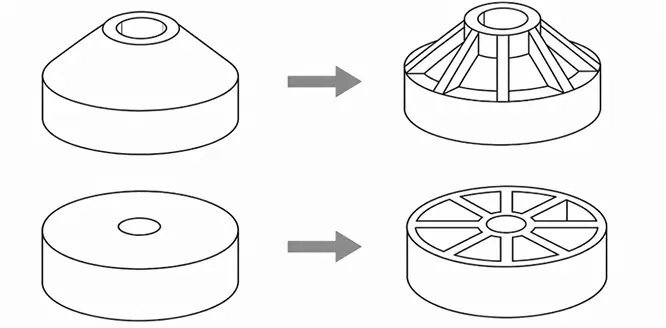
過度に厚い部分は、中空部分をくり抜いたり、コア構造を利用したり、リブを追加したりすることで最適化できる。
壁厚設計の詳細については、https ://rjcmold.com/guides/wall-thickness-design/ を参照してください。
2. フィレットと鋭角デザイン
プラスチック部品においては、特に溶融流の方向が変わる箇所や2つの形状が接合する箇所において、不必要な鋭角は避けるべきである。鋭角な内角は材料の流れを阻害するだけでなく、応力集中を引き起こし、荷重がかかった際に部品が割れやすくなる。
ただし、パーティングライン部分は例外です。金型のパーティングエッジによっては、鋭角な90度の角を維持することで、よりきれいで信頼性の高い遮断面が得られる場合があります。
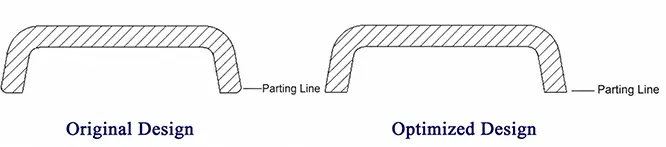
フィレデザインの詳細については、https ://rjcmold.com/guides/fillet-design-guide/ を参照してください。
3. ドラフトアングル設計
金型開口部の方向に平行な面には、成形されたプラスチックが冷却・収縮する際にコアを強く締め付けすぎないように、一般的に抜き勾配が必要となる。
一般的な滑らかな表面の場合、1°~2°が実用的な出発点となることが多い。スペースが限られている場合でも、可能な限り通風を確保するべきである。
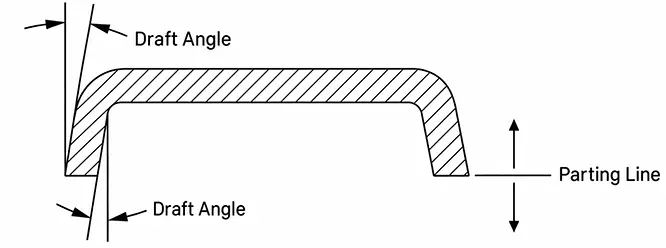
必要な喫水角は主に以下の要素によって決まります。
- 一般的に、水深が深い部分はより深い喫水を必要とする。
- 収縮率の高い材料は、より余裕のある抜き勾配が必要になる場合があります。
- 表面の凹凸が深いほど、より大きな抜き勾配が必要となる。
- 異なる射出方法や部品形状も、必要な抜き勾配に影響を与える。
抜き勾配の詳細については、https ://rjcmold.com/guides/injection-molding-draft-angle/ を参照してください。
4. リブデザイン
リブは、過剰な肉厚を必要とせずに部品の剛性を高めます。考慮すべき主な寸法には、リブの厚さ、高さ、間隔、根元半径、および抜き勾配角が含まれます。
出発点として、リブの厚さは通常、公称肉厚の約40%~60%程度であり、リブの高さは一般的に肉厚の約2.5~3倍に制限されます。リブが厚すぎると反対側の表面にヒケが発生する可能性があり、リブが高すぎると充填や排出に問題が生じる可能性があります。また、以下の点も考慮してください。
- 肋骨の付け根部分の移行部を滑らかに保ち、過度に厚い部分ができないようにしてください。
- リブの先端に適切な面取りを施すことで、空気の閉じ込めリスクを軽減します。
- 可能な限り、リブはプラスチック溶融流の方向に向ける。
- より高い剛性が必要な場合は、通常、過度に厚く背の高いリブを1本使用するよりも、適切なサイズのリブを複数使用する方が優れている。
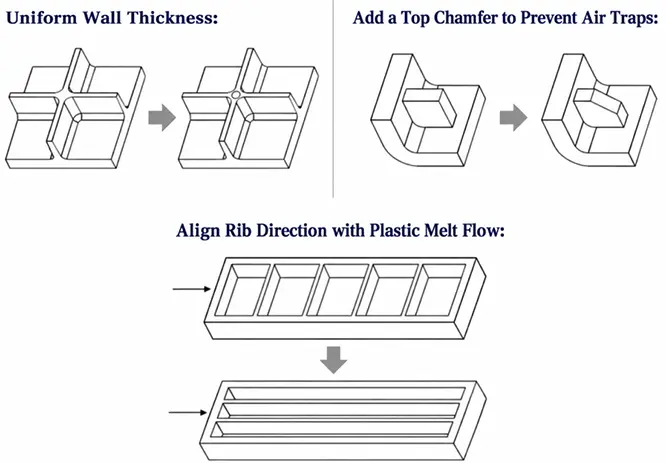
リブデザインの詳細については、https ://rjcmold.com/guides/rib-design-guide/ を参照してください。
5. ボスのデザイン
ボスは主にねじ締め、位置決め、組み立てに使用されます。その設計においては、外径、内径、高さ、肉厚、ルート半径、抜き勾配を考慮する必要があります。
ボス部は、肉厚が均一になるように設計する必要があり、重くて中実な円筒形にしてはいけません。ボス部は、主要部品の構造に適切に接続する必要があります。側壁に近いボス部はリブで側壁に接続し、孤立したボス部や比較的背の高いボス部は、周囲にリブを設けて支えることができます。これは、ボス部の肉厚を単純に増やすよりも強度が高く、ヒケが発生するリスクも低減します。
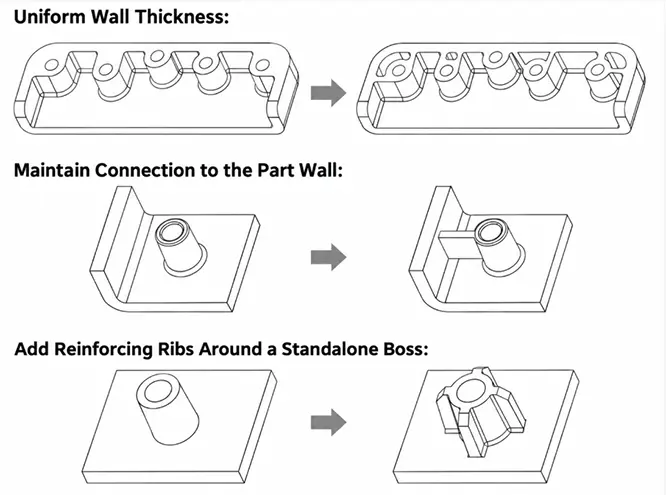
ボス設計の詳細については、https ://rjcmold.com/guides/boss-design-guide/ を参照してください。
6. 穴と開口部の設計
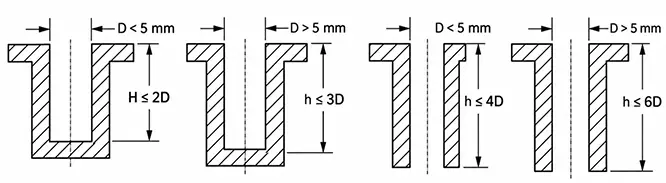
穴は通常、金型内のコアピンによって形成されます。穴が深く小さいほど、射出圧力によってコアピンがたわむ可能性が高くなるため、深さと直径の比率を制御する必要があります。
穴の直径をDとする。初期設計の参考として:
盲穴 D < 5 mm: 深さは一般的に約 2D を超えないようにする必要があります
盲穴 D ≥ 5 mm: 深さは一般的に約 3D 以内に収める必要があります
貫通穴D < 5 mmの場合、長さは一般的に約4D以内に抑えることができます。
貫通穴D ≥ 5 mm:コアピンの両端がしっかりと支えられている場合、長さは約6Dに達する可能性があります。
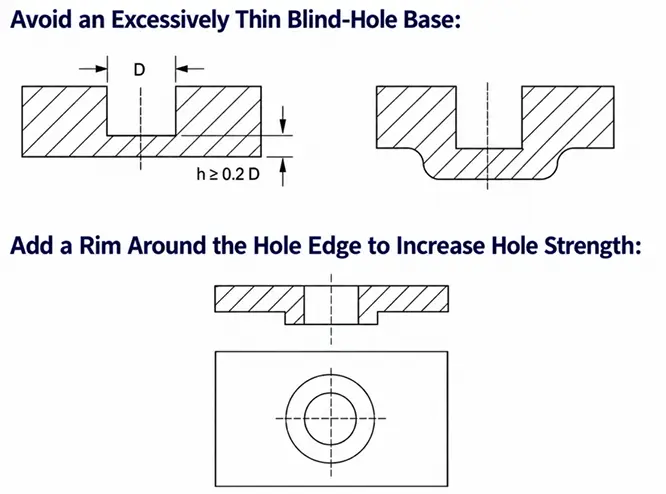
止まり穴の底厚は、好ましくは約0.2D以上である。
穴の位置にも注意が必要です。
穴と穴の間、および穴と部品の端の間には十分な材料を残してください。一般的な目安として、壁の厚さの2倍または穴の直径の2倍のいずれか大きい方を使用してください。
- 可能な限り、主要な荷重がかかる箇所から穴を離して開けてください。
- 荷重のかかる穴の周囲にフランジまたはボスを追加して、局所的な強度を向上させる。
- 可能な限り、穴を金型の開口方向と一致させて、スライドが必要な側面の穴を避けるようにしてください。
7. 構造強度設計
部品の強度を高めるということは、単に肉厚を増やすことだけを意味するわけではありません。多くの場合、材料を追加するよりも構造を変更する方が効果的です。
一般的なアプローチは次のとおりです。
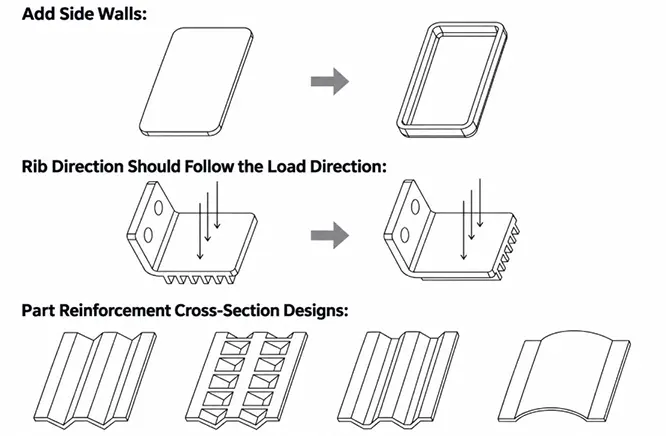
- 壁全体の厚みを増やす代わりにリブを使用し、リブを主荷重の方向に合わせて配置する。
- 極端に太かったり背が高すぎたりするリブを1本使うのではなく、適切なサイズのリブを複数本使う。
- 曲線、フランジ、溝形状、または箱型の形状によって断面剛性を高める。
- 開口部に側壁を追加することで、全体の剛性を向上させる。
- 応力集中を軽減するため、鋭角な角や急激な断面変化は避けてください。
構造最適化を行っても強度や剛性の要件を満たせない場合は、ガラス繊維強化プラスチックの使用を検討してもよい。
8. 外観デザイン
外観に関する問題は、設計段階で対処するのが最適です。主な検討事項は以下のとおりです。
適切なプラスチック材料を選びましょう。例えば、ABSは化粧部品や塗装部品に適しており、PCは透明性や高い耐衝撃性が求められる場合によく使用され、PC/ABSは外観の良さと靭性の両方が求められる筐体によく選ばれます。
化粧面にヒケが生じないようにするため:厚みのある突起部、リブ、その他の材料を多く含む形状を、目に見える表面の真後ろに配置しないようにしてください。
ゲートの位置は慎重に選びましょう。可能な限り主要な表面からゲートを離し、溶融物の流れを考慮して、フローマークや局所的な欠陥を減らしてください。
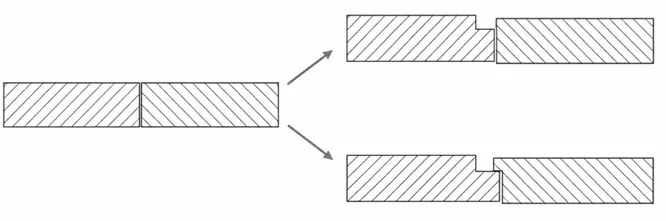
化粧溝を使用する:装飾的な溝や分離線は、組み立て時の端、パーティングライン、および同様の特徴を視覚的に隠すのに役立ちます。
溶接線の制御:まず、ゲート位置と溶融金属の流れ方向を最適化して、溶接線を最小限に抑えます。溶接線が避けられない場合は、表面処理や塗装によって視覚的な影響を軽減できます。
9. コスト最適化設計
プラスチック部品のコスト削減は、単に安価な材料を選ぶことだけではありません。設計そのものにおいて、材料の使用量、部品点数、金型の複雑さを最小限に抑える必要があります。
多機能部品の設計:強度と組み立て要件が許す限り、スナップフィットによって一部のネジや別個の留め具を置き換えることができ、部品点数と組み立て作業の両方を削減できます。
材料コストを削減する:部分的に厚い部分をくり抜くか、壁の厚さを減らしてリブを追加することで、剛性を維持しながら材料使用量と冷却時間を短縮する。
部品形状を簡素化する:不要なアンダーカット、側面穴、およびスライド、リフター、またはその他の追加の金型機構を必要とする複雑な形状を最小限に抑えます。
過度に厳しい公差は避けてください。組み立てや機能に直接影響を与える寸法のみ、厳密な管理が必要です。その他の寸法には、不必要に厳しい公差を設定しないでください。
10. 射出成形性を考慮した設計
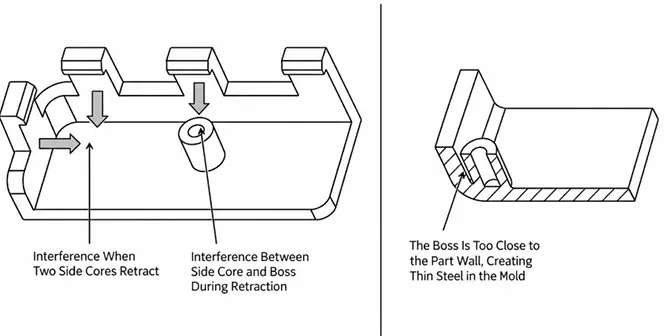
CADで作成できる形状が、必ずしも製造しやすいとは限りません。例えば、スナップフィット、アンダーカット、または同様の形状にリフターやスライドが必要な場合、これらの金型機構のために十分な移動量とクリアランスを確保する必要があります。
もう一つ重要な問題は、金型内の薄い鋼材部分です。穴、狭いスロット、深いリブ、または隣接する形状が互いに近すぎると、それらの間に非常に薄い金型鋼材しか残らない場合があります。このような部分は加工が難しく、製造中に変形したり破損したりする可能性が高くなります。
11. スナップフィット設計
スナップフィットは、組み立て時にしっかりと嵌合するのに十分な柔軟性を持ちながら、破損するほど変形してはならない。主な設計要素は以下のとおりである。
スナップフィット時の長さ、厚さ、幅、嵌合深さ、根元半径、応力集中、および組立時のクリアランスと実際のたわみ。
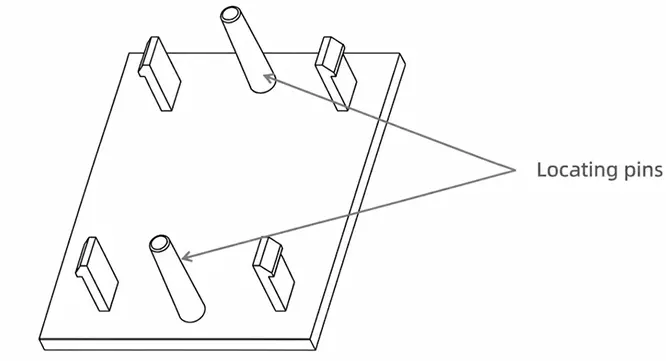
位置決めをスナップフィットだけに頼らないでください。位置決めボス、位置決め穴、または嵌合エッジを追加することで、2つの部品を最初に位置合わせしてからスナップフィットで固定することができます。これにより、組み立てが容易になり、スナップフィット部分にかかる不要な横方向の負荷を軽減できます。
スナップフィット設計の詳細については、https://rjcmold.com/guides/snap-fit-design/を参照してください。
12. ファスナーアセンブリの設計
まず、製品の組み立てと分解を何回行う必要があるかを検討してください。プラスチック製のセルフタッピングねじは、恒久的に固定される、またはめったに開けない組み立てに適しています。繰り返しメンテナンスや分解が必要な場合は、一般的に金属製のねじ込み式インサートの方が適しています。
ボスをデザインする際には、以下の点を確認してください。
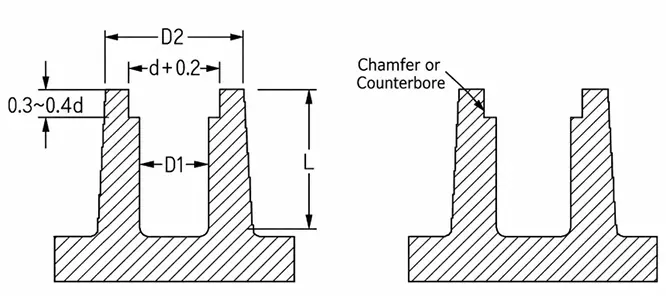
①内径はネジの種類とプラスチックの材質に合致している必要があります。小さすぎるとボスが割れる可能性があり、大きすぎるとネジのかみ合いが不十分になります。
②外径は、過度に厚い部分を作ることなく、十分な周方向強度を確保しなければならない。
③ ボス穴は、ネジが底付きするのを防ぐため、実際のネジのかみ合い深さよりも少なくとも約0.5mm深くする必要があります。
④ 初期設計の参考として、有効ねじ込み長さは少なくとも公称ねじ径の約2倍であるべきです。
⑤ボス上部に面取りまたは皿穴を追加することで、挿入時のネジのガイドとなり、組み立て効率が向上し、穴の入り口周辺の損傷を軽減できます。
FAQ
Q1:プラスチック部品の設計後、金型流動解析は必ず必要ですか?
必ずしもそうとは限りません。金型流動解析は、大型部品、薄肉部品、複雑な流路、マルチゲート設計、または厳しい反り許容度が求められる部品に対してより有効です。
Q2:プラスチック部品のロゴや文字は、浮き彫りにするべきか、凹ませるべきか?
どちらの方法でも構いません。重要なのは、細かすぎたり深すぎたりする形状を避け、金型から適切に取り出すための十分な抜き勾配を設けることです。
Q3:透明なプラスチック部品には、他にどのような考慮事項がありますか?
フローマーク、ウェルドライン、エジェクタピンの位置、表面品質については、より厳密な管理が求められる。光学的な歪みを引き起こす可能性のある肉厚のばらつきも最小限に抑える必要がある。
Q4:金属インサートはどのような場合に使用すべきですか?
接合部に高い締め付け力が必要な場合、繰り返し組み立てと分解が必要な場合、またはねじの耐久性が高い場合、一般的に金属インサートが好まれます。
Q5:3Dプリントされた試作品を使用して、射出成形部品の強度を直接検証することは可能ですか?
完全に同じというわけではありません。3Dプリンティングは寸法、組み立て、構造概念の確認には役立ちますが、その材料特性、造形方向、内部構造は最終的な射出成形部品とは異なります。