
RJCmold インサート成形機能
これらのガイドラインは、部品の製造性の向上、リードタイムの短縮、部品の美観の向上に役立ちます。次の標準的な設計上の考慮事項を確認できます。
| 規格 | メートル単位 | インペリアル単位 |
|---|---|---|
| 最大部品サイズ | 800 1000××400mm | 31.50×39.37×15.75インチ。 |
| 最小部品サイズ | 2 2××2mm | 0.08×0.08×0.08インチ。 |
| 基板の肉厚 | 0.5から3mmへ | 0.20 ~ 0.12 インチ |
| 公差 | +/- 0.025 mm | +/- 0.00098 インチ |
| インサート | インサートにはメスとオスがあります。 どちらも製品の外観と実用性を向上させることができます。 | |
| 金型の検証 | 量産前にT0、T1、T2サンプルを提供 | |
| 検査と認証のオプション | 初品検査、ISO 9001、ISO 13485 | |
| リードタイム | 金型製作からサンプル納品まで:15~45営業日 |
インサート成形材料
部品の強度、耐熱性、電気的特性、性能要件に基づいて、一般的に使用されているエンジニアリングプラスチックや金属インサートからお選びください。
一般的なインサート成形用途
以下に、一般的なインサート成形用途例をいくつかご紹介します。その他の特注用途については、お気軽にお問い合わせください。
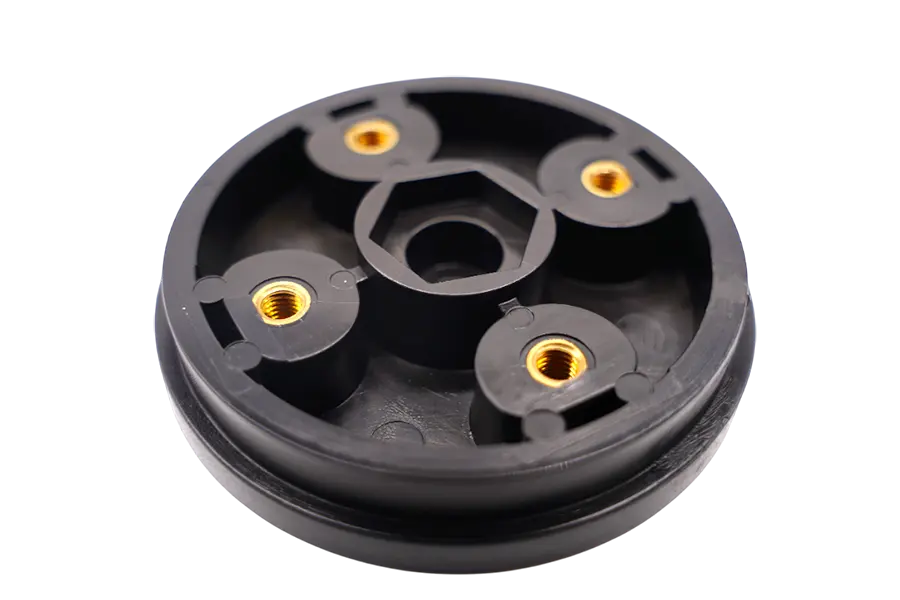 成形部品を挿入する
ねじ込みインサート
繰り返し締め付けに耐え、引き抜き強度を高めるための耐久性のある金属ねじ。
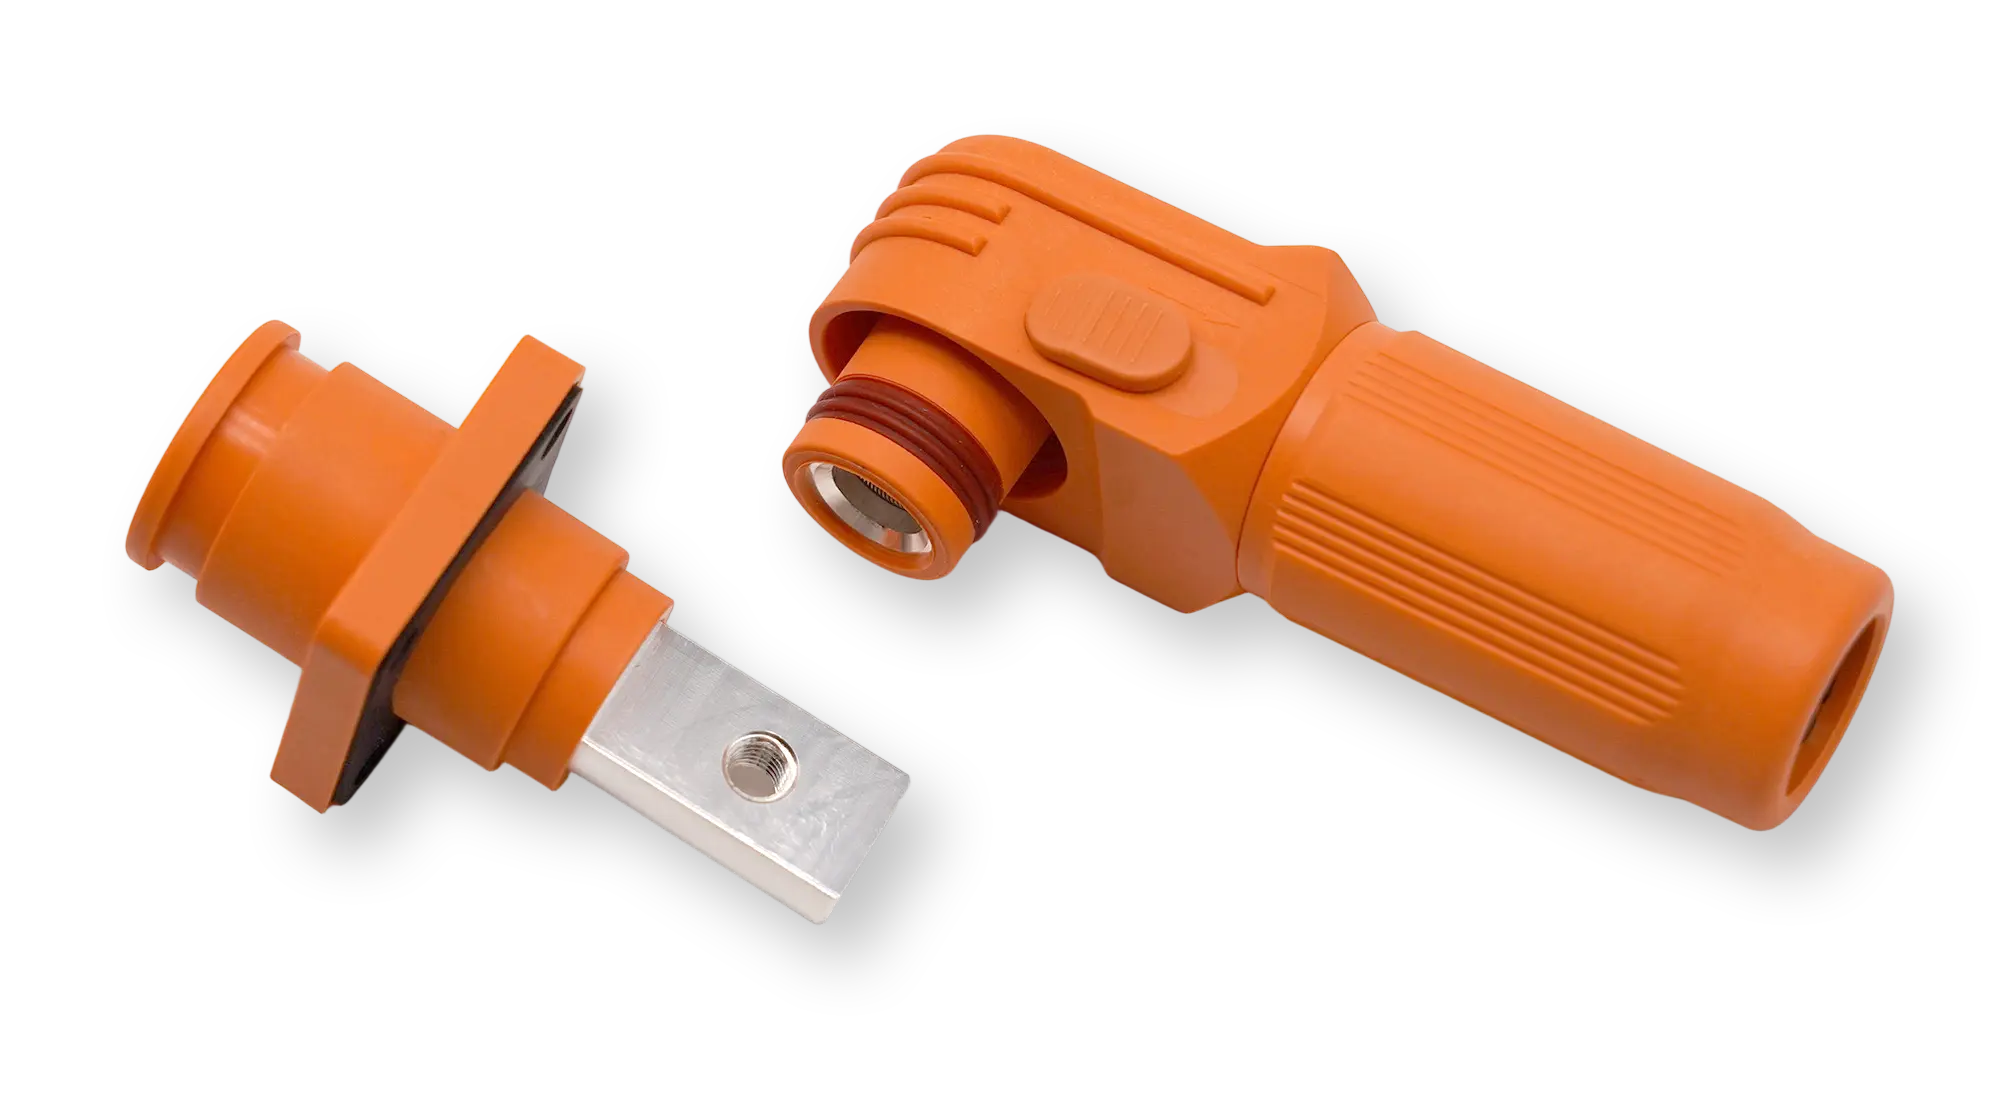
コネクタと端子
電気的に絶縁された筐体に一体化された金属接点および端子。
ブッシングとベアリング
耐摩耗性に優れた金属インサートをプラスチック製のジョイントや可動部品に成形したもの。
ピンとシャフト
位置合わせ、回転、荷重伝達のために精密に配置された金属部品。
インサート成形部品
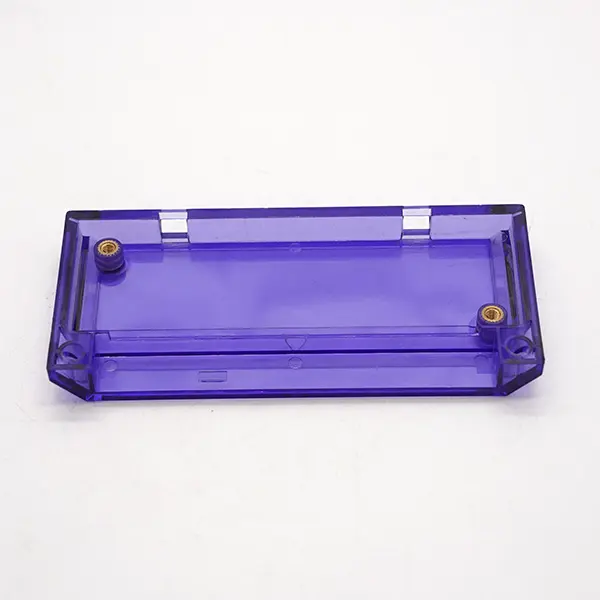
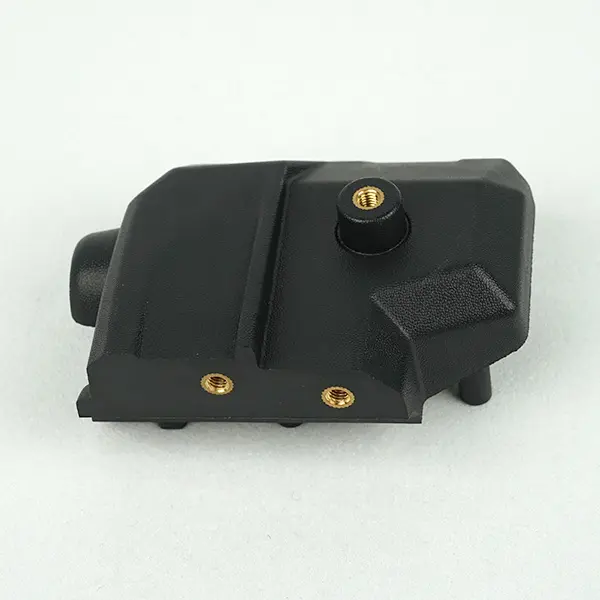
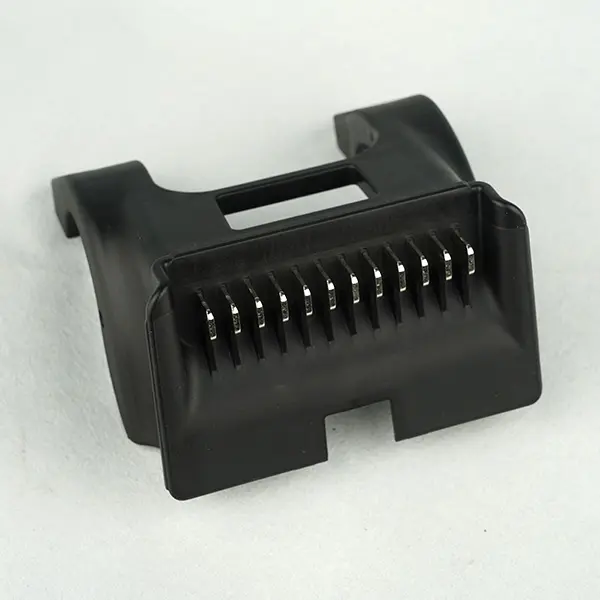
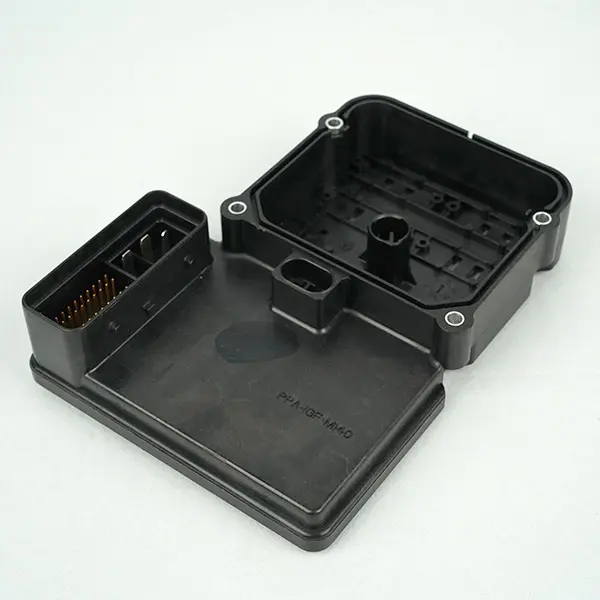
インサート成形のメリット
インサート成形は、金属とプラスチックを一体成形することで、製造工程を簡素化すると同時に、耐久性と性能を向上させる。
二次組立工程を排除する
インサートは成形時に一体化されるため、個別の組み立て工程や締結作業が削減されます。
生産コストを削減
量産においては、人件費、組み立て費、締結費の削減により、金型費やセットアップ費の増加を相殺できる可能性がある。
サイズと重量を削減する
戦略的に配置された金属インサートにより、同等のオールメタル設計よりも軽量でコンパクトな部品が実現する。
耐久性と信頼性を向上させる
金属製のインサートは、耐久性のあるねじ山と強化された接続部を提供し、繰り返し使用時の摩耗を軽減します。
ストレスの高いエリアを強化する
埋め込み式インサートは、部品全体を金属製にすることなく、重要な荷重支持点を強化する。
インサート成形とオーバーモールディング
どちらのプロセスも複数の材料を組み合わせるが、金型に何を入れるか、そして完成品をどのように製造するかという点で異なる。
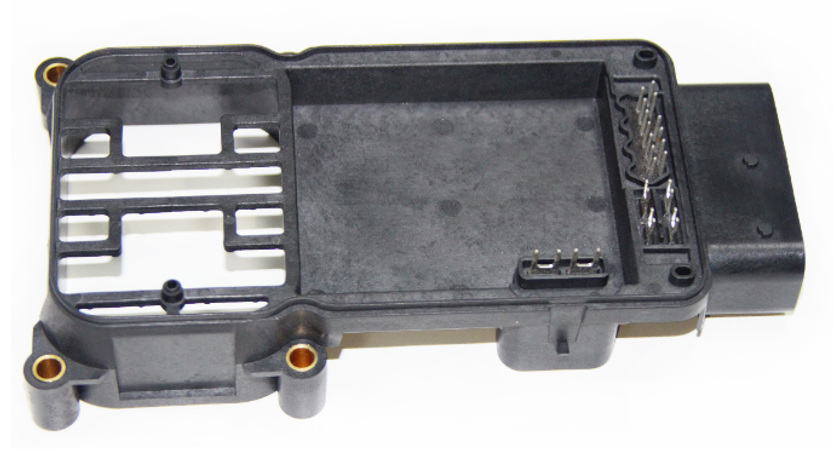
インサート成形
あらかじめ位置決めされた金属または剛性部品を金型内に配置し、その周囲にプラスチックを成形して一体型の部品を作成する。
一般的な用途:ねじ込みインサート、電気接点、端子、および強化接続点。
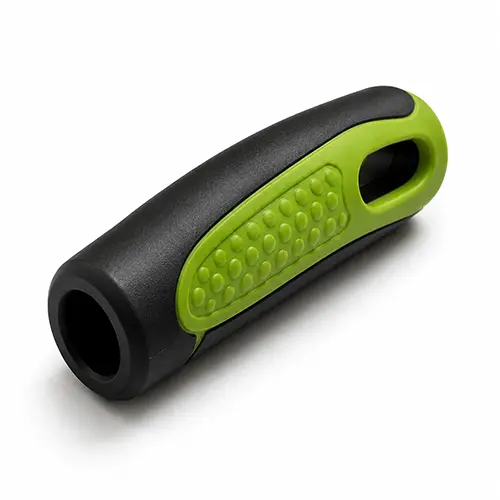
オーバーモールディング
既存の基材の上に、機能性または触感に優れた外層を追加するために、2つ目のプラスチックまたはエラストマー材料を成形する。
一般的な用途:ソフトタッチグリップ、シーリング、クッション材、断熱材、衝撃保護材。
よくある質問
インサート成形プロセス、自動化、生産量、コスト、リードタイム、そして従来の射出成形との違いに関するよくある質問への回答をご覧ください。
インサート成形とは、金属などの成形済みインサートを金型に挿入し、溶融プラスチックで囲む製造プロセスです。一般的なインサートには、ねじ付きブッシング、端子、ピン、電子部品などがあります。このプロセスでは、異なる材料を一体化することで、組み立て工程を削減しつつ、強度と機能性を向上させることができます。
従来の射出成形では、溶融したプラスチックを空の金型に注入してプラスチック部品を製造します。一方、インサート成形では、プラスチックを注入する前に金型内に金属または成形済みの部品を配置し、インサートとプラスチックを一体化させます。これにより、部品点数と組み立て工程を削減できるだけでなく、接合強度と寸法安定性を向上させることができます。
はい。大量生産プロジェクトの場合、ロボットや自動供給システムを使用することで、インサートの装填と位置決め、完成品の取り出し、連続生産のサポートが可能になります。これにより、サイクルタイムが短縮され、品質の一貫性が向上します。一方、少量生産プロジェクトや複雑なインサートを備えた部品の場合は、手動によるインサート装填の方が経済的な場合が多くあります。
はい。少量生産プロジェクトでは、簡素化された金型と手動によるインサート装填を用いることで、自動化への初期投資を削減できます。ただし、インサート成形には射出成形金型が必要となるため、費用対効果は部品の複雑さ、金型コスト、注文数量、および将来の生産要件によって異なります。
インサート成形のコストは、部品設計、金型の複雑さ、プラスチック材料、インサートの種類、生産量、自動化レベルによって異なります。インサートの位置決め公差、表面処理、寸法要件、および試験手順も最終価格に影響を与える可能性があります。一般的に、生産量が多いほど部品あたりのコストは低くなります。
リードタイムは、部品の複雑さ、金型設計、材料選定、インサートの入手可能性によって異なります。初期段階には通常、設計レビュー、金型製造、金型試作、サンプル承認が含まれます。金型とサンプルが承認され次第、生産を開始できます。既製のインサートを使用するシンプルなプロジェクトは、複雑な金型やカスタムインサートを必要とするプロジェクトよりも、通常、所要時間が短くなります。