射出圧力はプラスチック射出成形プロセスにおいて重要な役割を果たし、最終製品の品質、均一性、特性に影響を与えます。以下に、射出圧力が製品に及ぼす影響についていくつか説明します。
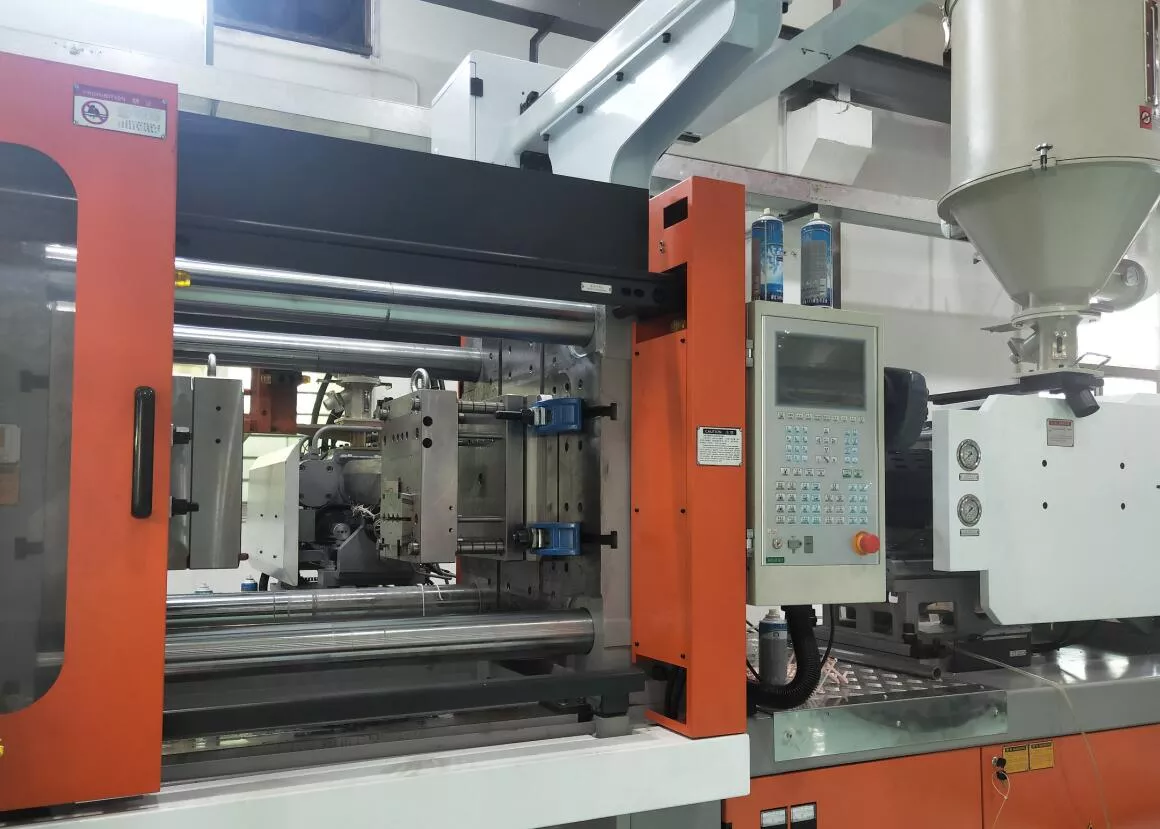
材料充填率と流量:射出圧力が高いほど、溶融プラスチックが金型キャビティに速く均一に流れ込みます。これにより、複雑な形状や薄肉部への充填が改善され、充填不足やエアトラップの可能性が低減されます。金型テストでは、通常、低い射出圧力を使用してプラスチックがキャビティにどのように充填されるかを確認します。フローマークによって、ランナーが速く流れる場所やウェルドラインの位置がわかります。その後、圧力を段階的に上げていき、最終的に完全に充填された製品を得ます。エンジニアチームとQCチームは、サンプルを検査/測定し、レポートとサンプルを分析して、テストサンプルの問題を解決します。
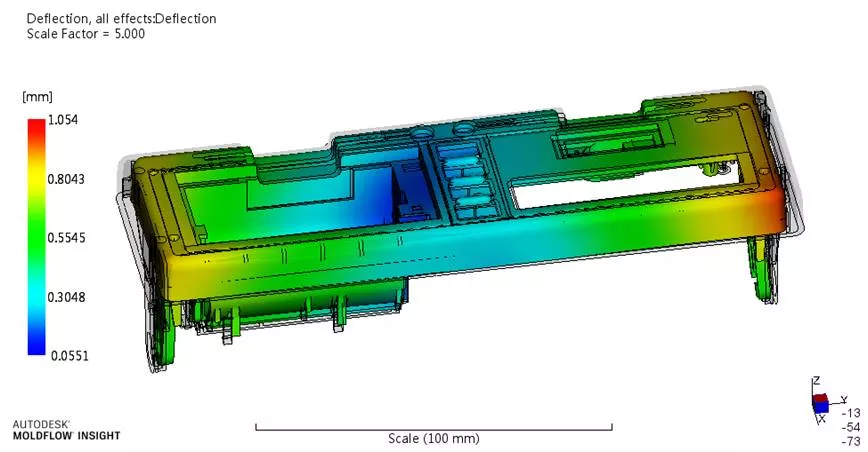
部品の密度と強度:射出圧力が高いほどプラスチック材料の圧縮効率が向上し、部品密度が高まり、ひいては部品強度も向上する可能性があります。これは、構造的な完全性が求められる部品にとって特に重要です。一部の製品には重量制限があるため、圧力を過度に上げることはできません。通常、これらの製品は高い要求水準を満たす必要があるため、射出圧力を高くすればするほど良いというわけではなく、適切な圧力設定が非常に重要であり、他の問題の発生も回避できます。
製品表面仕上げ:射出圧力は、材料と金型表面との接触に影響します。圧力が高いほど金型の細部がより忠実に再現され、最終製品の表面仕上げがより滑らかで正確になります。また、射出圧力はフローマークやヒケにも影響するため、圧力調整はこれらのマークを改善する一つの方法です。
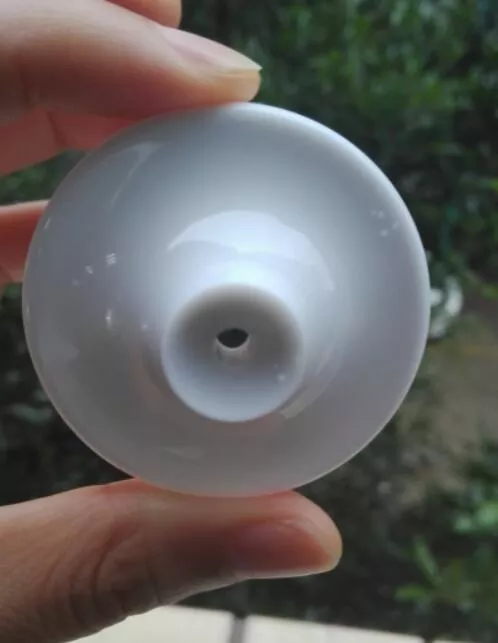
製品の寸法精度:適切な射出圧力制御は、部品寸法のばらつきを最小限に抑え、寸法精度を向上させるのに役立ちます。これは、他の部品と嵌合または相互作用する必要のある部品にとって非常に重要です。射出圧力を上げると最終製品の寸法が大きくなる可能性があります。これは、寸法を公差要件に合わせるための一般的な方法です。この方法で達成できない場合は、金型の変更や設計変更など、他の方法を検討する必要があります。したがって、最適な射出圧力をテストし、将来の生産のためにデータを記録してください。
反りや収縮:しかし、射出圧力が高すぎると、部品内部の応力が増加し、冷却・凝固時に反りや寸法誤差が生じる可能性があります。これらの問題を軽減するには、圧力と冷却時間のバランスを取ることが重要です。
材料選定:材料によって粘度や流動特性が異なります。射出圧力を調整することで、様々な材料に適した成形プロセスを最適化し、適切な流動性、冷却、そして成形品の品質を確保できます。
サイクルタイム:射出圧力を高くすると充填時間が短縮され、各部品のサイクルタイム全体を短縮できる可能性があります。ただし、品質上の問題を避けるため、冷却時間などの他の要素とのバランスを考慮する必要があります。
エネルギー消費:一般的に、より高い射出圧力で運転すると、油圧動力の需要が増加するため、より多くのエネルギーが必要になります。圧力、サイクルタイム、エネルギー消費の適切なバランスを見つけることが、費用対効果の高い生産にとって不可欠です。
金型修理とメンテナンス:非常に高い射出圧力で継続的に運転すると、射出成形金型および関連機械の摩耗が加速する可能性があります。これにより、メンテナンスの頻度が増加し、生産停止時間が長くなる可能性があります。したがって、高圧は金型や生産工程にもリスクをもたらします。
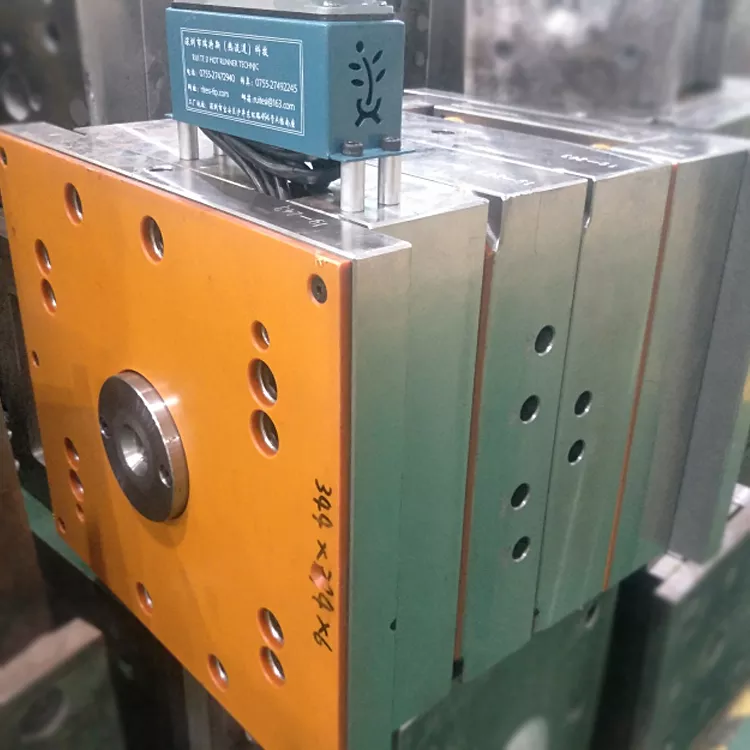
ゲート:各材料および部品設計には射出成形用のゲートがあります。ゲートのサイズと種類は射出圧力に影響を与え、最終製品の品質やサイクルタイムにも影響します。
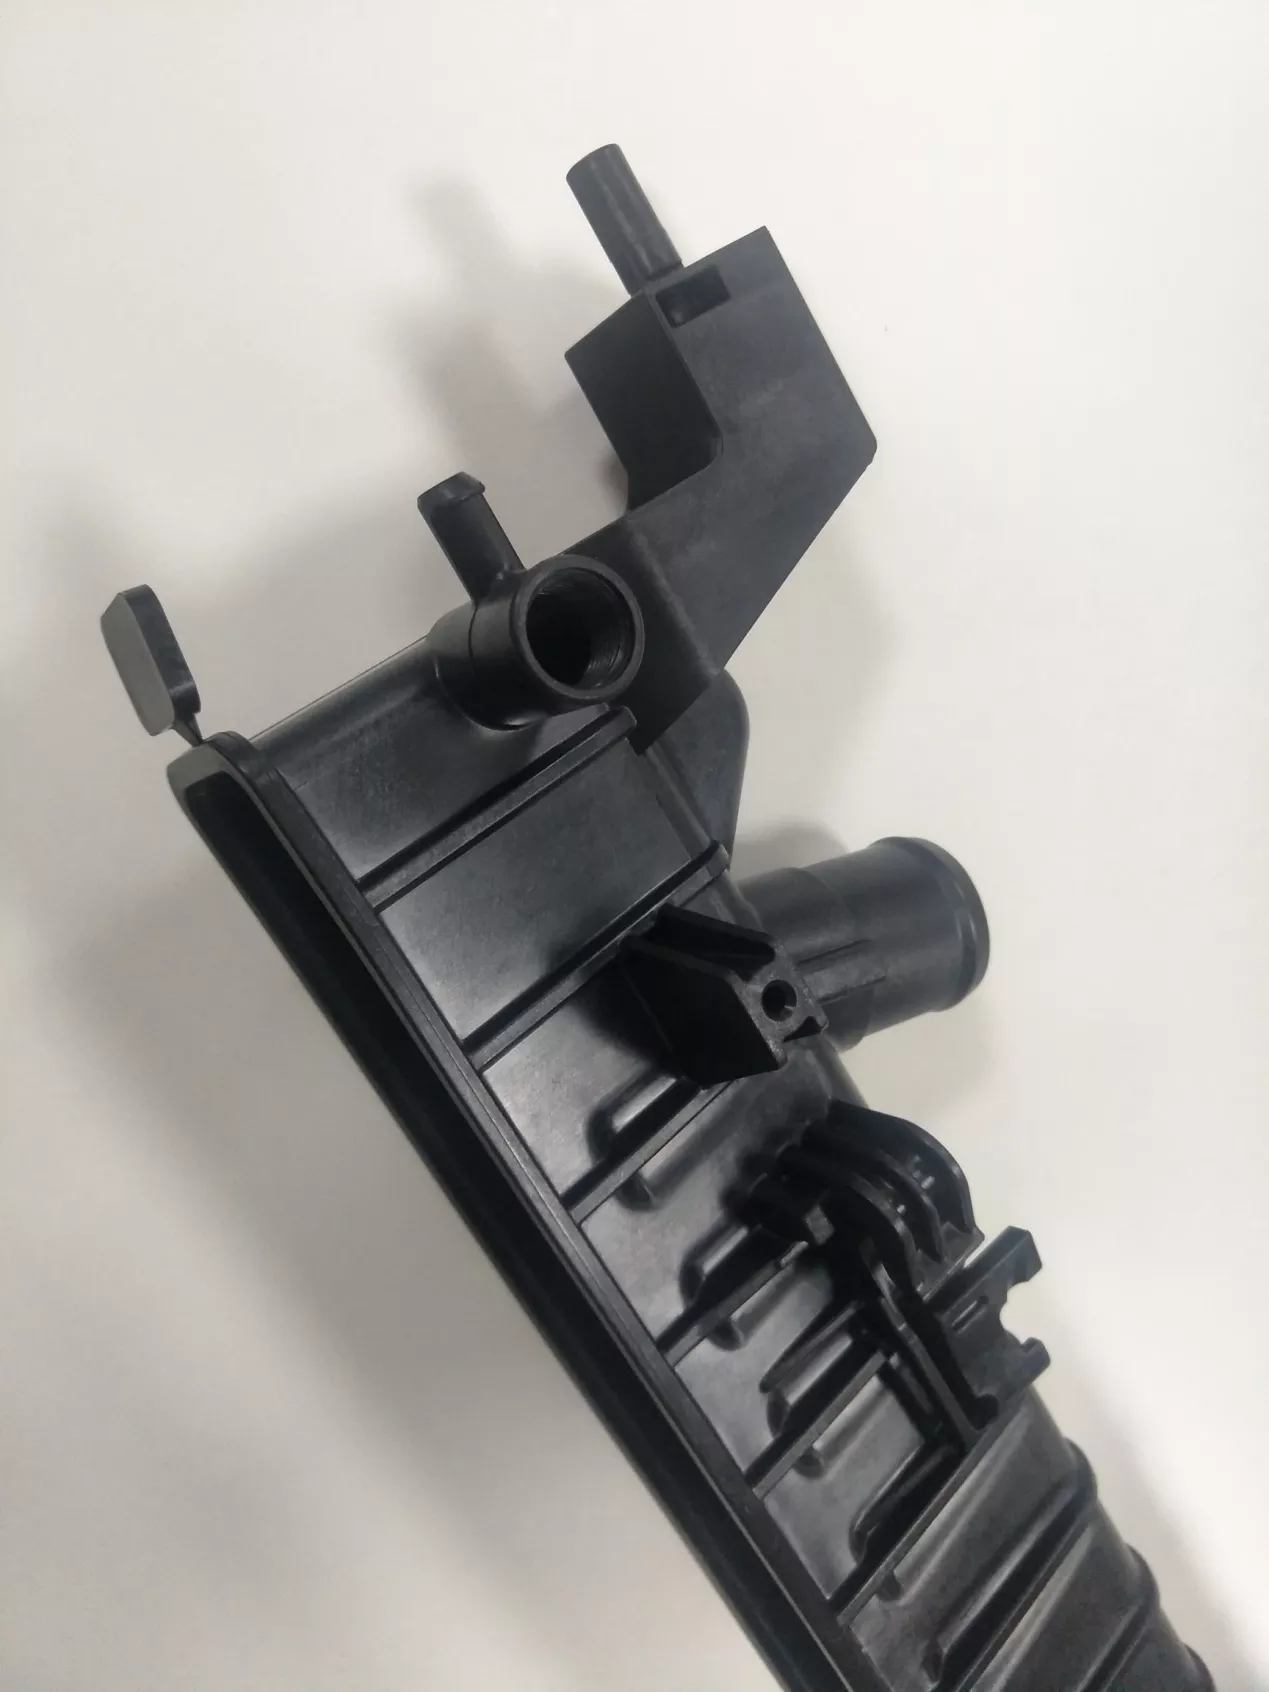
射出圧力は、製品の品質、材料の挙動、射出成形プロセスの全体的な効率に大きく影響します。 メーカーは、部品の特定の要件、選択した材料、および望ましい生産結果に基づいて、射出圧力を慎重に調整および監視する必要があります。