
Definitie en productieproces van spuitgieten
Spuitgieten is een vormproces waarbij gesmolten kunststofmateriaal in een gesloten matrijs wordt geïnjecteerd. Na afkoeling en stolling ontstaat een kunststofproduct met de vorm van de matrijs.
Het productieproces: Toevoer van materiaal (inclusief drogen: Omdat vocht of vluchtige stoffen in de grondstoffen luchtbellen kunnen veroorzaken, worden de materialen gedroogd bij 80-120 °C gedurende 2-4 uur vóór het spuitgieten. Om de benutting van de apparatuur te optimaliseren, zijn veel fabrikanten overgestapt van het drogen van materialen in spuitgietmachines naar gecentraliseerde droogsystemen die de gedroogde materialen automatisch naar de bijbehorende machines transporteren), smelten , spuitgieten , koelen , ontvormen , verwijderen van het onderdeel en sluiten van de matrijs . Gedurende het gehele kunststofspuitgietproces is de koeltijd een cruciaal controlepunt. Welke invloed heeft een te lange of te korte koeltijd op de productkwaliteit?
Invloed van de afkoeltijd op de injectiekwaliteit en -efficiëntie
Binnen de volledige spuitgietcyclus, van het sluiten van de matrijs tot het sluiten van de volgende matrijs, neemt de fase van het handhaven van de injectiedruk 10-20% van de tijd in beslag, de afkoelingsfase 60-80% , de ontvormingsfase 5-15% en de fase van het verwijderen van het onderdeel en het sluiten van de matrijs 5-10%.
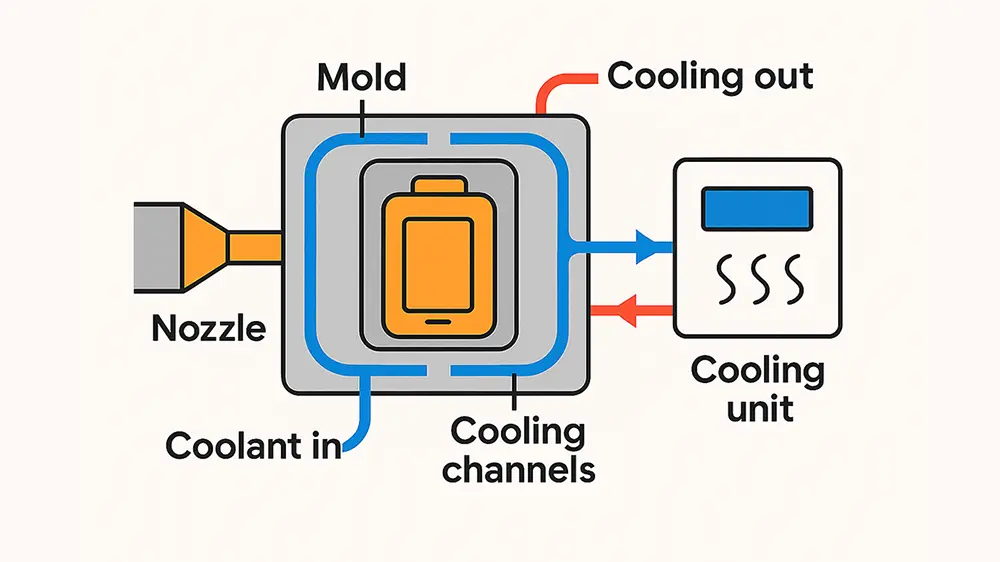
Het afkoelingsproces omvat het koelsysteem van de matrijs dat de warmte van het gesmolten plastic afvoert, waardoor het plastic van een vloeibare naar een glasachtige of kristallijne toestand overgaat. Deze stolling vormt de gewenste vorm en ontwikkelt de mechanische eigenschappen. Omdat de afkoelingsfase meer dan de helft van de spuitgietcyclus beslaat, heeft deze een aanzienlijke invloed op de dimensionale nauwkeurigheid, de oppervlaktekwaliteit en de mechanische eigenschappen van het product. Het beïnvloedt ook de productie-efficiëntie, waardoor het noodzakelijk is om een optimaal evenwichtspunt te vinden tussen een hoge productiesnelheid en een grondige koeling.
I. Gevolgen van onvoldoende koeling
1. Defecten aan het uiterlijk van het product
Een onvoldoende afkoeltijd voorkomt volledige stolling van het gesmolten materiaal, waardoor het materiaal blijft plakken tijdens het ontvormen en er oppervlaktedefecten ontstaan zoals krassen, strepen, rimpels, een ongelijkmatige glans of een waas op transparante onderdelen.
Een voorbeeld hiervan is een bedrijf uit Shenzhen dat transparante afdekkingen voor de Europese markt produceert van polycarbonaat (PC). Tijdens het spuitgieten van de onderdelen ontstond er een waasachtig uiterlijk op het oppervlak van de transparante behuizing toen de afkoeltijd was ingesteld op 18.8 seconden. Analyse wees uit dat de afkoeltijd onvoldoende was voor dit complexe product. Na aanpassing van de afkoeltijd naar 19.8 seconden bereikten de geproduceerde onderdelen een goede transparantie en voldeden ze aan de kwaliteitsnormen.
2. Afwijking in dimensionale nauwkeurigheid
Onvoldoende afkoeltijd verhindert volledige afkoeling en krimp, waardoor na het ontvormen verdere vervorming optreedt. Dit leidt tot maatafwijkingen, krimpverschijnselen, kromtrekking en andere kwaliteitsproblemen.
3. Verminderde mechanische eigenschappen
Korte afkoeltijden leiden tot ongelijkmatige kristallisatie in kunststoffen (bijv. PP, PA) of een ongeordende oriëntatie van de moleculaire ketens. Dit vermindert de treksterkte, slagvastheid en hittebestendigheid, en verhoogt de broosheid.
4. Moeilijk te ontvormen en braamdefecten
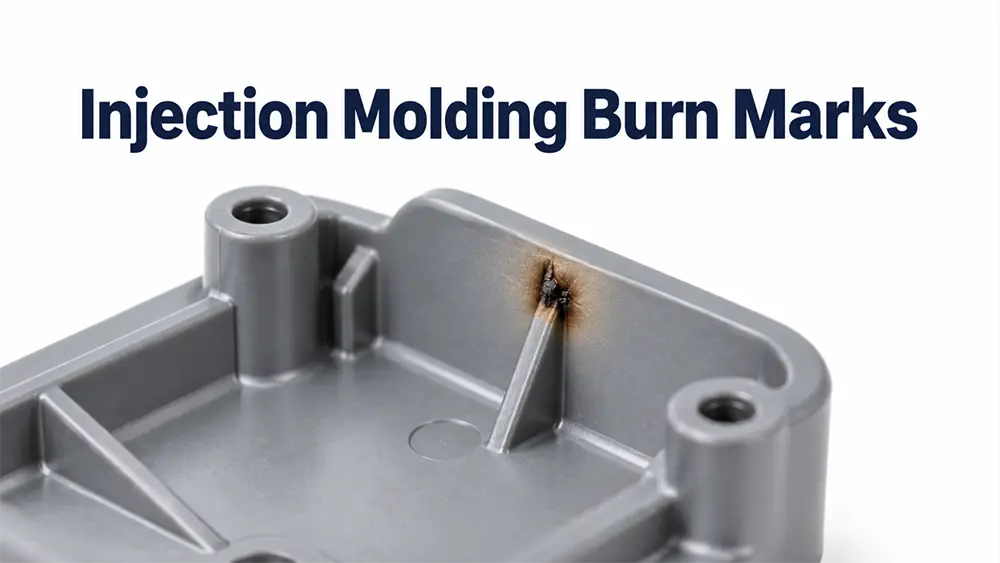
Onvoldoende sterkte tijdens het ontvormen van onvolledig gestolde smelt kan leiden tot scheuren of verkleuring. Tegelijkertijd zorgt onvolledige afkoeling en uitharding van de smelt ervoor dat deze onder injectiedruk door openingen in de mal stroomt, waardoor braamvorming optreedt.
II. Effecten van een te lange afkoeltijd
1. Vormhechting en andere kwaliteitsgebreken
Materialen zoals PVC en TPU kunnen door moleculaire adsorptie aan mallen blijven kleven tijdens langdurig contact met mallen bij lage temperaturen. Kunststofoppervlakken zijn bij lage temperaturen gevoelig voor defecten zoals een doffe glans en scheuren.
Een bedrijf uit Shenzhen dat PVC-afdichtingsstrips voor binnengebruik produceert voor de Zuid-Amerikaanse markt (wanddikte: 1.8 mm, matrijstemperatuur: 28 °C) ondervond bijvoorbeeld dat de strips aan elkaar kleefden bij een ingestelde afkoeltijd van 15 seconden. Analyse wees uit dat de afkoeltijd te lang was. Nadat de afkoeltijd was aangepast naar 13 seconden, verdween het kleefprobleem tijdens de verdere productie.
2. Verhoogde productie en consumptie
Langdurig gebruik van het matrijskoelsysteem verbruikt meer koelwater of andere koelenergie, waardoor de productiekosten en het verbruik toenemen.
3. Verminderde productie-efficiëntie en verspilde capaciteit
Vanuit het perspectief van de cyclustijd beslaat de afkoelfase, waarin het gesmolten materiaal stolt nadat het in de matrijs is geïnjecteerd, ongeveer 60% tot 80% van de totale spuitgietcyclus. Als de afkoeltijd 60% van de injectiecyclus uitmaakt, zou een extra 6 seconden per matrijs de productie-efficiëntie met bijna 6% verminderen.
III. Factoren die de afkoeltijd beïnvloeden
1. Koelsysteem
Gangbare koelsystemen zijn watergekoelde, oliegekoelde en luchtgekoelde systemen. Ingebouwde koelkanalen worden ontworpen als rechte, gebogen of gaasvormige patronen, afhankelijk van de productgeometrie. Om efficiënter te koelen en de koeltijd te verkorten, worden complexe koelsystemen in matrijsvormen ontworpen met conforme koelkanalen. Hierdoor komt het koelmedium direct in contact met het product, wat zorgt voor een uniforme koeling en kwaliteitsgebreken zoals kromtrekken en vervorming vermindert. Deze aanpak kan de koeltijd met 30-50% verkorten en de koelefficiëntie verbeteren. Tijdens de koelfase van spuitgieten moet de matrijstemperatuur worden aangepast aan het type kunststofmateriaal – bijvoorbeeld 40-60 °C voor ABS en 80-120 °C voor PC.
2. Eigenschappen van kunststofmaterialen
Verschillende kunststoffen hebben uiteenlopende smeltpunten . Kristallijne materialen zoals PP, PE en PA vereisen langere afkoeltijden om volledige kristallisatie te garanderen – PP smelt bijvoorbeeld bij ongeveer 167 °C. Niet-kristallijne materialen zoals ABS, PC en PMMA hebben lagere smeltpunten en snellere afkoeltijden – ABS smelt bijvoorbeeld bij ongeveer 105 °C, terwijl PC smelt bij 150 °C. In de praktijk moeten de spuitgiettemperaturen 10-50 °C hoger zijn dan het smeltpunt. Zo worden de spuitgiettemperaturen voor PP doorgaans ingesteld tussen 180 en 220 °C.
De thermische geleidbaarheid van kunststoffen beïnvloedt ook de afkoeltijd. Materialen met een hoge thermische geleidbaarheid transporteren warmte sneller naar de mal, waardoor de afkoelfase korter is; materialen met een lage thermische geleidbaarheid koelen langzamer af en vereisen langere uithardingstijden om vormvastheid en oppervlaktekwaliteit te garanderen.
3. Productstructuur
Producten met complexere vormen en een grotere wanddikte (of verstevigingsribben) vereisen relatief langere afkoeltijden. Omgekeerd hebben producten met dunne wanden en een eenvoudige structuur relatief kortere afkoeltijden.
Samenvatting
Bij spuitgieten is de afkoeltijd een cruciale parameter die de productkwaliteit beïnvloedt en een belangrijke variabele die de productie-efficiëntie bepaalt. Alleen door een grondig begrip van de relatie tussen materiaaleigenschappen, productstructuur en het ontwerp van het matrijskoelsysteem kan de optimale afkoeltijd worden bepaald om de koelprestaties te verbeteren en zo een combinatie van stabiele kwaliteit en hoogefficiënte productie te bereiken.