
Het ontwerp van kunststofonderdelen heeft directe invloed op de productprestaties, het spuitgietproces , de matrijsconstructie en de productiekosten. Door in een vroeg stadium van het ontwerp rekening te houden met belangrijke factoren zoals wanddikte, sterkte, lossingshoek en assemblage, kunnen kostbare matrijsaanpassingen en productierisico's in een later stadium worden verminderd.
1. Wanddikte ontwerp
Als de wand te dun is, kan het gesmolten plastic de holte moeilijk vullen, wat kan leiden tot onvolledige vulling, onvoldoende sterkte en vervorming. Een te dikke wand daarentegen verhoogt het materiaalverbruik en de afkoeltijd, en vergroot het risico op krimp en interne holtes.
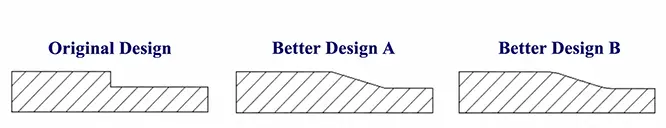
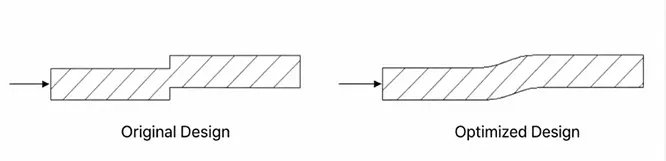
De wanddikte van een kunststof onderdeel moet zo uniform mogelijk zijn . Wanneer verschillende diktes nodig zijn, gebruik dan geleidelijke overgangen in plaats van abrupte veranderingen.
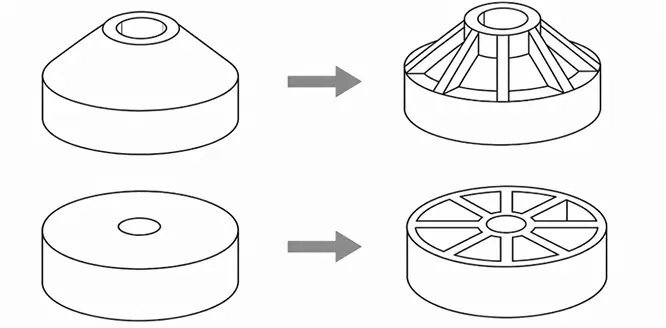
Te dikke plaatselijke gedeelten kunnen worden geoptimaliseerd door ze uit te hollen, kernelementen te gebruiken of ribben toe te voegen.
Voor meer informatie over het ontwerpen van wanddiktes, zie: https://rjcmold.com/guides/wall-thickness-design/
2. Afronding en scherpe hoekontwerp
Onnodig scherpe hoeken moeten bij kunststof onderdelen worden vermeden, vooral bij veranderingen in de smeltstroomrichting en waar twee onderdelen samenkomen . Scherpe binnenhoeken beperken niet alleen de materiaalstroom, maar creëren ook spanningsconcentraties, waardoor het onderdeel onder belasting eerder kan scheuren.
De scheidingslijnen vormen echter een uitzondering . Bij sommige matrijsranden kan het behouden van een scherpe hoek van 90 graden een schoner en betrouwbaarder afsluitvlak opleveren.
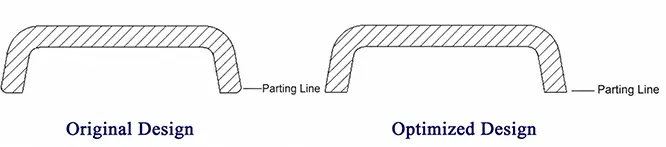
Voor meer informatie over het ontwerpen van afgeronde hoeken, zie: https://rjcmold.com/guides/fillet-design-guide/
3. Ontwerp van de trekhoek
Oppervlakken parallel aan de richting van de matrijsopening vereisen over het algemeen een lossingshoek, zodat het gevormde plastic de kern niet te stevig vastklemt tijdens het afkoelen en krimpen.
Voor gewone, gladde oppervlakken is een hellingshoek van 1°–2° meestal een praktisch uitgangspunt. Zelfs bij beperkte ruimte is het aan te raden om waar mogelijk enige hellingshoek aan te brengen.
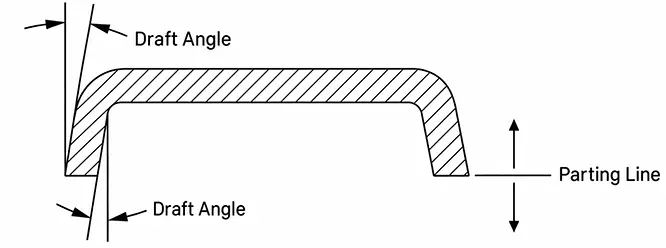
De vereiste hellingshoek is hoofdzakelijk afhankelijk van:
- Diepere gedeelten vereisen over het algemeen meer diepgang;
- Materialen met een hogere krimp vereisen mogelijk een ruimere lossingshoek;
- Voor diepere oppervlaktestructuren zijn grotere hellingshoeken nodig;
- Verschillende uitwerpmethoden en onderdeelgeometrieën hebben ook invloed op de benodigde lossingshoek.
Voor meer informatie over lossingshoeken, zie: https://rjcmold.com/guides/injection-molding-draft-angle/
4. Ribontwerp
Ribben verhogen de stijfheid van het onderdeel zonder dat een overmatige wanddikte nodig is. Belangrijke afmetingen om rekening mee te houden zijn de dikte, hoogte en afstand van de ribben, de wortelradius en de lossingshoek.
Als uitgangspunt is de dikte van de ribben doorgaans ongeveer 40%–60% van de nominale wanddikte, terwijl de hoogte van de ribben over het algemeen beperkt is tot ongeveer 2.5–3 keer de wanddikte. Te dikke ribben kunnen krimpverschijnselen op het tegenoverliggende oppervlak veroorzaken, terwijl te hoge ribben problemen met het vullen en uitwerpen kunnen opleveren. Houd ook rekening met het volgende:
- Zorg voor een vloeiende overgang bij de ribwortel om te voorkomen dat er te dikke gedeelten ontstaan;
- Breng een geschikte afschuining aan op de ribpunt om het risico op ingesloten lucht te verminderen;
- Plaats de ribben waar mogelijk in de richting van de smeltstroom van het plastic;
- Wanneer meer stijfheid vereist is, zijn meerdere ribben van de juiste afmetingen meestal beter dan één te dikke en te hoge rib.
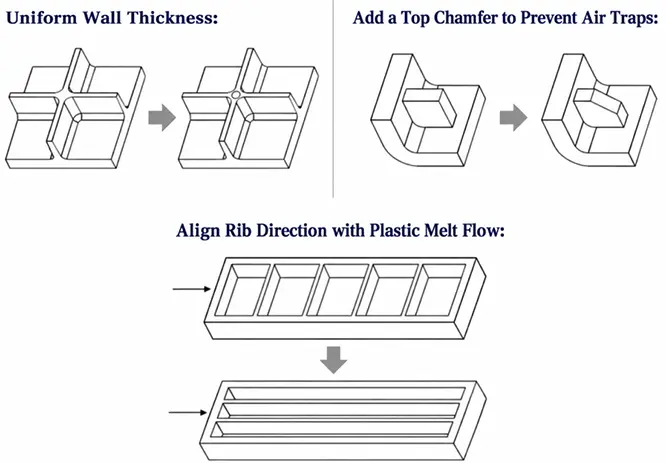
Voor meer informatie over het ontwerp van de ribben, zie: https://rjcmold.com/guides/rib-design-guide/
5. Baasontwerp
Bevestigingspunten worden voornamelijk gebruikt voor het vastschroeven, positioneren en monteren. Bij het ontwerp moet rekening worden gehouden met de buitendiameter, binnendiameter, hoogte, wanddikte, wortelradius en hellingshoek.
De bevestigingspunten moeten een redelijk uniforme wanddikte hebben en mogen niet als massieve, zware cilinders worden ontworpen. Ze moeten goed verbonden zijn met de hoofdstructuur. Een bevestigingspunt dicht bij een zijwand kan hiermee verbonden worden door middel van ribben, terwijl een geïsoleerd of relatief hoog bevestigingspunt kan worden ondersteund door ribben rondom de omtrek. Dit zorgt voor een betere sterkte dan simpelweg de wanddikte van het bevestigingspunt te vergroten en vermindert tevens het risico op krimpverschijnselen.
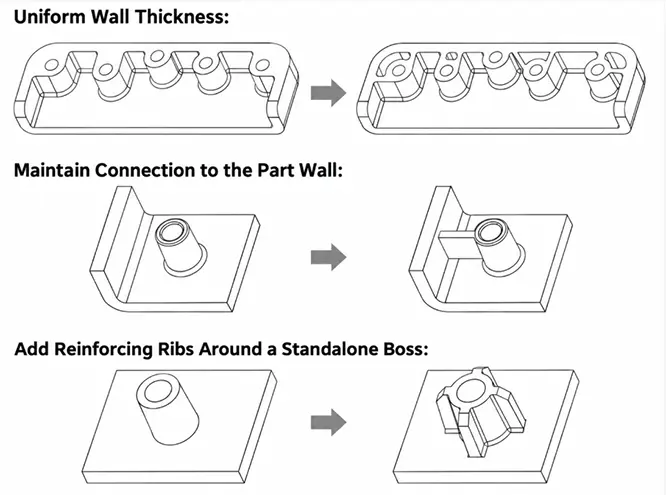
Voor meer informatie over het ontwerpen van eindbazen, zie: https://rjcmold.com/guides/boss-design-guide/
6. Ontwerp van gaten en openingen
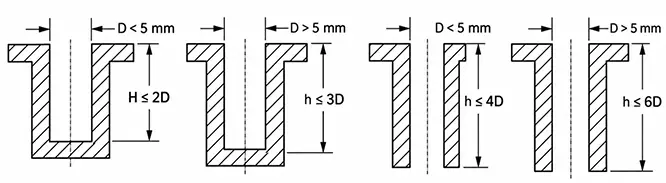
Gaten worden meestal gevormd door kernpennen in de matrijs. Hoe dieper en kleiner het gat, hoe groter de kans dat de kernpen doorbuigt onder de injectiedruk. Daarom moet de verhouding tussen diepte en diameter gecontroleerd worden.
Laten we de diameter van het gat D noemen . Als uitgangspunt voor het ontwerp:
Blind gat D < 5 mm: de diepte mag over het algemeen niet meer dan ongeveer 2D bedragen.
Blind gat D ≥ 5 mm: de diepte moet over het algemeen binnen ongeveer 3D blijven.
Doorvoergat D < 5 mm: de lengte kan over het algemeen binnen ongeveer 4D worden gehouden.
Doorvoergat D ≥ 5 mm: met goede ondersteuning aan beide uiteinden van de kernpen kan de lengte ongeveer 6D bedragen.
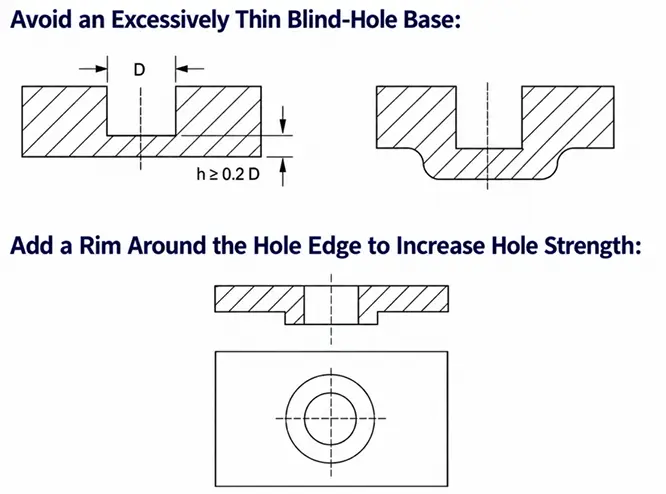
De bodemdikte van een blind gat moet bij voorkeur niet minder zijn dan ongeveer 0.2D.
Ook de locatie van het gat vereist aandacht:
Laat voldoende materiaal over tussen de gaten en tussen een gat en de rand van het onderdeel; gebruik als algemene richtlijn ten minste de grootste waarde van 2 keer de wanddikte of 2 keer de gatdiameter;
- Plaats gaten zoveel mogelijk uit de buurt van belangrijke dragende onderdelen;
- Voeg een flens of verdikking toe rond de belaste gaten om de plaatselijke sterkte te verbeteren;
- Lijn de gaten zoveel mogelijk uit met de richting van de matrijsopening om te voorkomen dat er gaten aan de zijkant ontstaan die geleiders nodig hebben.
7. Ontwerp van structurele sterkte
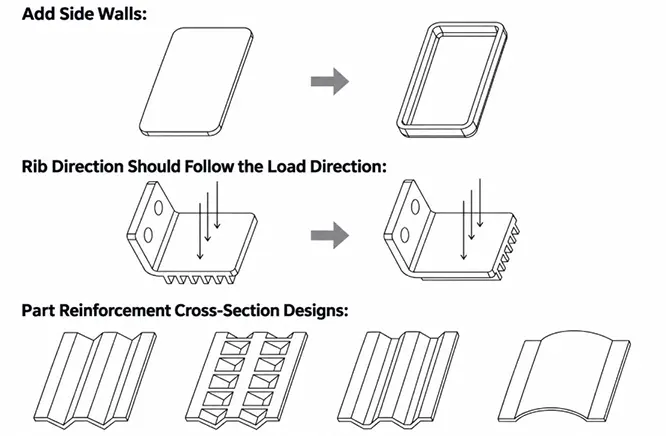
Het versterken van een onderdeel betekent niet simpelweg het vergroten van de wanddikte. In veel gevallen is het aanpassen van de structuur effectiever dan het toevoegen van materiaal.
Veelvoorkomende benaderingen zijn:
- Gebruik ribben in plaats van de totale wanddikte te vergroten en oriënteer ze in de richting van de primaire belasting;
- Gebruik meerdere ribben van de juiste grootte in plaats van één te dikke of te lange rib;
- Verhoog de stijfheid van het profiel met gebogen, geflensde, U-vormige of doosvormige elementen;
- Voeg zijwanden toe aan open gedeelten om de algehele stijfheid te verbeteren;
- Vermijd scherpe hoeken en abrupte veranderingen in de doorsnede om spanningsconcentratie te verminderen.
Als structurele optimalisatie nog steeds onvoldoende is om aan de sterkte- of stijfheidseisen te voldoen, kunnen glasvezelversterkte kunststoffen worden overwogen.
8. Uiterlijk ontwerp
Aspecten die met het uiterlijk te maken hebben, kunnen het beste tijdens de ontwerpfase worden aangepakt. Belangrijke aandachtspunten zijn onder meer:
Kies het juiste kunststofmateriaal: ABS is bijvoorbeeld zeer geschikt voor cosmetische onderdelen en gelakte componenten, PC wordt vaak gebruikt wanneer transparantie of een hoge slagvastheid vereist is, en PC/ABS wordt vaak gekozen voor behuizingen die zowel een fraai uiterlijk als robuustheid nodig hebben.
Voorkom krimpverschijnselen op cosmetische oppervlakken: Plaats geen te dikke nokken, ribben of andere materiaalzware elementen direct achter zichtbare oppervlakken.
Kies de locatie van de poort zorgvuldig: houd de poorten waar mogelijk uit de buurt van de belangrijkste cosmetische oppervlakken en houd tegelijkertijd rekening met de smeltstroom om vloeisporen en plaatselijke defecten te verminderen.
Gebruik decoratieve groeven: Decoratieve groeven of scheidingslijnen kunnen helpen om montageranden, scheidingslijnen en soortgelijke kenmerken visueel te camoufleren.
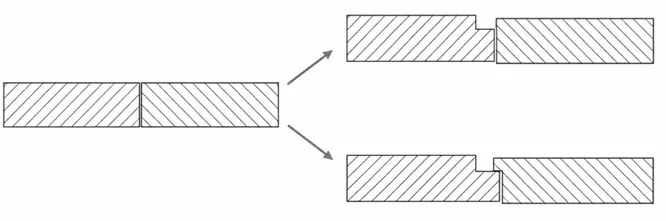
Beheers lasnaden: Optimaliseer eerst de positie van de aanspuitopening en de richting van de smeltstroom om lasnaden te minimaliseren. Als ze niet te vermijden zijn, kan het aanbrengen van een textuur of verf helpen om hun visuele impact te verminderen.
9. Kostengeoptimaliseerd ontwerp
Het verlagen van de kosten van kunststof onderdelen gaat niet alleen over het kiezen van een goedkoper materiaal. Het ontwerp zelf moet het materiaalgebruik, het aantal onderdelen en de complexiteit van de matrijs minimaliseren.
Ontwerp multifunctionele onderdelen: waar sterkte- en montage-eisen dit toelaten, kunnen klikverbindingen sommige schroeven of afzonderlijke bevestigingsmiddelen vervangen, waardoor zowel het aantal onderdelen als de montagehandelingen worden verminderd.
Verlaag de materiaalkosten: Verwijder plaatselijk dikke gedeelten door ze uit te hollen, of verlaag de wanddikte en voeg ribben toe om de stijfheid te behouden en tegelijkertijd het materiaalgebruik en de afkoeltijd te verlagen.
Vereenvoudig de geometrie van het onderdeel: minimaliseer onnodige ondersnijdingen, zijgaten en complexe kenmerken die anders geleiders, hefmechanismen of andere extra matrijsmechanismen zouden vereisen.
Vermijd te krappe toleranties: alleen afmetingen die direct van invloed zijn op de montage en de werking hoeven nauwkeurig gecontroleerd te worden. Aan andere afmetingen mogen geen onnodig strenge toleranties worden toegekend.
10. Ontwerp voor spuitgietbaarheid
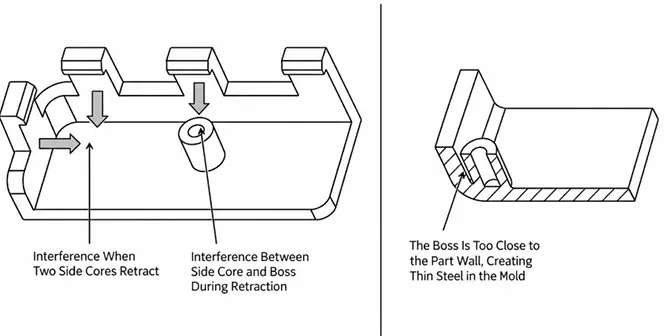
Een onderdeel dat in CAD ontworpen kan worden, is niet per se gemakkelijk te produceren. Als bijvoorbeeld klikverbindingen, ondersnijdingen of vergelijkbare onderdelen hefmechanismen of schuifmechanismen vereisen , moet er voldoende bewegingsruimte en speling voor deze matrijsmechanismen gereserveerd worden.
Een ander belangrijk aandachtspunt zijn de dunne stalen secties in de matrijs . Wanneer gaten, smalle sleuven, diepe ribben of aangrenzende kenmerken te dicht bij elkaar geplaatst zijn, blijft er slechts een zeer dun laagje matrijsstaal tussen over. Dergelijke gebieden zijn moeilijk te bewerken en hebben een grotere kans op vervorming of breuk tijdens de productie.
11. Kliksluiting
Een klikverbinding moet voldoende flexibel zijn om tijdens de montage vast te klikken, zonder zo sterk te vervormen dat hij breekt. Belangrijke ontwerpfactoren zijn onder meer:
Lengte, dikte, breedte, insteekdiepte, wortelradius en spanningsconcentratie van de klikverbinding, evenals montagespeling en werkelijke doorbuiging.
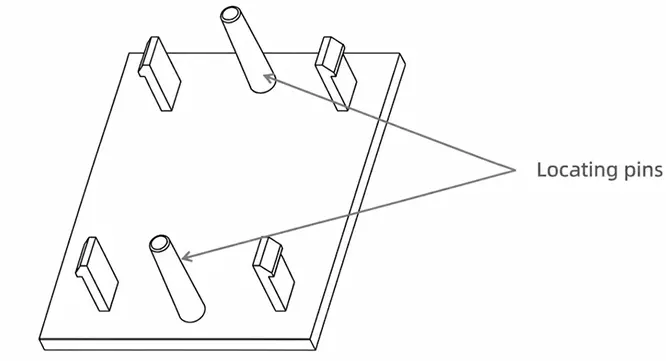
Vertrouw niet volledig op klikverbindingen voor de positionering. Er kunnen centreernokken, centreergaten of aansluitende randen worden toegevoegd, zodat de twee onderdelen eerst worden uitgelijnd en vervolgens door de klikverbindingen worden vergrendeld. Dit verbetert de montage en vermindert onnodige zijdelingse belastingen op de klikverbindingen.
Voor meer informatie over klikverbindingen, zie: https://rjcmold.com/guides/snap-fit-design/
12. Ontwerp van de bevestigingsassemblage
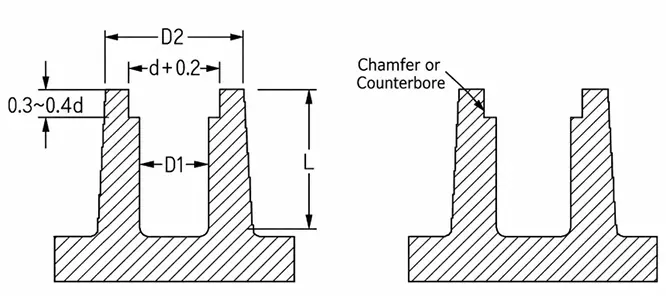
Bedenk eerst hoe vaak het product gemonteerd en gedemonteerd moet worden. Kunststof zelfborende schroeven kunnen worden gebruikt voor assemblages die permanent zijn of zelden worden geopend. Als herhaaldelijk onderhoud en demontage nodig zijn, zijn metalen schroefdraadinzetstukken over het algemeen geschikter.
Bij het ontwerpen van een eindbaas moet je op het volgende letten:
① De binnendiameter moet overeenkomen met het type schroef en het kunststofmateriaal. Als deze te klein is, kan de naaf splijten; als deze te groot is, zal de schroefdraad onvoldoende in elkaar grijpen.
② De buitendiameter moet voldoende ringsterkte bieden zonder een te dik profiel te creëren.
③ Het gat voor de montagebus moet minstens 0.5 mm dieper zijn dan de daadwerkelijke inschroefdiepte van de schroef om te voorkomen dat de schroef vastloopt.
④ Als uitgangspunt voor het ontwerp moet de effectieve schroefdraadlengte minstens ongeveer tweemaal de nominale schroefdiameter bedragen.
⑤ Aan de bovenkant van de verzonken rand kan een afschuining of verzonken rand worden aangebracht om de schroef tijdens het indraaien te geleiden, de montage-efficiëntie te verbeteren en schade rond de gatopening te verminderen.
FAQ
Vraag 1: Is een matrijsstroomanalyse altijd nodig nadat een kunststofonderdeel is ontworpen?
Niet altijd. Matrijsstroomanalyse is waardevoller voor grote onderdelen, dunwandige onderdelen, complexe stroompaden, ontwerpen met meerdere poorten of componenten met strenge eisen ten aanzien van kromtrekking.
Vraag 2: Moeten logo's en tekst op plastic onderdelen verhoogd of verzonken zijn?
Beide opties zijn mogelijk. Het belangrijkste is om te voorkomen dat de groeven te fijn of te diep worden en om voldoende lossingshoek te creëren voor een goede lossing uit de mal.
Vraag 3: Welke aanvullende aandachtspunten gelden voor transparante kunststof onderdelen?
Vloeistofsporen, lasnaden, de positie van de uitwerppennen en de oppervlaktekwaliteit vereisen een nauwkeurigere controle. Variaties in wanddikte die optische vervorming kunnen veroorzaken, moeten eveneens tot een minimum worden beperkt.
Vraag 4: Wanneer moeten metalen inzetstukken worden gebruikt?
Metalen inzetstukken hebben over het algemeen de voorkeur wanneer de verbinding een hogere aanhaalkracht vereist, herhaaldelijk gemonteerd en gedemonteerd moet worden, of een betere duurzaamheid van de schroefdraad nodig heeft.
Vraag 5: Kan een 3D-geprint prototype direct worden gebruikt om de sterkte van een spuitgietonderdeel te controleren?
Niet helemaal. 3D-printen is handig voor het controleren van afmetingen, assemblage en structurele concepten, maar de materiaaleigenschappen, printrichting en interne structuur verschillen van die van het uiteindelijke spuitgietonderdeel.