
O projeto de peças plásticas afeta diretamente o desempenho do produto, a moldagem por injeção , a construção do molde e o custo de produção. Abordar fatores-chave como espessura da parede, resistência, ângulo de saída e montagem logo na fase de projeto pode reduzir modificações dispendiosas no molde e riscos de produção posteriormente.
1. Projeto de espessura de parede
Se a parede for muito fina, o plástico fundido pode ter dificuldade em preencher a cavidade, o que pode levar a injeções incompletas, resistência insuficiente e deformação. Por outro lado, uma espessura de parede excessiva aumenta o consumo de material e o tempo de resfriamento, além de elevar o risco de marcas de afundamento e vazios internos.
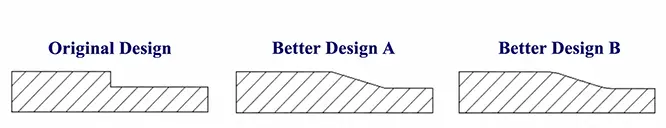
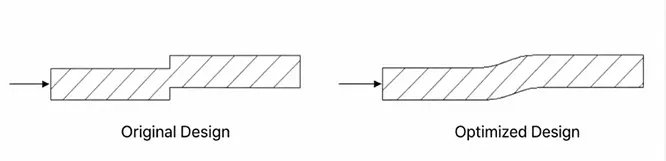
A espessura da parede de uma peça plástica deve ser mantida o mais uniforme possível . Quando forem necessárias espessuras diferentes, utilize transições graduais em vez de mudanças abruptas.
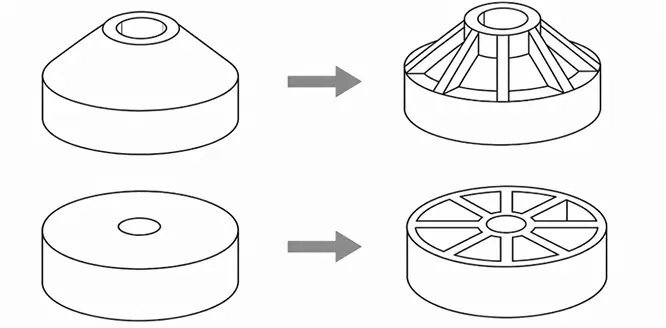
Seções locais excessivamente espessas podem ser otimizadas através da remoção de núcleos, utilizando características do núcleo ou adicionando nervuras.
Para obter mais detalhes sobre o dimensionamento da espessura da parede, consulte: https://rjcmold.com/guides/wall-thickness-design/
2. Design de Filete e Canto Vivo
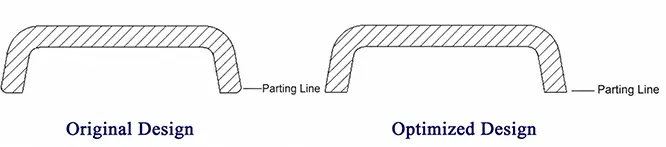
Em peças plásticas, devem-se evitar cantos vivos desnecessários, especialmente em mudanças na direção do fluxo de material fundido e em pontos de encontro entre duas estruturas . Cantos internos vivos não apenas restringem o fluxo do material, como também criam concentrações de tensão, tornando a peça mais propensa a rachaduras sob carga.
No entanto, as áreas de linha de partição são uma exceção . Em algumas bordas de separação do molde, manter um canto vivo de 90 graus pode proporcionar uma superfície de fechamento mais limpa e confiável.
Para obter mais detalhes sobre o design de filetes, consulte: https://rjcmold.com/guides/fillet-design-guide/
3. Projeto do Ângulo de Inclinação
Superfícies paralelas à direção de abertura do molde geralmente requerem um ângulo de inclinação para que o plástico moldado não se prenda ao núcleo com muita força à medida que esfria e encolhe.
Para superfícies lisas comuns, um ângulo de inclinação de 1° a 2° costuma ser um ponto de partida prático. Mesmo quando o espaço é limitado, deve-se garantir algum ângulo de inclinação sempre que possível.
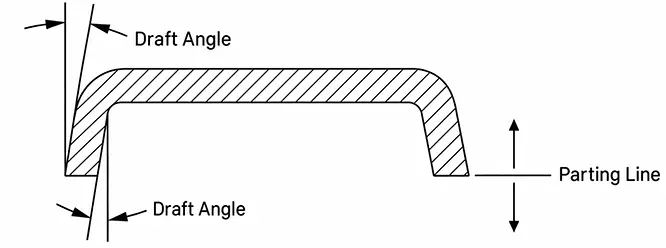
O ângulo de inclinação necessário depende principalmente de:
- As partes mais profundas geralmente exigem maior tiragem;
- Materiais com maior retração podem exigir um ângulo de inclinação mais amplo;
- Texturas de superfície mais profundas exigem ângulos de inclinação maiores;
- Diferentes métodos de ejeção e geometrias das peças também afetam o ângulo de saída necessário.
Para obter mais detalhes sobre ângulos de saída, consulte: https://rjcmold.com/guides/injection-molding-draft-angle/
4. Design de costela
As nervuras aumentam a rigidez da peça sem exigir uma espessura de parede excessiva. As principais dimensões a serem consideradas incluem a espessura, a altura, o espaçamento, o raio da raiz e o ângulo de inclinação das nervuras.
Como ponto de partida, a espessura das nervuras geralmente corresponde a cerca de 40% a 60% da espessura nominal da parede, enquanto a altura das nervuras é geralmente limitada a cerca de 2.5 a 3 vezes a espessura da parede. Nervuras muito espessas podem causar marcas de afundamento na superfície oposta, enquanto nervuras excessivamente altas podem causar problemas de enchimento e ejeção. Considere também o seguinte:
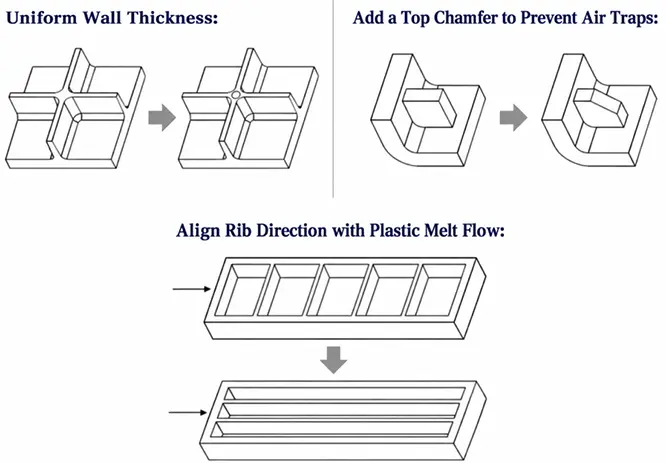
- Mantenha a transição da raiz da costela suave para evitar a criação de seções excessivamente espessas;
- Adicione um chanfro adequado na ponta da nervura para reduzir o risco de aprisionamento de ar;
- Sempre que possível, oriente as nervuras na direção do fluxo do plástico fundido;
- Quando se exige maior rigidez, várias costelas de tamanho adequado costumam ser melhores do que uma costela excessivamente grossa e alta.
Para obter mais detalhes sobre o design das nervuras, consulte: https://rjcmold.com/guides/rib-design-guide/
5. Design do chefe
Os ressaltos são usados principalmente para fixação com parafusos, posicionamento e montagem. Seu projeto deve levar em consideração o diâmetro externo, o diâmetro interno, a altura, a espessura da parede, o raio da base e o ângulo de inclinação.
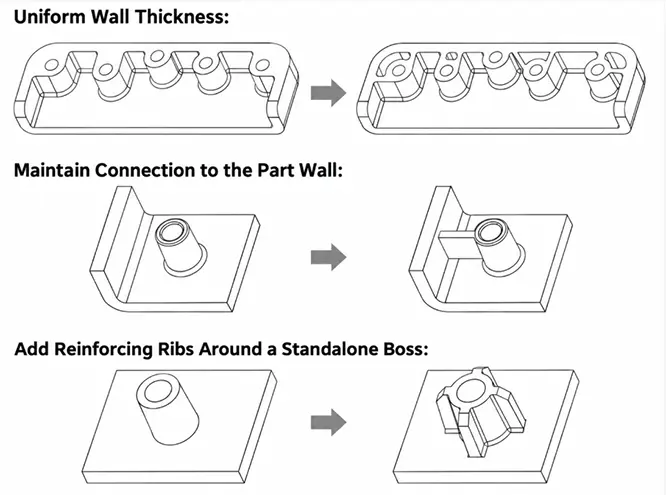
Os ressaltos também devem manter uma espessura de parede razoavelmente uniforme e não devem ser projetados como cilindros sólidos e pesados. Eles precisam estar devidamente conectados à estrutura principal da peça. Um ressalto próximo a uma parede lateral pode ser conectado a ela com reforços, enquanto um ressalto isolado ou relativamente alto pode ser suportado por reforços ao redor de seu perímetro. Isso proporciona maior resistência do que simplesmente aumentar a espessura da parede do ressalto e também reduz o risco de marcas de afundamento.
Para mais detalhes sobre design de chefes, consulte: https://rjcmold.com/guides/boss-design-guide/
6. Projeto de furos e aberturas
Os furos são geralmente formados por pinos de núcleo no molde. Quanto mais profundo e menor o furo, maior a probabilidade de o pino de núcleo sofrer deflexão sob a pressão de injeção, portanto, a relação entre profundidade e diâmetro deve ser controlada.
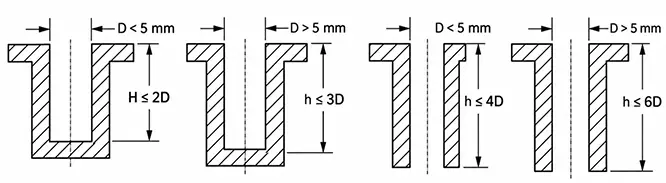
Seja D o diâmetro do furo . Como referência inicial para o projeto:
Furo cego D < 5 mm: a profundidade geralmente não deve exceder cerca de 2D.
Furo cego D ≥ 5 mm: a profundidade deve ser mantida geralmente dentro de aproximadamente 3D.
Furo passante D < 5 mm: o comprimento geralmente pode ser mantido em torno de 4D.
Furo passante D ≥ 5 mm: com bom suporte em ambas as extremidades do pino central, o comprimento pode atingir cerca de 6D.
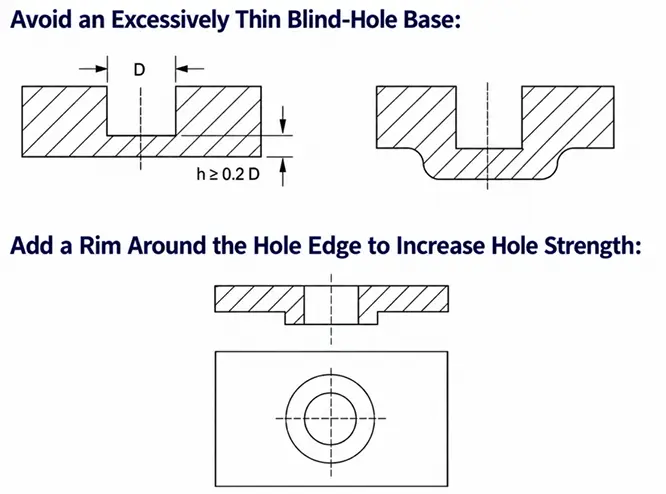
A espessura da base de um furo cego deve ser preferencialmente de pelo menos cerca de 0.2D.
A localização do furo também requer atenção:
Deixe material suficiente entre os furos e entre o furo e a borda da peça; como referência geral, use pelo menos o maior valor entre 2 vezes a espessura da parede ou 2 vezes o diâmetro do furo;
- Sempre que possível, mantenha os furos afastados das principais áreas de sustentação de carga;
- Adicione uma flange ou ressalto em torno dos furos sob carga para melhorar a resistência local;
- Alinhe os furos com a direção de abertura do molde sempre que possível para evitar furos laterais que exijam corrediças.
7. Projeto de resistência estrutural
Melhorar a resistência de uma peça não significa simplesmente aumentar a espessura da parede. Em muitos casos, alterar a estrutura é mais eficaz do que adicionar material.
As abordagens comuns incluem:
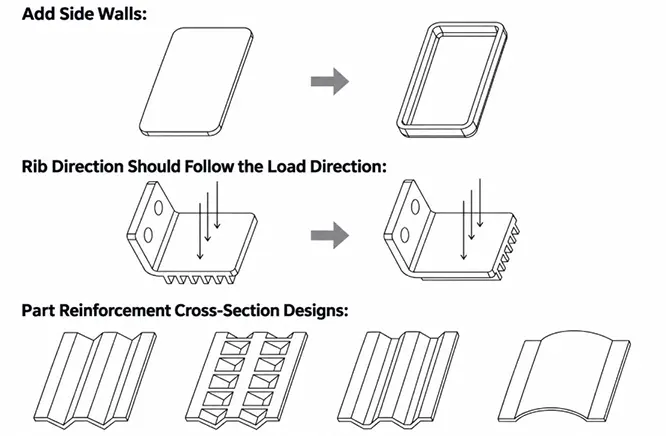
- Utilize nervuras em vez de aumentar a espessura total da parede e oriente-as de acordo com a direção da carga principal;
- Use várias costelas de tamanho adequado em vez de uma costela excessivamente grossa ou alta;
- Aumente a rigidez da seção com recursos curvos, flangeados, em forma de canal ou em forma de caixa;
- Adicionar paredes laterais às seções abertas melhora a rigidez geral;
- Evite cantos vivos e mudanças abruptas de seção para reduzir a concentração de tensão.
Caso a otimização estrutural ainda seja insuficiente para atender aos requisitos de resistência ou rigidez, pode-se considerar o uso de plásticos reforçados com fibra de vidro.
8. Design de aparência
Questões relacionadas à aparência devem ser abordadas durante a fase de projeto. As principais considerações incluem:
Escolha o material plástico certo: por exemplo, o ABS é adequado para peças estéticas e componentes pintados, o PC é comumente usado quando se exige transparência ou alta resistência a impactos, e o PC/ABS é frequentemente escolhido para gabinetes que precisam tanto de boa aparência quanto de resistência.
Evite marcas de retração em superfícies estéticas: Evite colocar saliências, nervuras ou outros elementos com excesso de material diretamente atrás de superfícies visíveis.
Escolha cuidadosamente a localização do ponto de injeção: mantenha-o afastado das superfícies principais de acabamento, sempre que possível, e considere também o fluxo de fusão para reduzir marcas de fluxo e defeitos localizados.
Utilize ranhuras decorativas: Ranhuras ou linhas de separação decorativas podem ajudar a disfarçar visualmente as bordas de montagem, linhas de junção e características semelhantes.
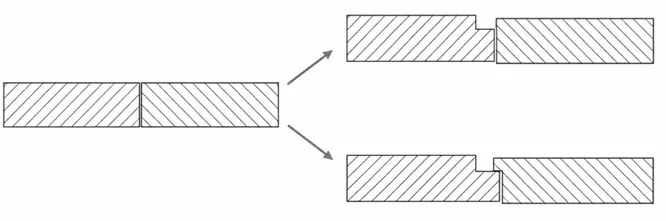
Controle das linhas de solda: Primeiro, otimize a localização do ponto de injeção e a direção do fluxo de material fundido para minimizar as linhas de solda. Se não for possível evitá-las, a texturização ou a pintura podem ajudar a reduzir seu impacto visual.
9. Projeto com custo otimizado
Reduzir o custo de peças plásticas não se resume simplesmente a escolher um material mais barato. O próprio projeto deve minimizar o uso de material, a quantidade de peças e a complexidade do molde.
Projetar peças multifuncionais: Quando os requisitos de resistência e montagem permitirem, os encaixes de pressão podem substituir alguns parafusos ou fixadores separados, reduzindo tanto a quantidade de peças quanto as operações de montagem.
Reduzir o custo do material: Extrair núcleos de seções localmente espessas ou reduzir a espessura da parede e adicionar nervuras para manter a rigidez, diminuindo o consumo de material e o tempo de resfriamento.
Simplifique a geometria da peça: minimize rebaixos desnecessários, furos laterais e recursos complexos que, de outra forma, exigiriam guias, extratores ou outros mecanismos adicionais do molde.
Evite tolerâncias excessivamente rigorosas: apenas as dimensões que afetam diretamente a montagem e o funcionamento precisam de controle rigoroso. Outras dimensões não devem ter tolerâncias desnecessariamente rígidas.
10. Projeto para Moldagem por Injeção
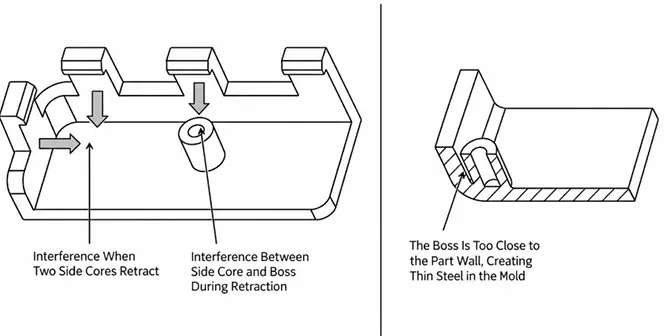
Uma característica que pode ser criada em CAD não é necessariamente fácil de fabricar. Por exemplo, se encaixes de pressão, rebaixos ou características semelhantes exigirem levantadores ou deslizadores , é necessário reservar espaço e folga suficientes para esses mecanismos do molde.
Outro problema importante são as seções de aço finas no molde . Quando furos, ranhuras estreitas, nervuras profundas ou elementos adjacentes são posicionados muito próximos uns dos outros, apenas uma seção muito fina de aço do molde pode permanecer entre eles. Essas áreas são difíceis de usinar e têm maior probabilidade de deformar ou quebrar durante a produção.
11. Design de encaixe rápido
Uma peça de encaixe deve ter flexibilidade suficiente para se ajustar durante a montagem, sem deformar-se a ponto de quebrar. Os principais fatores de projeto incluem:
Medidas de encaixe rápido: comprimento, espessura, largura, profundidade de encaixe, raio da raiz e concentração de tensão, bem como folga de montagem e deflexão real.
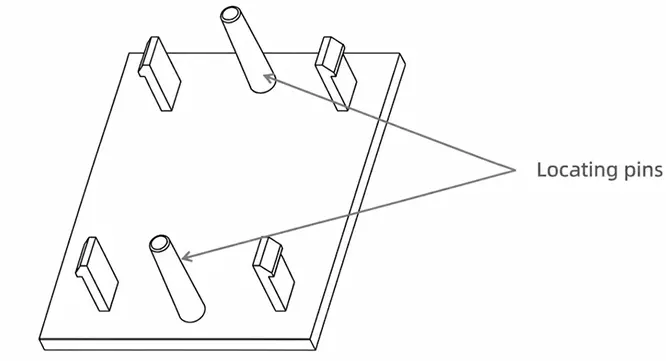
Não confie exclusivamente em encaixes de pressão para o posicionamento. Ressaltos de localização, furos de localização ou bordas de acoplamento podem ser adicionados para que as duas peças sejam alinhadas primeiro e, em seguida, travadas pelos encaixes de pressão. Isso melhora a montagem e reduz cargas laterais desnecessárias nos elementos de encaixe.
Para obter mais detalhes sobre o design de encaixe rápido, consulte: https://rjcmold.com/guides/snap-fit-design/
12. Projeto de Montagem de Fixadores
Primeiramente, considere quantas vezes o produto precisará ser montado e desmontado. Parafusos autoatarraxantes de plástico podem ser usados para montagens permanentes ou que raramente são abertas. Se forem necessárias manutenções e desmontagens frequentes, insertos roscados de metal geralmente são mais adequados.
Ao projetar um chefe, verifique o seguinte:
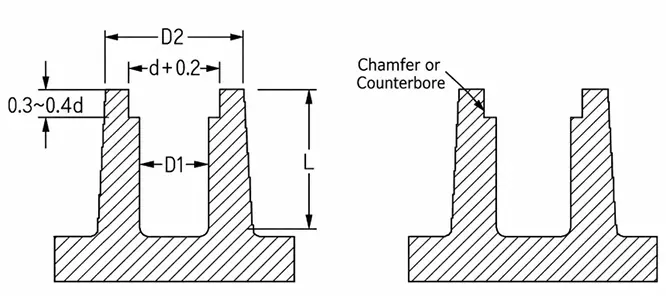
① O diâmetro interno deve ser compatível com o tipo de parafuso e o material plástico. Se for muito pequeno, o ressalto pode rachar; se for muito grande, o encaixe da rosca será insuficiente.
② O diâmetro externo deve proporcionar resistência circunferencial adequada sem criar uma seção excessivamente espessa.
③ O furo de fixação deve ter pelo menos cerca de 0.5 mm a mais do que a profundidade real de encaixe do parafuso para evitar que o parafuso chegue ao fundo.
④ Como referência inicial de projeto, o comprimento efetivo de engate da rosca deve ser pelo menos cerca de duas vezes o diâmetro nominal do parafuso.
⑤ Um chanfro ou rebaixo pode ser adicionado na parte superior do ressalto para guiar o parafuso durante a inserção, melhorar a eficiência da montagem e reduzir os danos ao redor da entrada do furo.
Perguntas frequentes
P1: A análise do fluxo de moldagem é sempre necessária após o projeto de uma peça plástica?
Nem sempre. A análise de fluxo de moldagem é mais valiosa para peças grandes, peças de paredes finas, caminhos de fluxo complexos, projetos com múltiplas entradas ou componentes com requisitos rigorosos de empenamento.
Q2: Os logotipos e textos em peças de plástico devem ser em relevo ou rebaixados?
Qualquer uma das opções funciona. O importante é evitar detalhes muito finos ou muito profundos e garantir ângulos de saída suficientes para que a peça seja desmoldada corretamente.
P3: Que considerações adicionais se aplicam às peças de plástico transparente?
Marcas de fluxo, linhas de solda, localização dos pinos extratores e qualidade da superfície exigem um controle mais rigoroso. Variações na espessura da parede que possam causar distorção óptica também devem ser minimizadas.
Q4: Quando devem ser utilizadas inserções metálicas?
Em geral, os insertos metálicos são preferidos quando a junta exige maior força de aperto, montagem e desmontagem repetidas ou melhor durabilidade da rosca.
Q5: Um protótipo impresso em 3D pode ser usado para verificar diretamente a resistência de uma peça moldada por injeção?
Não completamente. A impressão 3D é útil para verificar dimensões, montagem e conceitos estruturais, mas suas propriedades de material, orientação de construção e estrutura interna diferem das da peça final moldada por injeção.