
Durante a ejeção, uma peça moldada por injeção deve vencer a força de aderência causada pela contração do material, pelo atrito entre a peça e o molde e pela sucção a vácuo em geometrias de cavidade profunda ou semi-fechadas. Para garantir a liberação suave da peça e a operação estável do molde, diferentes mecanismos de ejeção são utilizados de acordo com o projeto da peça. A seguir, analisaremos os métodos de ejeção mais comuns, suas aplicações adequadas, critérios de seleção, principais fatores de projeto e problemas típicos.
1. Métodos comuns de ejeção mecânica
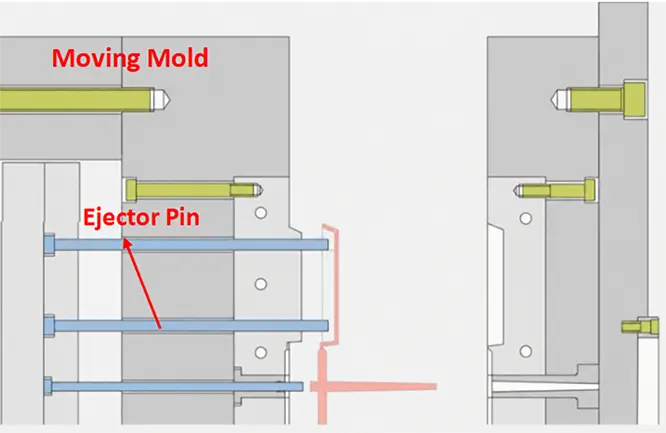
Ejeção por pino extrator (pinos extratores redondos)
Princípio de trabalho:
Após a abertura do molde, a peça permanece no núcleo, na metade móvel do molde. A haste extratora da máquina de moldagem por injeção empurra as placas extratoras para a frente, acionando os pinos extratores para remover a peça do núcleo. Assim que a ejeção é concluída, os pinos retornam à sua posição original por meio de pinos de retorno ou molas.
Vantagens:
A estrutura é simples, relativamente barata e de fácil manutenção. É o método de ejeção mais utilizado em moldes de injeção.
Desvantagens:
Como os pinos extratores têm uma área de contato relativamente pequena, uma força de ejeção excessiva ou irregular pode causar desgaste por tensão, perfuração, deformação ou marcas visíveis dos pinos extratores.
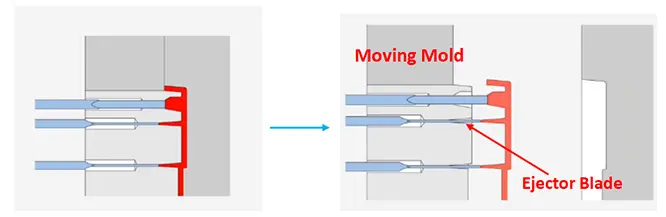
Ejeção do ejetor de lâminas
Princípio de trabalho:
Um ejetor de lâmina funciona da mesma forma que um pino ejetor redondo padrão, mas possui uma seção transversal plana que permite empurrar a peça de áreas estreitas. Comparado a um pino redondo fino, um ejetor de lâmina proporciona uma área de contato maior em espaços confinados, ajudando a reduzir o branqueamento por tensão.
Vantagens:
Ele pode se encaixar em espaços estreitos, aumentando o comprimento de contato ao longo de costelase reduzir a pressão de ejeção localizada.
Desvantagens:
Os extratores de lâmina são geralmente menos rígidos do que os pinos extratores redondos. Eles também exigem maior precisão de usinagem e ajuste e podem entortar, desgastar ou quebrar se usados incorretamente.
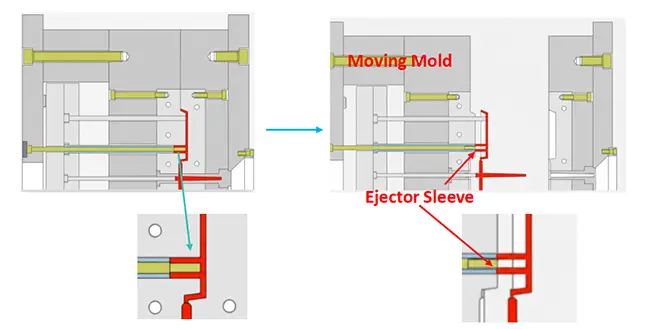
Ejeção da manga ejetora
Princípio de trabalho:
Uma bucha ejetora é um componente tubular de ejeção que se encaixa em torno de um pino central. Durante a ejeção, a bucha move-se para a frente ao redor da cavidade cilíndrica e empurra a peça para fora de maneira uniforme.
Vantagens:
A força de ejeção é distribuída ao redor da circunferência da saliência cilíndrica, tornando a deflexão do ressalto e o branqueamento por tensão menos prováveis do que com um único pino extrator.
Desvantagens:
As buchas extratoras são mais complexas do que os pinos extratores padrão e exigem maior precisão de usinagem e lubrificação adequada. Buchas finas também são mais suscetíveis a desgaste ou rachaduras.
Ejeção do bloco ejetor
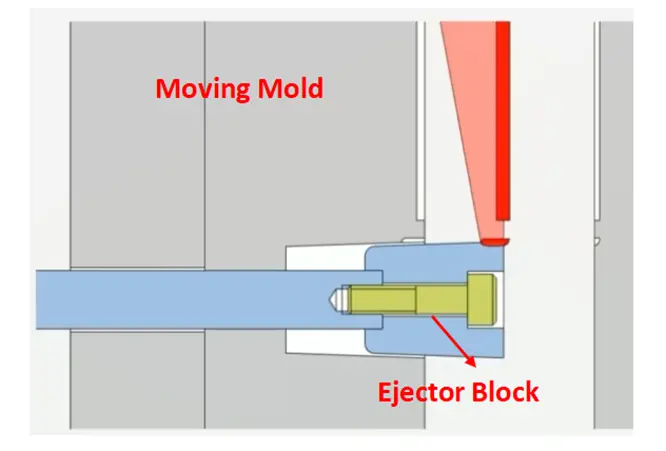
Princípio de trabalho:
Após a abertura do molde, as placas extratoras impulsionam o bloco extrator para a frente. Sua maior superfície de contato empurra a peça para fora do núcleo de maneira estável, reduzindo o risco de deformação causada por força concentrada.
Vantagens:
A maior área de contato distribui a força de ejeção de maneira mais uniforme e pode reduzir o branqueamento por tensão, a perfuração e a deformação localizada.
Desvantagens:
Os blocos extratores ocupam mais espaço dentro do molde e exigem usinagem e encaixe precisos. Uma folga insuficiente nas bordas pode resultar em rebarbas ou linhas de junção visíveis.
Ejeção da placa extratora
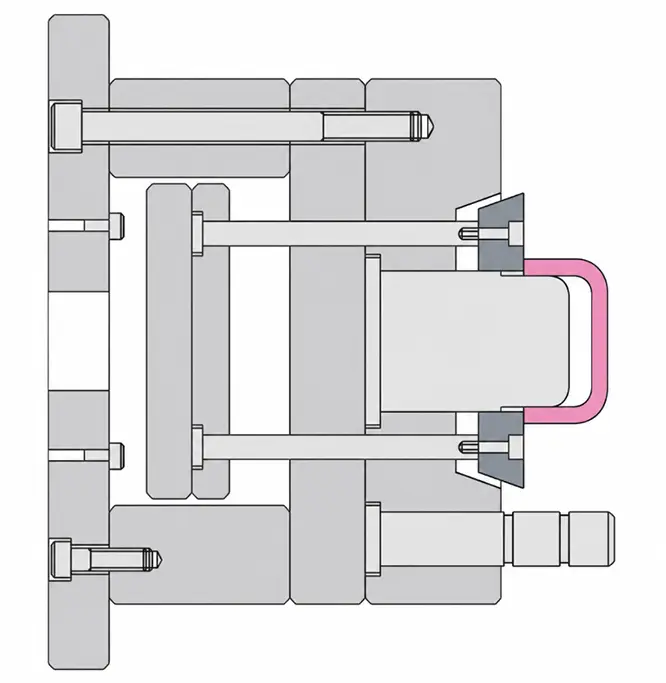
Princípio de trabalho:
A placa extratora avança ao redor da borda da peça ou do núcleo, empurrando-a para fora através de uma superfície de contato contínua, anular ou ampla.
Vantagens:
A grande área de ejeção distribui a força uniformemente, reduzindo a deformação localizada e eliminando ou minimizando as marcas do pino extrator.
Desvantagens:
A estrutura do molde é mais complexa e cara de fabricar. Além disso, é necessário manter um encaixe preciso entre a placa extratora e o núcleo; caso contrário, podem ocorrer desgaste ou rebarbas.
Ejeção de ar
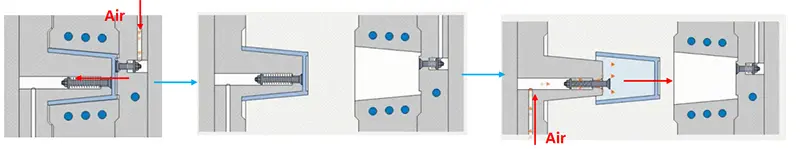
Princípio de trabalho:
O ar comprimido é introduzido entre a peça e o núcleo através de uma válvula ou passagem de ar. Isso quebra o vácuo local e utiliza a pressão do ar para auxiliar na liberação da peça.
Vantagens:
A ejeção de ar reduz eficazmente a sucção a vácuo, diminui a força mecânica necessária para a ejeção e ajuda a minimizar a deformação da peça.
Desvantagens:
A ejeção por ar geralmente é um método auxiliar. Muitas peças ainda requerem pinos extratores ou uma placa extratora. Pressão de ar excessiva ou passagens de ar mal projetadas podem fazer com que a peça se solte repentinamente ou levar a uma ejeção instável.
2. Métodos de liberação de rebaixo
Liberação do núcleo deslizante
Princípio de trabalho:
À medida que o molde se abre, o deslizador move-se lateralmente sob a ação de um pino angular, cilindro hidráulico ou outro mecanismo de acionamento. Primeiro, ele retira o núcleo lateral ou libera o rebaixo externo, após o que o sistema de ejeção principal remove a peça.
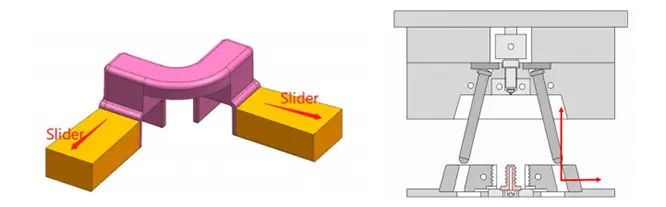
Durante a abertura do molde, o pino guia angulado converte o movimento de abertura relativo em movimento lateral da corrediça para a esquerda ou para a direita.
Vantagens:
As corrediças podem realizar a extração lateral do núcleo automaticamente. O mecanismo é consolidado e adequado para produção de médio e alto volume.
Desvantagens:
Os mecanismos deslizantes aumentam o tamanho do molde, o custo e os requisitos de manutenção. O mecanismo torna-se mais complexo quando é necessária uma longa distância de deslocamento ou uma elevada força de tração.
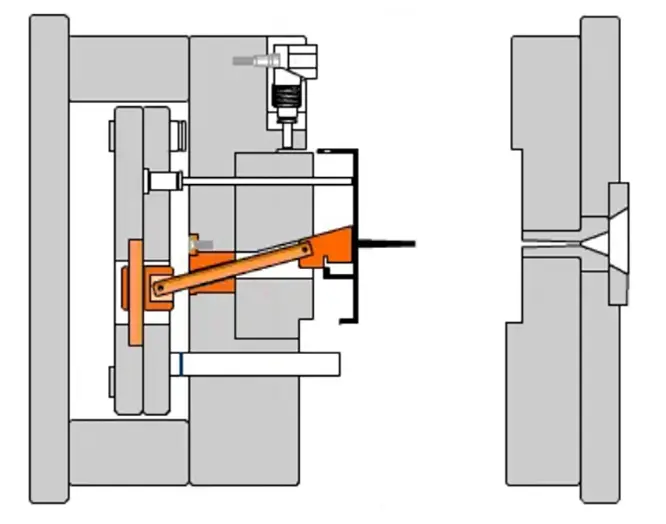
Desmoldagem por elevador
Princípio de trabalho:
Durante a ejeção, o levantador move-se tanto para a frente quanto para os lados, retirando-se gradualmente do rebaixo interno.
Vantagens:
Um elevador combina a liberação do rebaixo e a ejeção da peça em um único movimento, tornando o mecanismo relativamente compacto.
Desvantagens:
Os elevadores estão sujeitos a forças laterais e exigem encaixe preciso e lubrificação adequada. Um projeto inadequado pode causar travamento, desgaste ou marcas de arrasto na peça moldada.
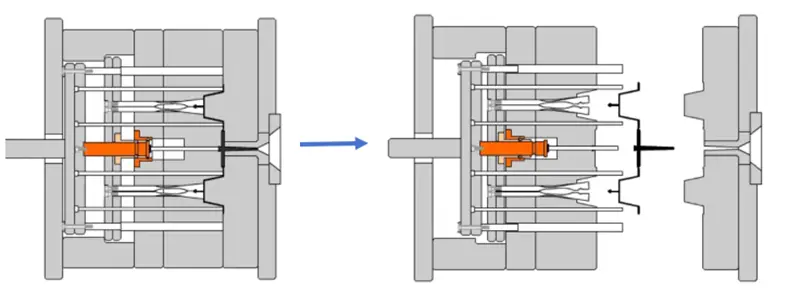
Desmoldagem de núcleo colapsável
Princípio de trabalho:
Após a abertura do molde, os segmentos individuais do núcleo colapsam para dentro, reduzindo o diâmetro externo do núcleo e liberando-o do rebaixo anular interno da peça.
Vantagens:
Um núcleo retrátil pode liberar automaticamente reentrâncias internas complexas e contínuas, sendo adequado para produção estável em grande volume.
Desvantagens:
O mecanismo é complexo e caro. Também requer espaço suficiente no molde, alta precisão de usinagem e manutenção cuidadosa.
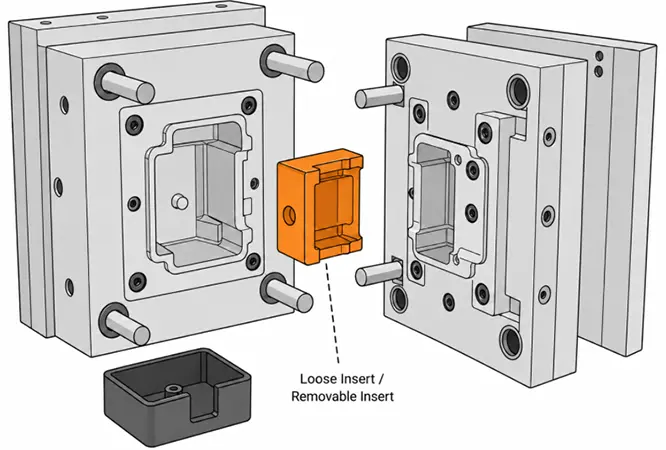
Desmoldagem de insertos soltos
Princípio de trabalho:
Um inserto solto forma uma característica local da peça moldada. Após a abertura do molde, a peça e o inserto são removidos juntos. O inserto é então separado manualmente ou com equipamento auxiliar, limpo e retornado ao molde para o próximo ciclo de moldagem.
Vantagens:
A estrutura é relativamente simples e tem um custo inicial de ferramental mais baixo. Ela também pode lidar com certas geometrias que são difíceis de obter com mecanismos deslizantes ou elevadores.
Desvantagens:
Os insertos soltos geralmente exigem carregamento e remoção manuais, o que prolonga o ciclo de moldagem. Há também o risco de o inserto ser perdido, invertido ou posicionado incorretamente, tornando este método inadequado para produção altamente automatizada.
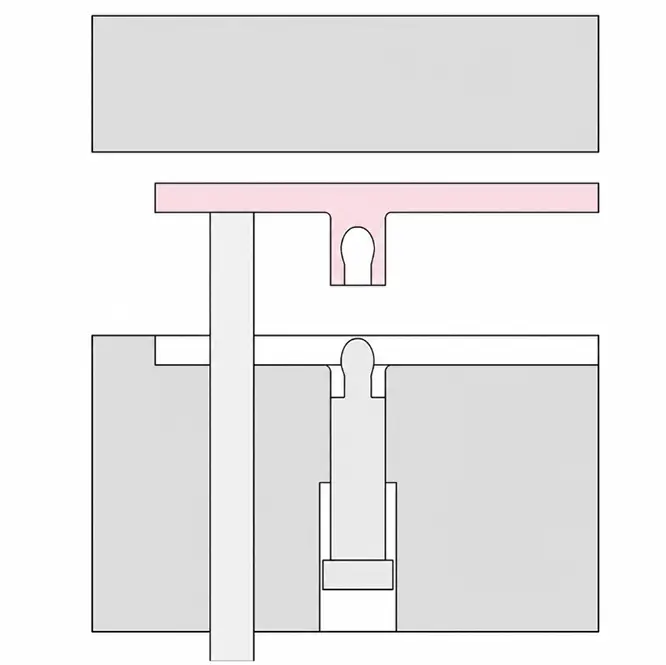
Desmoldagem Forçada
Princípio de trabalho:
Este método usa o elasticidade do material plásticoDurante a ejeção, o rebaixo deforma-se temporariamente e é forçado sobre o núcleo ou a projeção moldada.
Vantagens:
Não são necessários mecanismos deslizantes, elevadores ou outros mecanismos complexos, o que simplifica o molde e reduz os custos.
Desvantagens:
O método impõe requisitos rigorosos às propriedades do material, às dimensões do rebaixo e à espessura da parede. Um projeto inadequado pode causar branqueamento por tensão, fissuras, deformação permanente ou instabilidade dimensional.
Decapagem de fios
Princípio de trabalho:
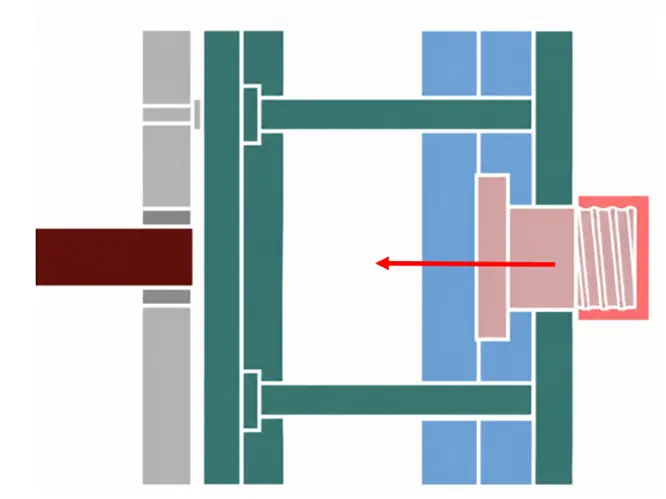
Durante a ejeção, a elasticidade do plástico permite que uma rosca moldada interna ou externa se deforme temporariamente e passe diretamente sobre o núcleo roscado.
Vantagens:
A estrutura do molde é simples, o ciclo de desmoldagem é rápido e não requer nenhum mecanismo rotativo complexo.
Desvantagens:
As roscas podem deformar-se durante o processo de remoção. Este método não é adequado para roscas profundas, roscas de precisão ou materiais frágeis.
Desaparafusar
Princípio de trabalho:
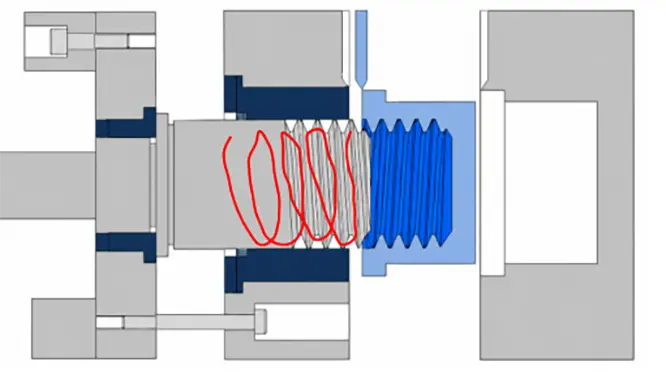
Durante a abertura do molde, uma engrenagem, cremalheira, mecanismo hidráulico ou motor elétrico gira o núcleo roscado para que ele seja retirado da peça moldada ao longo do caminho da rosca.
Vantagens:
O processo de desaparafusamento protege o perfil e as dimensões da rosca, tornando-o adequado para peças de alto volume com requisitos exigentes de precisão da rosca.
Desvantagens:
O molde é mais complexo e caro, e a ação de desrosqueamento pode prolongar o ciclo de moldagem.
3. Métodos de Ejeção Especiais e Combinados
Ejeção em dois estágios
Princípio de trabalho:
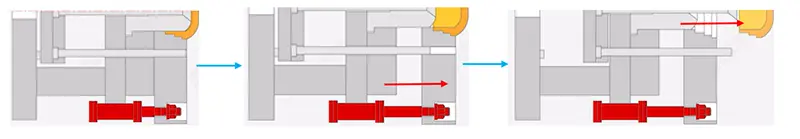
A peça é liberada por meio de dois estágios de ejeção consecutivos, porém distintos. O primeiro estágio reduz a força de fixação ou realiza uma liberação parcial, enquanto o segundo estágio remove completamente a peça do molde.
Vantagens:
A ejeção em dois estágios proporciona melhor controle sobre a sequência de liberação de diferentes áreas, reduzindo o risco de esticar a peça ou deixá-la presa em um componente durante a ejeção.
Desvantagens:
O mecanismo de moldagem e o controle de movimento são mais complexos. Requerem mais componentes, o que também aumenta as necessidades de manutenção.
Ejeção pelo lado A (Ejeção fixa pela metade)
Princípio de trabalho:
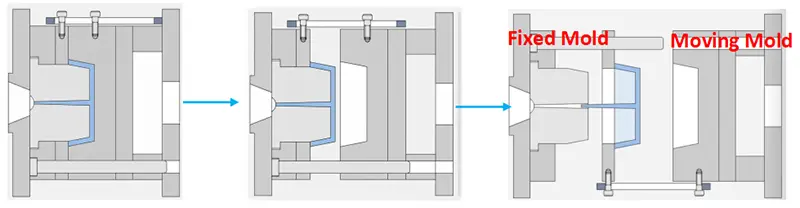
Quando a máquina de moldagem por injeção abre o molde, a metade móvel, ou lado B, desloca-se para trás. Por razões estruturais ou de processamento, a peça pode permanecer na metade fixa. Um mecanismo de ejeção instalado entre a placa de fixação do lado fixo e a placa do molde, como pinos extratores ou uma placa extratora, entra em ação para liberar a peça.
Vantagens:
A ejeção pelo lado A atende a requisitos especiais de retenção de peças e resolve situações que não podem ser tratadas pela ejeção convencional pelo lado B.
Desvantagens:
A ejeção pelo lado A é geralmente mais complexa do que a ejeção convencional pelo lado B e requer um controle preciso da abertura do molde e da sequência de ejeção.
Ejeção Combinada
Princípio de trabalho:
Dois ou mais mecanismos de desmoldagem são usados no mesmo molde. Cada mecanismo libera uma restrição diferente antes que a peça seja finalmente ejetada.
Vantagens:
Diferentes áreas de uma peça complexa podem ser manipuladas com ações de desmoldagem específicas, melhorando a confiabilidade geral da desmoldagem.
Desvantagens:
A estrutura do molde, a sequência de movimentos e os requisitos de manutenção tornam-se mais complexos. Mecanismos mal coordenados podem interferir uns com os outros.
Combinações comuns incluem:
Elevadores e pinos ejetores
Placas extratoras e ejeção de ar
Corrediças, elevadores e blocos ejetores
Mecanismos de desaparafusamento e placas extratoras
4. Como escolher o método de ejeção correto
Não existe um método de ejeção universalmente melhor que outro. A solução adequada depende da geometria da peça, do material, dos requisitos estéticos e do volume de produção.
| Característica da peça | Método Recomendado |
| Peças planas padrão ou alojamentos | Pinos extratores ou blocos extratores |
| Costelas estreitas e profundas | ejetores de lâminas |
| Parafusos de fixação | mangas ejetoras |
| Peças cilíndricas de paredes finas ou tampas | Placas de extração |
| Orifícios laterais ou recortes externos | Slides |
| Recortes internos localizados | Levantadores |
| Recortes internos anulares | Núcleos colapsáveis ou desmoldagem forçada |
| Peças complexas de baixo volume | Inserções soltas |
| fios de plástico rasos | Decapagem de fios |
| Roscas profundas ou de precisão | Desaparafusamento automático |
Na prática do projeto de moldes, uma peça pode exigir vários métodos de desmoldagem. Por exemplo, uma carcaça com um furo lateral e um encaixe interno pode utilizar primeiro um mecanismo deslizante para liberar o furo lateral, seguido por um extrator para liberar o rebaixo interno e, finalmente, pinos extratores para remover a peça.
5. Estudo de Caso — Desmoldagem com Inserto Solto
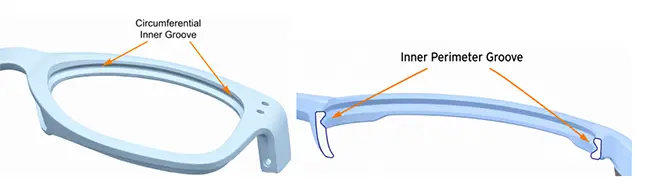
Como mostrado acima, esta armação de óculos possui um sulco interno contínuo ao redor da borda da lente. Nesse caso, o rebaixo não pode ser liberado usando deslizadores. Dado o espaço extremamente limitado, também seria impraticável usar vários extratores angulares movendo-se em direções diferentes. A desmoldagem forçada inevitavelmente arranharia ou danificaria a peça moldada.
A solução consiste em inserir um inserto solto dentro da borda da lente e ejetá-lo juntamente com a peça moldada. O inserto solto é inserido no molde antes do fechamento e, em seguida, ejetado junto com a peça durante a abertura do molde.
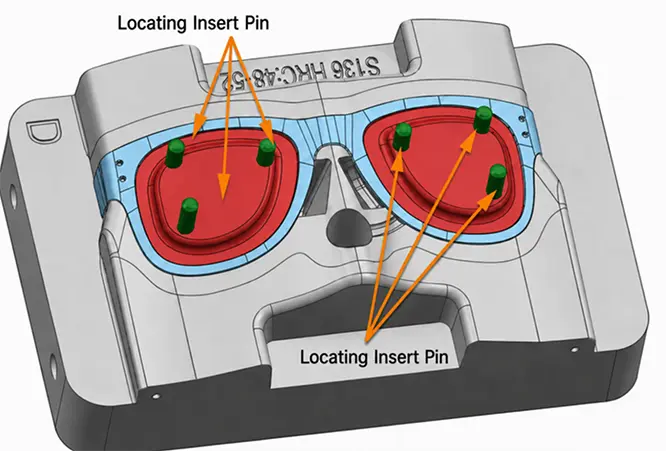
Em geral, as inserções soltas exigem um posicionamento preciso. Como mostrado na figura abaixo, devem ser adicionados pinos de localização para manter a inserção firmemente na posição correta.
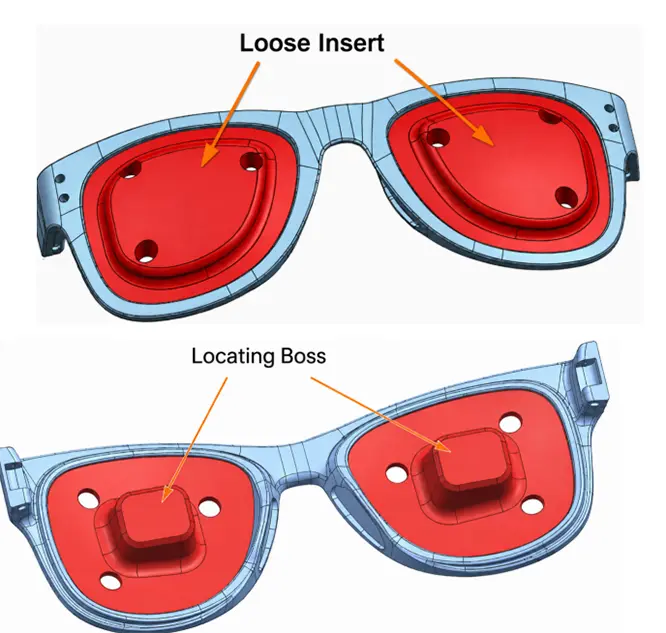
No entanto, os pinos de localização por si só não são suficientes. É necessário adicionar pinos de localização para reter o inserto. Sem esses pinos, o inserto pode inclinar-se para fora, cair ou soltar-se, criando o risco de ficar preso e ser esmagado quando o molde se fechar. Os pinos de localização mantêm o inserto no lugar e impedem que ele caia ou se desloque.
6. Fatores de projeto que afetam a ejeção
Ângulo de inclinação
Um ângulo de saída adequado reduz o atrito entre a peça moldada e o molde. Cavidades mais profundas e superfícies com textura mais acentuada geralmente exigem um ângulo de saída maior. Uma faixa típica é de 0.5° a 3° , embora o valor real deva ser ajustado de acordo com o material, a geometria da peça e o acabamento da superfície.
Encolhimento do plástico e flexibilidade do material
O plástico encolhe ao esfriar e pode aderir firmemente ao núcleo. Materiais com maior encolhimento ou maior rigidez geralmente exigem mais força de ejeção, enquanto materiais flexíveis podem permitir certo grau de desmoldagem forçada.
Áreas de Preensão Central
As peças geralmente se fixam no molde em torno de núcleos, nervuras profundas, saliências e projeções locais. Durante o projeto do molde, as principais áreas de fixação devem ser identificadas para que os componentes a serem ejetados possam ser posicionados próximos a elas.
Área de ejeção e distribuição de força
Uma área de contato muito pequena ou uma distribuição desigual de força pode causar branqueamento por tensão, perfuração ou deformação. Peças grandes ou de paredes finas geralmente exigem mais pontos de ejeção ou sistemas de contato mais amplos, como blocos ejetores e placas extratoras.
Marcas de ejeção e requisitos estéticos
Pinos extratores, buchas e blocos podem deixar marcas visíveis na superfície moldada. Para peças com acabamento estético, os componentes extratores devem ser posicionados em superfícies internas, superfícies de montagem ou outras áreas discretas sempre que possível.
7. Problemas comuns de ejeção e soluções
| Problema de ejeção | Causas comuns | Soluções Básicas |
| Parte grudada | Tiragem insuficiente, superfície do molde áspera, força de aperto excessiva no núcleo. | Aumente o ângulo de saída, melhore a superfície do molde e ajuste a retenção da peça. |
| Clareamento do estresse | Força de ejeção local excessiva ou pinos extratores muito pequenos. | Aumente a área de contato e ajuste o número e a posição dos pinos extratores. |
| Perfuração | Espessura insuficiente da parede, pinos extratores muito pequenos ou velocidade de ejeção excessiva. | Aumente a espessura da parede local, use um bloco ejetor ou pinos maiores e reduza a velocidade de ejeção. |
| Deformação | Força de ejeção irregular ou resfriamento insuficiente | Distribuir os componentes ejetados de maneira mais uniforme e prolongar o tempo de resfriamento. |
| Marcas de arrastar | Tiragem insuficiente, superfícies de molde ásperas ou reentrâncias não intencionais. | Aumente o ângulo de saída, faça o polimento do molde e inspecione a peça em busca de reentrâncias. |
| rachaduras na base | Profundidade excessiva de desmoldagem forçada ou flexibilidade insuficiente do material. | Reduza o rebaixo, adicione raios adequados ou use um deslizador ou levantador. |
| Marcas do pino ejetor | Pressão excessiva do pino ou espessura insuficiente da parede no local do extrator | Adicione mais pinos extratores, reduza a pressão localizada e mova os pinos para áreas mais resistentes. |
| Danos na linha | Profundidade excessiva da rosca durante a remoção, perfil de rosca inadequado ou material muito rígido. | Otimize o perfil da rosca, reduza a profundidade da rosca ou utilize um mecanismo de desaparafusamento. |
Conclusão
Com base em nossa experiência em projetos, os problemas de ejeção são melhor abordados nos estágios iniciais do projeto da peça e do molde, em vez de por meio de modificações repetidas após os testes de molde. A solução para a ejeção deve levar em consideração não apenas a geometria da peça, mas também a contração do material , os requisitos estéticos, o volume de produção e as necessidades de automação. Em geral, mecanismos mais simples e forças distribuídas de maneira mais uniforme resultam em moldes mais confiáveis e menores custos de manutenção a longo prazo.