
Услуги по литью под давлением
Изготовление деталей методом литья под давлением по индивидуальному заказу, в которых пластик напрямую соединяется с металлическими клеммами, резьбовыми вставками и другими компонентами, с возможностью ручной и автоматизированной загрузки вставок — от проектирования с учетом технологичности производства и оснастки до серийного производства.
Возможности RJCmold для литья под давлением
Эти рекомендации помогут улучшить технологичность изготовления деталей, сократить время выполнения заказа и улучшить эстетический вид деталей. Вы можете ознакомиться со следующими стандартными рекомендациями по проектированию:
| Стандартный | Метрические единицы | Имперские Единицы |
|---|---|---|
| Максимальный размер детали | 800×1000×400мм | 31.50×39.37×15.75 дюйма. |
| Минимальный размер детали | 2×2×2мм | 0.08×0.08×0.08 дюйма. |
| Толщина стенки подложки | От 0.5 до 3 мм | От 0.20 до 0.12 дюйма. |
| Отказоустойчивость | +/- 0.025 мм | +/- 0.00098 дюйма |
| Вставки | Вставки могут быть женскими и мужскими. Они оба могут улучшить внешний вид и полезность продукта. | |
| Валидация формы | Предоставьте образцы T0, T1, T2 перед массовым производством | |
| Варианты проверки и сертификации | Проверка первого изделия, ISO 9001, ISO 13485 | |
| Время Выполнения | От изготовления пресс-формы до доставки образцов: 15-45 рабочих дней. |
Вставка формовочных материалов
Выберите из широко используемых конструкционных пластмасс и металлических вставок материалы, исходя из требований к прочности, температуре, электрическим характеристикам и эксплуатационным параметрам вашей детали.
Визуализация процесса лепки.
Автоматизированное литье под давлением по индивидуальному заказу
Ручное и полностью автоматизированное литье с закладными элементами, дополненное вторичным формованием и 100% высоковольтным и непрерывным тестированием.
Смотреть видеоТипичные области применения литья под давлением с закладными элементами
Ниже представлены некоторые распространенные варианты применения литьевых вставок. Для других нестандартных решений свяжитесь с нами , чтобы обсудить ваш проект.
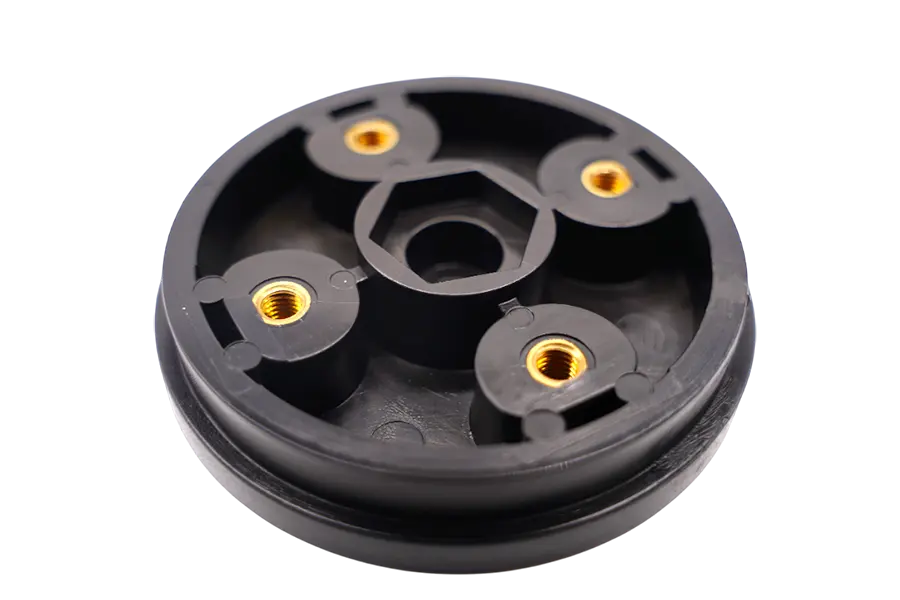 Вставьте формованную деталь
Резьбовые вставки
Прочная металлическая резьба для многократного затягивания и повышенной прочности на вырыв.
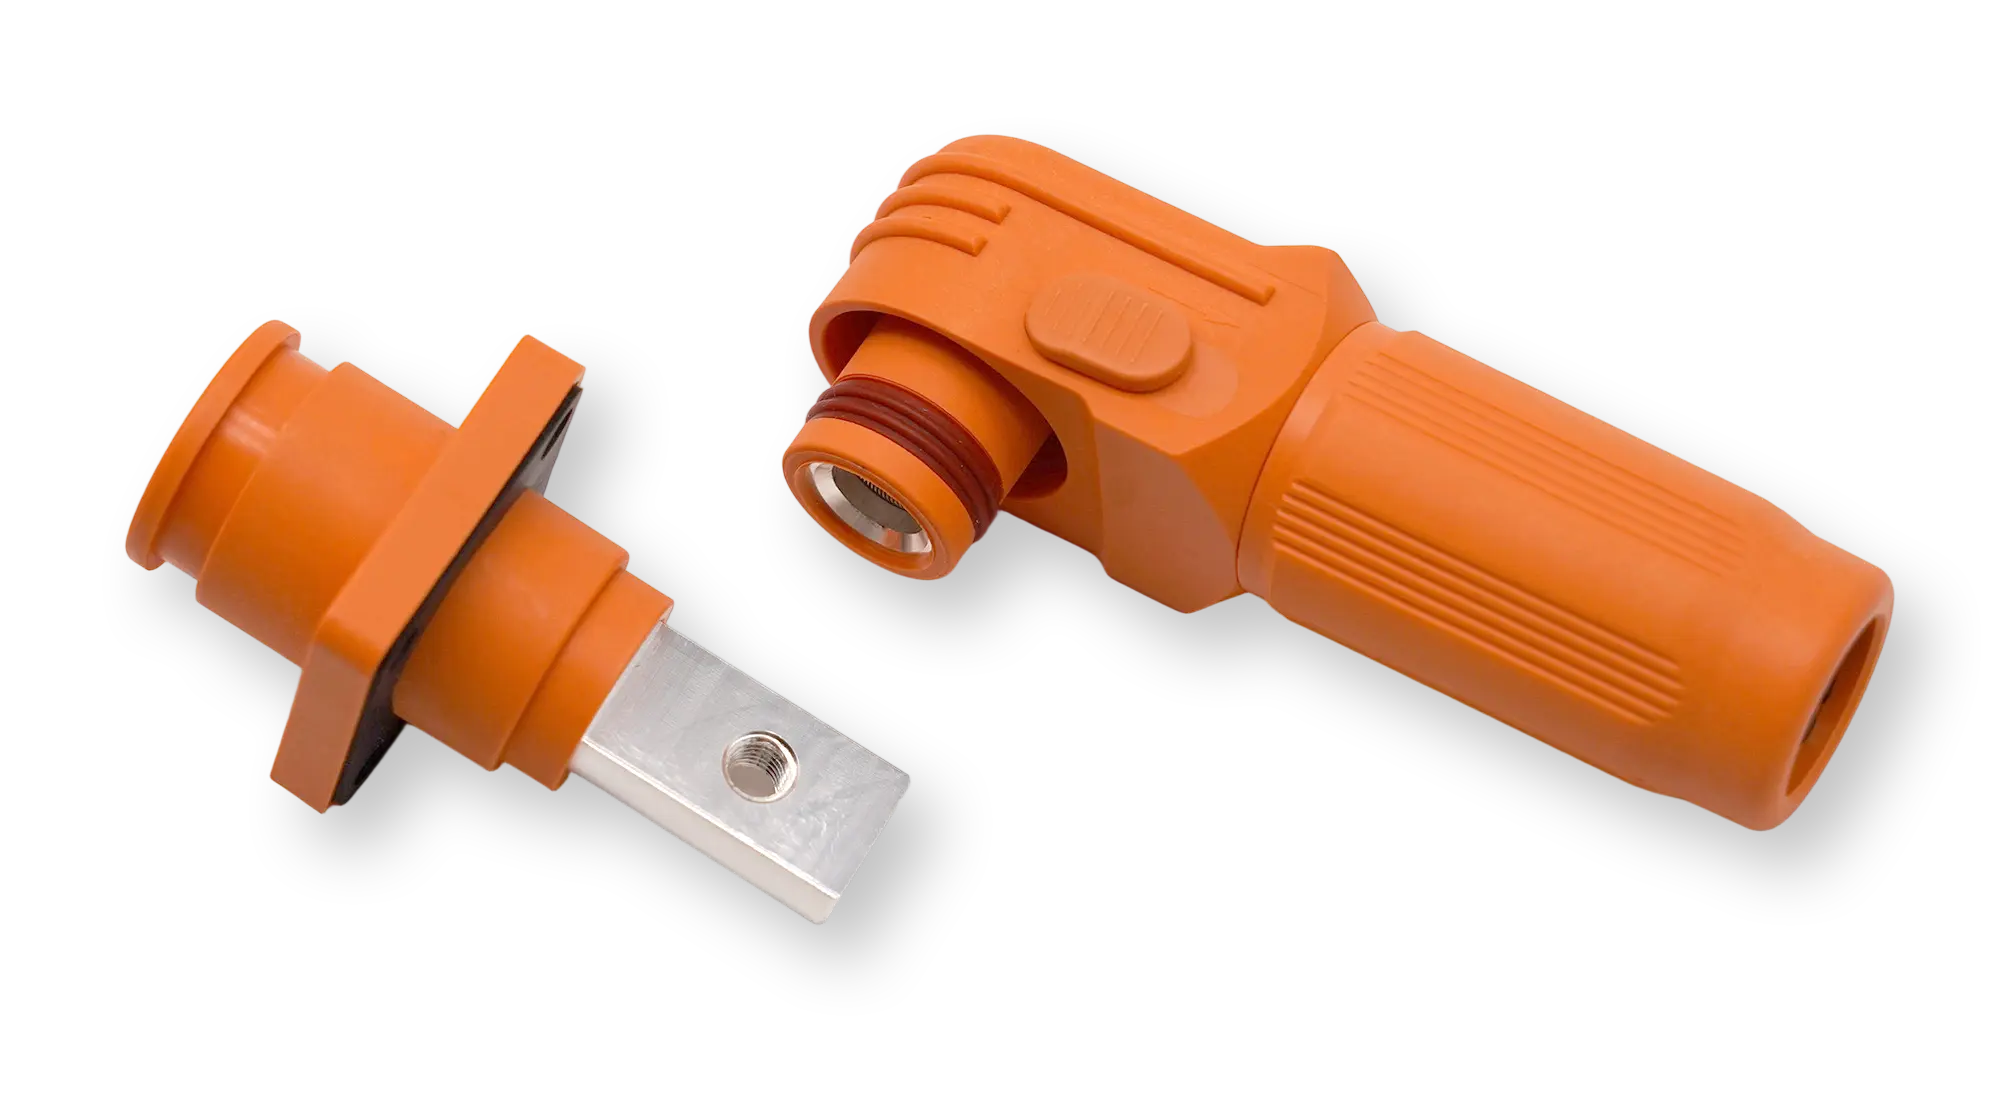
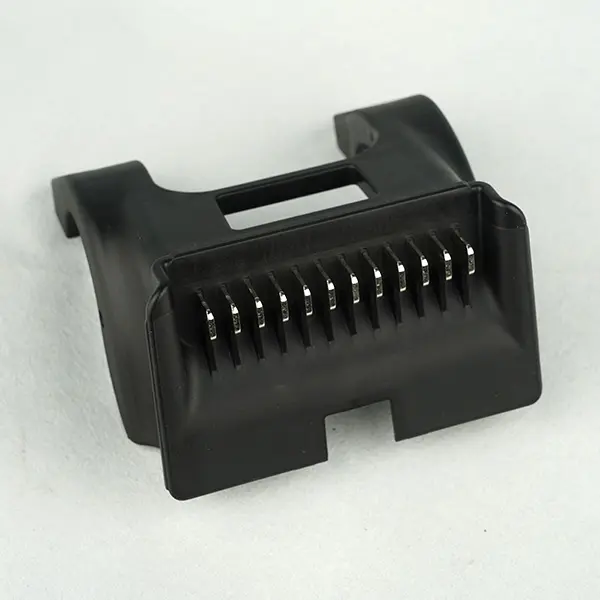
Разъемы и клеммы
Металлические контакты и клеммы, интегрированные в электрически изолированные корпуса.
Втулки и подшипники
Износостойкие металлические вставки, отлитые в пластиковые соединения и подвижные компоненты.
Штифты и валы
Точно расположенные металлические элементы для выравнивания, вращения и передачи нагрузки.
Представленная деталь, изготовленная методом литья под давлением.
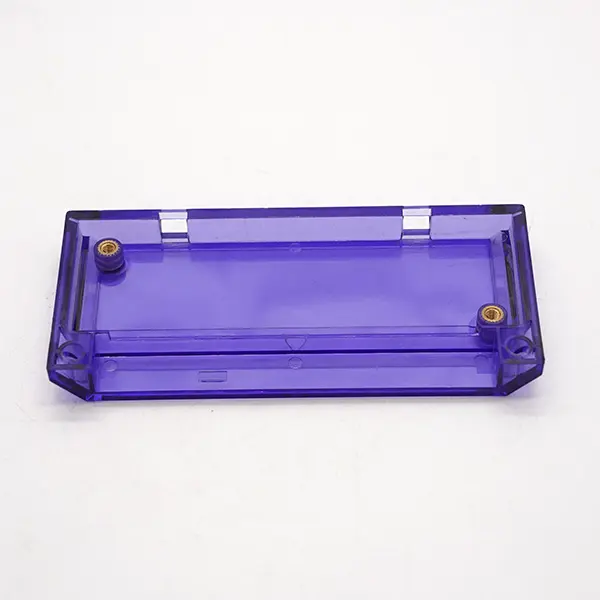
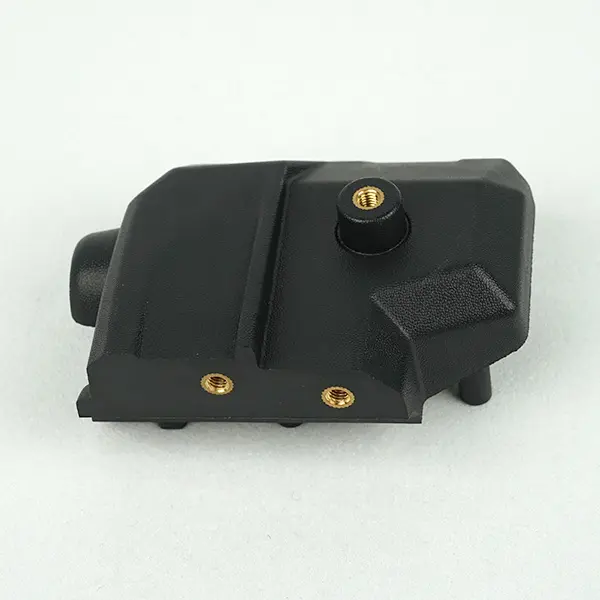
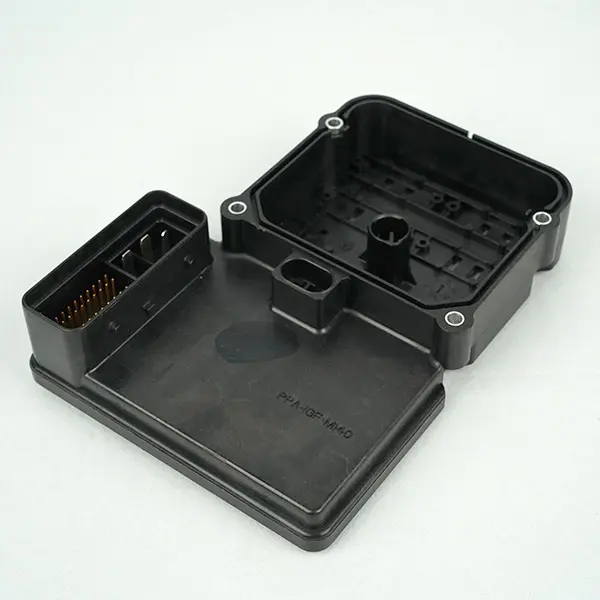
Преимущества вставного формования
Технология литья под давлением позволяет объединить металл и пластик в единую формованную деталь, упрощая производство и повышая прочность и эксплуатационные характеристики.
Исключить вторичную сборку
Вставки интегрируются в процессе литья, что сокращает количество отдельных этапов сборки и операций крепления.
Снижение производственных затрат
Снижение затрат на рабочую силу, сборку и крепление может компенсировать более высокие затраты на оснастку и наладку при серийном производстве.
Уменьшить размер и вес
Благодаря стратегически расположенным металлическим вставкам, детали получаются легче и компактнее, чем аналогичные цельнометаллические конструкции.
Повышение долговечности и надежности
Металлические вставки обеспечивают прочную резьбу и усиленные соединения, а также снижают износ при многократном использовании.
Укрепляйте области с высокой степенью напряжения
Встраиваемые вставки усиливают критически важные несущие точки, не требуя при этом изготовления всего компонента из металла.
Вставное формование против накладного формования
Оба процесса сочетают в себе несколько материалов, но различаются тем, что помещается в форму и как изготавливается готовая деталь.
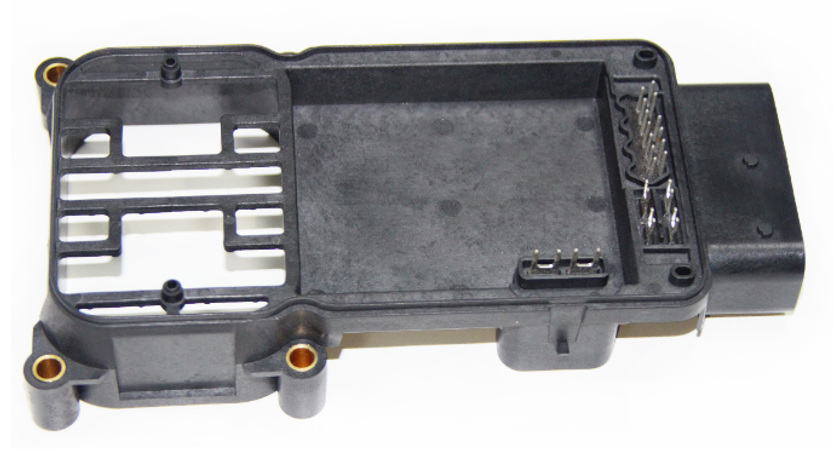
Вставить молдинг
Заранее установленный металлический или жесткий компонент помещается внутрь формы, а пластик формуется вокруг него, образуя единую цельную деталь.
Основные области применения: резьбовые вставки, электрические контакты, клеммы и усиленные точки соединения.
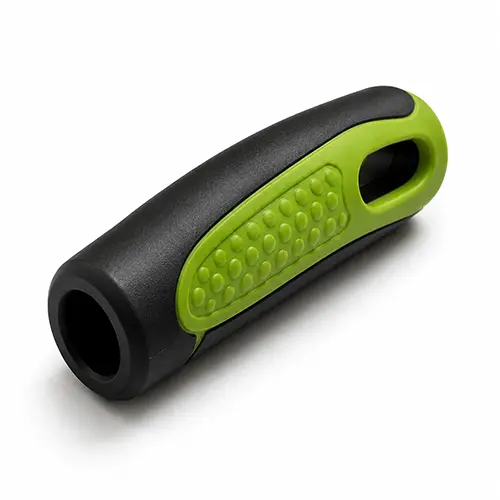
многокомпонентное формование
Второй пластиковый или эластомерный материал формуется поверх существующей подложки для создания функционального или тактильного внешнего слоя.
Основные области применения: мягкие на ощупь рукоятки, герметизация, амортизация, изоляция и защита от ударов.
Часто задаваемые вопросы
Здесь вы найдете ответы на часто задаваемые вопросы о процессе литья под давлением с закладными элементами, автоматизации, объемах производства, стоимости, сроках выполнения и его отличиях от традиционного литья под давлением.
Литье с закладными элементами — это производственный процесс, при котором металлические или другие предварительно изготовленные вставки помещаются в форму, а затем окружаются расплавленным пластиком. К распространенным вставкам относятся резьбовые втулки, клеммы, штыри и электронные компоненты. Этот процесс позволяет объединить различные материалы в одну деталь, сокращая этапы сборки и повышая прочность и функциональность.
Традиционное литье под давлением обычно предполагает впрыскивание расплавленного пластика в пустую форму для получения пластиковой детали. При литье с закладными элементами металлический или предварительно отформованный компонент помещается внутрь формы до впрыскивания пластика, что обеспечивает прочное соединение закладного элемента и пластика в единую деталь. Это позволяет сократить количество деталей и этапов сборки, одновременно повышая прочность соединения и стабильность размеров.
Да. Для крупносерийного производства роботы и автоматизированные системы подачи могут загружать и позиционировать вставки, извлекать готовые детали и поддерживать непрерывное производство. Это сокращает время цикла и повышает стабильность. Ручная загрузка вставок часто оказывается более экономичной для мелкосерийного производства или деталей со сложными вставками.
Да. В мелкосерийном производстве можно использовать упрощенную оснастку и ручную загрузку вставок, чтобы снизить первоначальные инвестиции в автоматизацию. Однако литье под давлением по-прежнему требует наличия пресс-формы, поэтому его экономическая эффективность зависит от сложности детали, стоимости оснастки, объема заказа и будущих производственных потребностей.
Стоимость литья с закладными элементами зависит от конструкции детали, сложности пресс-формы, используемого пластика, типа закладных элементов, объема производства и уровня автоматизации. Допуски на позиционирование закладных элементов, подготовка поверхности, требования к размерам и процедуры тестирования также могут влиять на конечную цену. В целом, чем больше объем производства, тем ниже стоимость детали.
Срок выполнения заказа зависит от сложности детали, конструкции пресс-формы, выбора материала и наличия вставок. Начальный этап обычно включает в себя проверку проекта, изготовление пресс-формы, испытания пресс-формы и утверждение образцов. Производство может начаться после утверждения оснастки и образцов. Простые проекты с использованием легкодоступных вставок обычно занимают меньше времени, чем сложные пресс-формы или проекты, требующие вставок, изготовленных на заказ.